Пружины из нержавеющей стали
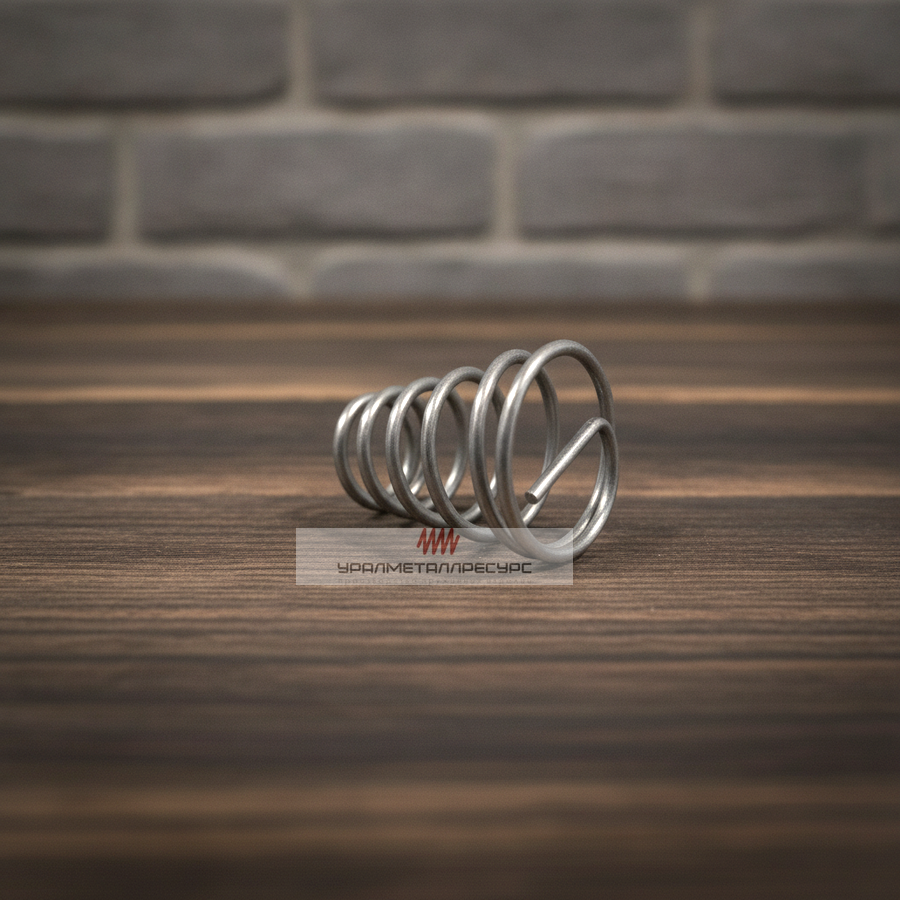
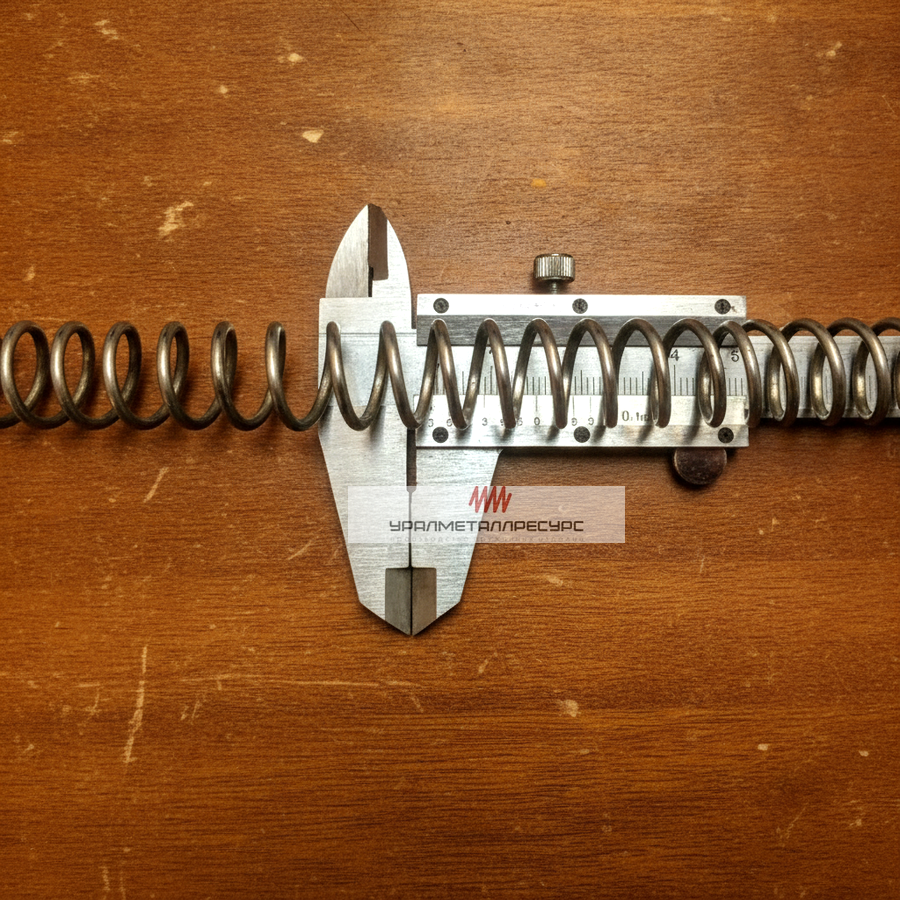
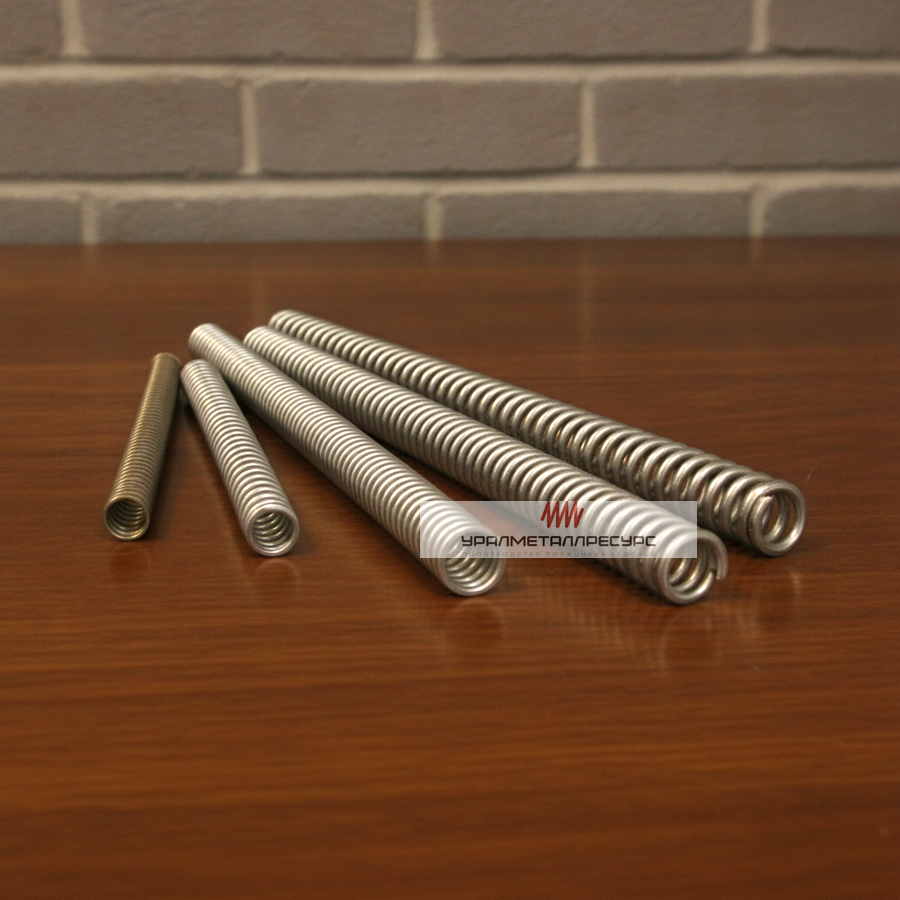

Надёжность и ресурс пружин из нержавеющей стали напрямую зависят от марки материала и соблюдения технологии изготовления.
УралМеталлРесурс использует для пружин сталь 12Х18Н10Т — аустенитный сплав с повышенной коррозионной стойкостью и стабильными механическими характеристиками.
Принцип работы таких пружин основан на способности накапливать энергию деформации и полностью восстанавливать форму после прекращения нагрузки — это обеспечивает стабильность работы узлов в динамических режимах.
Отдельные исполнения пружин из нержавейки сохраняют упругие свойства при температурах до +250 °C, что расширяет область их применения в энергетике, химической промышленности и оборудовании с термонагруженными узлами.
Нержавеющая пружина: что это и зачем нужна
Нержавеющая пружина сохраняет упругость и форму даже в агрессивных средах благодаря хромовому покрытию от 10,5%.
Это механический элемент, который накапливает энергию при деформации и возвращает её после снятия нагрузки. Ключевое отличие — материал: нержавеющая сталь с добавками хрома, никеля, молибдена. Именно легирование определяет стойкость к коррозии, температуре и циклическим нагрузкам.
Пружины из нержавеющей проволоки способны накапливать потенциальную энергию и использовать её при необходимости, обеспечивая устойчивость к различным сжимающим и растягивающим усилиям. Твёрдость, упругость и долговечность делают нержавейку идеальным материалом для ответственных узлов.
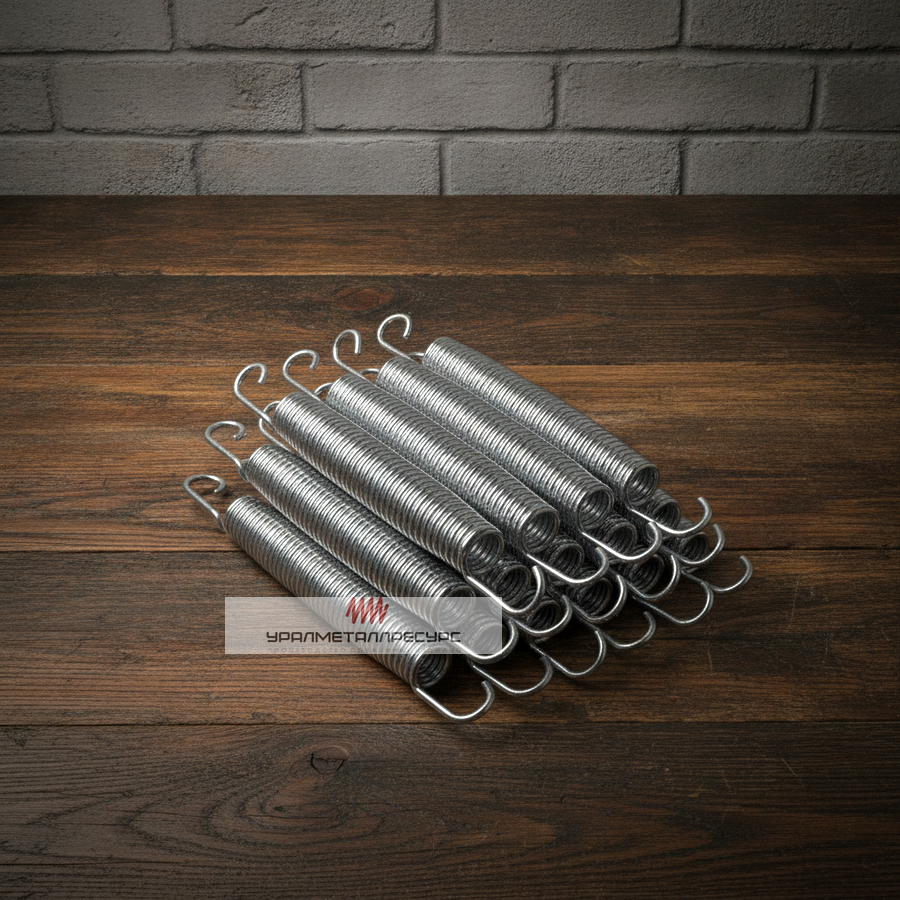
- Коррозионная стойкость — работает во влажной и химической среде без защитных покрытий
- Температурный диапазон — от −200 °C до +250 °C без потери упругих характеристик
- Ресурс циклов — выдерживает тысячи повторных деформаций при правильном подборе
- Биосовместимость — допускается применение в медицинских приборах и пищевом оборудовании
Применяется в медицине, аэрокосмической отрасли, судостроении — везде, где важна надёжность при экстремальных нагрузках и контакте с агрессивными средами.
Виды нержавеющих пружин: краткий обзор
Выбор типа пружины зависит от направления нагрузки: сжатие, растяжение, кручение или плоский изгиб.
Правильный подбор типа определяет ресурс и надёжность узла. Каждая конструкция имеет свои особенности расчёта и монтажа. Неправильный выбор ведёт к преждевременному износу или отказу механизма.
Дополнительные типы: торсионные, спиральные, волновые — для нестандартных задач возможна разработка по чертежу.
Пружины сжатия из нержавеющей стали
Пружины сжатия сопротивляются осевой нагрузке и возвращаются в исходное состояние после снятия усилия.
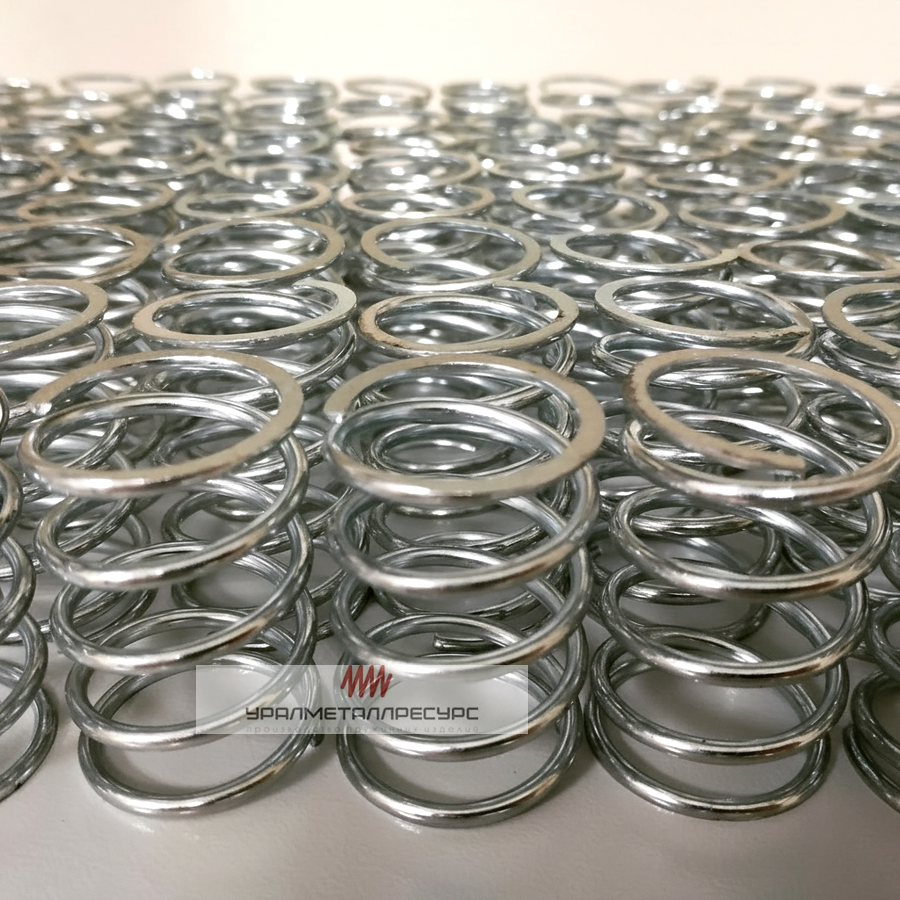
Цилиндрическая форма — базовая, но доступны конические и бочкообразные варианты для компенсации боковых смещений. Конические пружины обеспечивают прогрессивную характеристику: жёсткость растёт по мере сжатия.
| Параметр | Влияние на работу |
|---|---|
| Диаметр проволоки | Определяет прочность и жёсткость: чем толще — тем выше нагрузка |
| Средний диаметр витка | Влияет на индекс пружины: оптимально 4–12 для баланса |
| Число активных витков | Обратно пропорционально жёсткости: больше витков — мягче |
| Тип концов | Закрытые, шлифованные, открытые — влияет на устойчивость |
Производство: намотка на ЧПУ-станках, термообработка для снятия напряжений, контроль геометрии. Для ответственных применений проводится 100% контроль усилия.
Пружины растяжения из нержавейки
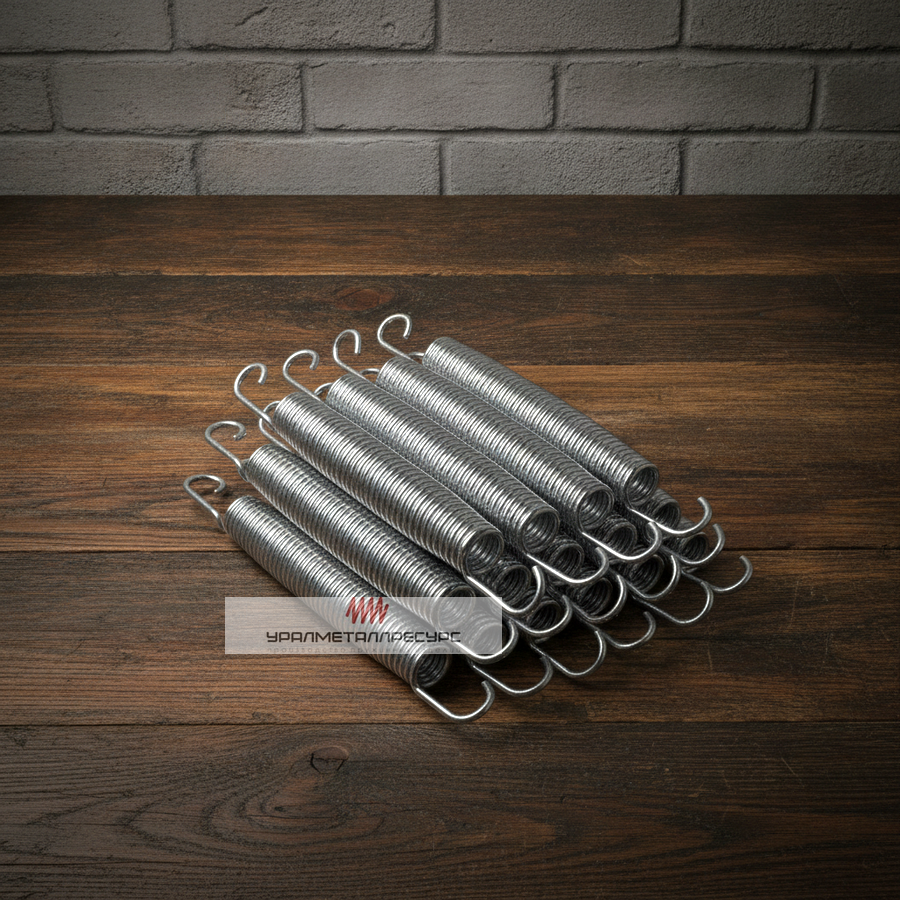
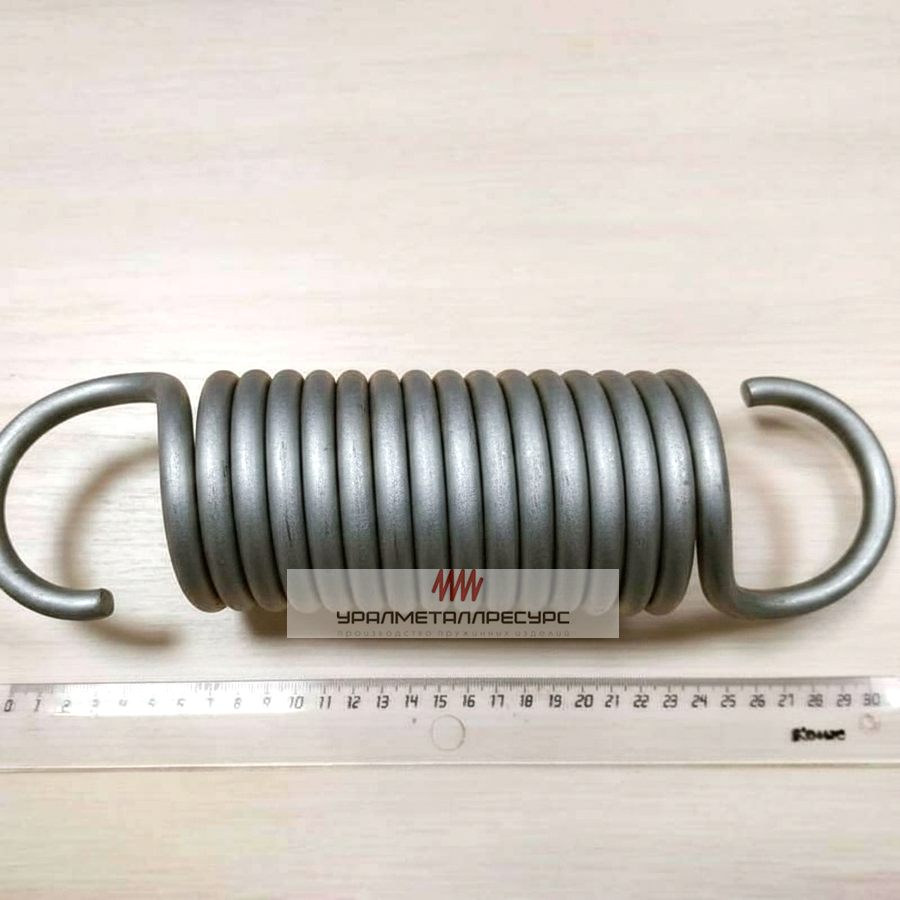
Пружины растяжения работают на растяжение и имеют крепёжные элементы на концах: крючки, петли, кольца.
1Крючки — простой монтаж, но концентрация напряжений в зоне изгиба
2Петли — более плавный переход, выше ресурс при циклических нагрузках
3Кольца — универсальное крепление, подходит для шарнирных соединений
4Резьбовые втулки — для точной регулировки длины и усилия
Изготовление: точная намотка с формированием концов, термообработка, контроль усилия. При заказе указывайте направление нагрузки и способ монтажа.
Плоские пружины из нержавеющей стали
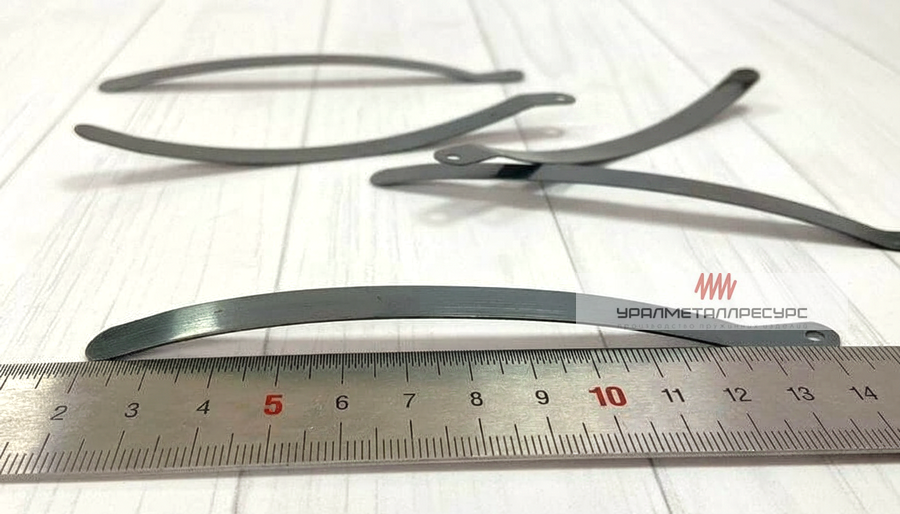
Плоские пружины — это полосы нержавейки, изогнутые в нужную форму для работы на изгиб.
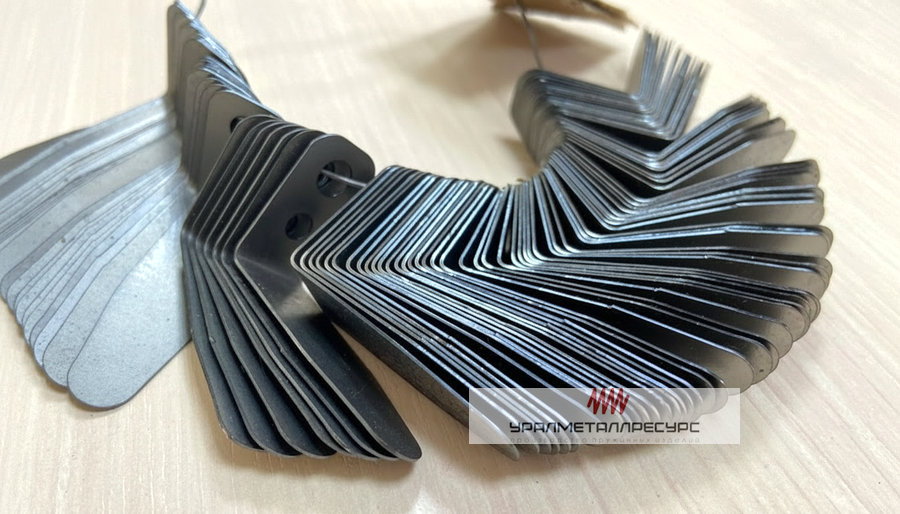
Материал: лента 12Х18Н10Т толщиной 0,1–3 мм. Обработка: лазерная резка, гибка, термообработка, полировка по запросу. Возможна перфорация и фигурная вырубка для снижения массы или изменения жёсткости.
Тарельчатые пружины из нержавейки
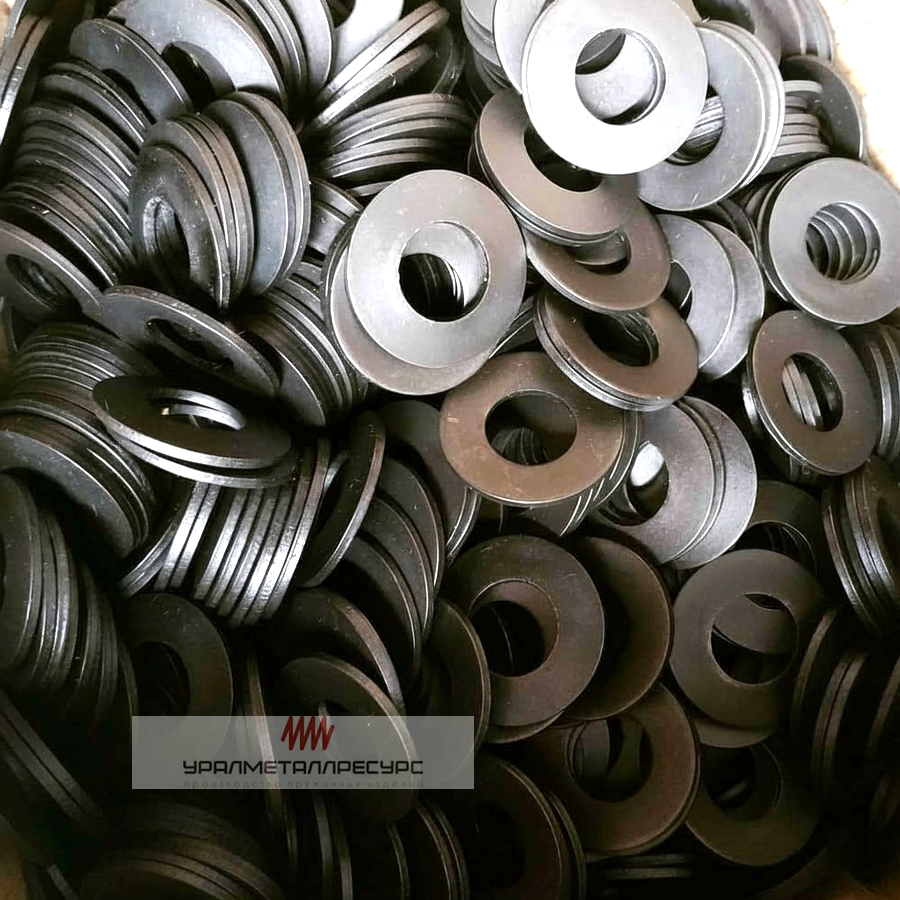
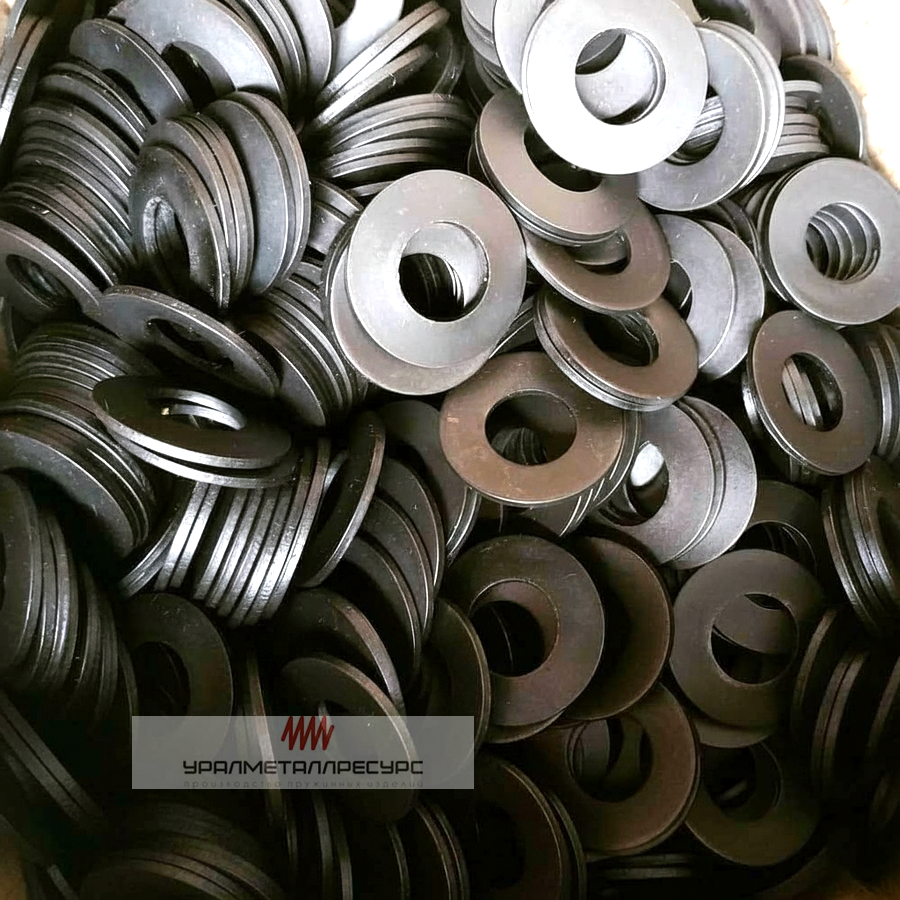
Тарельчатые пружины создают большое усилие в малом объёме благодаря конической форме диска.
Производство: штамповка или лазерная резка, термообработка, контроль прогиба. Для точного расчёта пакета используйте специализированное ПО или обратитесь к нашим инженерам.
ГОСТ и материалы для нержавеющих пружин
Пружины из нержавейки производят по ГОСТ 13861-89, 9389-75 и другим стандартам, гарантирующим точность характеристик.
Стандартизация обеспечивает воспроизводимость параметров и возможность взаимозаменяемости. При заказе требуйте соответствие ГОСТ — это гарантия качества и безопасности.
| Стандарт | Назначение и область применения |
|---|---|
| ГОСТ 13861-89 | Методы испытаний пружин: твёрдость, прочность, усталость. Для входного контроля. |
| ГОСТ 9389-75 | Пружины распредвалов ДВС: материалы, термообработка. Критичен для автопрома. |
| ГОСТ Р 51562-2000 | Пружины для тепловых аппаратов и трубопроводов. Важно для энергетики. |
| ГОСТ 14963-78 | Технические условия на коммутационные пружины. Применяется в электротехнике. |
12Х18Н10Т — отечественная марка, универсальное применение. AISI 304 — аналог, для пищевых сред. AISI 316L — с молибденом, для хлоридов и морской воды.
При заказе указывайте среду эксплуатации — мы подберём марку с запасом по коррозионной стойкости.
Где применяют пружины из нержавейки?
Пружины из нержавеющей стали выбирают для оборудования, работающего в условиях коррозии, вибраций и перепадов температур.
Основной критерий выбора — среда эксплуатации. Если деталь контактирует с водой, кислотами, щелочами или солями, нержавеющая сталь становится безальтернативным решением. Обычная углеродистая сталь в таких условиях быстро корродирует, теряя упругость и прочность.
Электрохимполировка: зачем нужна и когда заказывать
Электрохимполировка удаляет микронеровности и повышает коррозионную стойкость пружин без изменения геометрии.
Процесс основан на избирательном растворении поверхности в электролите под действием тока. Результат: гладкая поверхность, отсутствие заусенцев, улучшенная адгезия покрытий и снижение концентрации напряжений.
- Повышение коррозионной стойкости — удаление зон с нарушенным пассивным слоем
- Улучшение усталостной прочности — снижение концентраторов напряжений
- Эстетика и гигиена — гладкая поверхность легче моется
- Подготовка к покрытиям — улучшенная адгезия гальванических слоёв
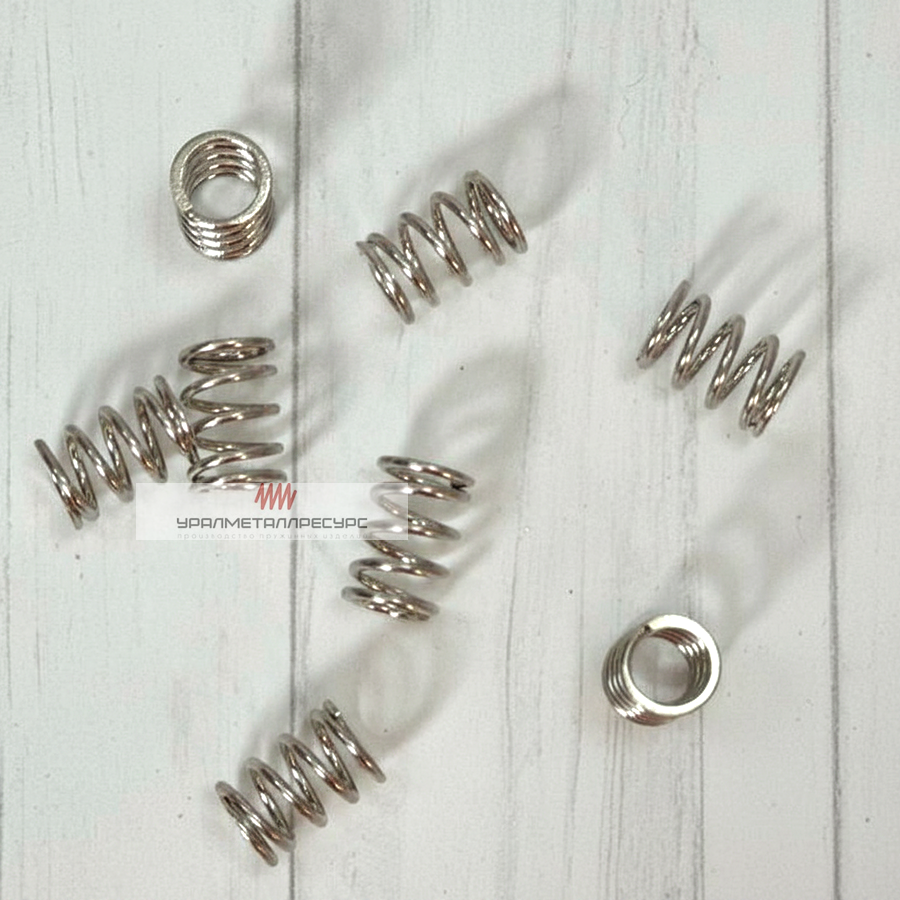
Когда заказывать: для медицинских приборов, пищевого оборудования, деталей в агрессивных средах.
Термообработка нержавеющих пружин
Термическая обработка улучшает механические свойства и стабильность размеров пружин из нержавейки.
Преобразование структуры в аустенит, растворение легирующих элементов
Фиксация мартенсита, повышение твёрдости (но и хрупкости)
Снижение хрупкости, формирование дисперсных карбидов, рост вязкости
Устранение остаточных напряжений после намотки, повышение усталостной прочности
Запрашивайте протоколы термообработки — это подтверждение соблюдения технологии.
Причины износа нержавеющих пружин
Несколько факторов могут способствовать преждевременному износу пружины из нержавеющей стали.
| Причина | Признаки | Меры профилактики |
|---|---|---|
| Коррозионная среда | Потемнение, питтинг, трещины | Выбор марки 316/904L, электрохимполировка, защитные покрытия |
| Чрезмерная деформация | Остаточная деформация, потеря усилия | Расчёт с запасом по ходу, установка ограничителей |
| Высокая температура | Снижение твёрдости, ползучесть | Применение жаропрочных сплавов, теплоизоляция узла |
| Циклические нагрузки | Усталостные трещины, внезапный разрыв | Дробеструйная обработка, полировка, расчёт на усталость |
| Абразивный износ | Истирание поверхности, изменение геометрии | Защитные кожухи, смазка, износостойкие покрытия |
- Перекос при установке — неравномерная нагрузка, ускоренный износ
- Превышение рабочего хода — пластическая деформация, потеря упругости
- Контакт с разнородными металлами — гальваническая коррозия
- Отсутствие смазки в подвижных узлах — фреттинг-коррозия
Как подобрать пружину под задачу: пошаговый алгоритм
Правильный подбор пружины начинается с чёткого технического задания и понимания условий эксплуатации.
После получения ТЗ наши инженеры выполняют предварительный расчёт, подбирают марку стали и технологию, согласовывают с вами параметры. Срок подготовки КП — 1 рабочий день при наличии всех данных.
- Чертеж или эскиз с допусками
- Образец для обратного инжиниринга
- Протоколы испытаний предыдущей партии
- Требования к маркировке и упаковке
- Условия монтажа в узле (фото/схема)
Почему клиенты работают с нами?
Мы подбираем и поставляем пружины по ТЗ в установленные сроки — это даёт гибкость и честные цены.
Наша модель работы позволяет предлагать различную продукцию под ваши запросы. Вы получаете оптимальное соотношение цены, срока и качества под вашу задачу.
Сертификация
Предоставляем паспорта качества, сертификаты соответствия и ГОСТ. Возможна отправка в электронном формате.
Прозрачная цена
Формируем стоимость без скрытых наценок. В счёте — только материал, обработка и логистика.
Отлаженная логистика
Доставка в срок, отслеживание каждого заказа. Работаем с проверенными ТК.
Техподдержка
Инженеры помогут подобрать аналог, рассчитать параметры или найти замену.
Как разместить заказ на пружины из нержавеющей стали?
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Напишите нам Телеграмм
 или отправьте сообщение на +7 996 230-46-80
- Отправьте письмо на info@pruzhina-metizdetal.ru или заполните форму обратной связи.
- Для оперативной связи наш бесплатный телефон - 8-800–201-52-77
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.
Часто задаваемые вопросы о пружинах из нержавеющей стали
Срок службы пружин из нержавеющей стали зависит от трёх ключевых факторов: условий эксплуатации, качества материала и соблюдения режимов нагрузки. При правильном подборе и монтаже ресурс может составлять от 10 000 до 1 000 000 циклов и более.
Факторы, влияющие на долговечность:
- Амплитуда деформации: работа в пределах 30–50% от полного хода значительно увеличивает ресурс по сравнению с использованием на предельных значениях
- Частота циклов: при высокочастотных нагрузках (>100 Гц) может возникать усталостный нагрев, снижающий прочность материала
- Температурный режим: эксплуатация выше +200 °C для марок 12Х18Н10Т и AISI 304 приводит к постепенной потере упругости из-за старения структуры
- Агрессивность среды: наличие хлоридов, сероводорода или кислот требует применения марки AISI 316L или электрохимполировки для предотвращения коррозионного растрескивания
| Условия эксплуатации | Ориентировочный ресурс (циклов) | Рекомендации |
|---|---|---|
| Сухой воздух, комнатная температура, нагрузка ≤50% хода | 500 000 – 1 000 000+ | Оптимально |
| Влажная среда, умеренные нагрузки, температура до +100 °C | 100 000 – 500 000 | Требует контроля |
| Агрессивная среда (хлориды, кислоты), высокие нагрузки | 10 000 – 100 000 | Спецматериалы + полировка |
| Криогенные температуры (−196 °C), циклические нагрузки | 50 000 – 200 000 | Марка 304/316 после аустенизации |
Важно: указанные значения являются ориентировочными. Для точного расчёта ресурса под вашу задачу рекомендуем предоставить техническое задание нашим инженерам — выполним расчёт на усталостную прочность с учётом коэффициентов запаса.
Сварка пружин из нержавеющей стали технически возможна, но не рекомендуется для готовых изделий из-за риска потери механических свойств в зоне термического влияния. Оптимальное решение — проектировать узел так, чтобы крепление пружины осуществлялось механическим способом (крючки, петли, резьбовые соединения).
Риски при сварке готовых пружин:
- Отпуск материала: нагрев выше 400 °C приводит к снижению твёрдости и упругости в зоне сварного шва и прилегающих витках
- Межкристаллитная коррозия: при нагреве в диапазоне 450–850 °C в сталях типа 12Х18Н10Т может происходить выделение карбидов хрома по границам зёрен, что снижает коррозионную стойкость
- Остаточные напряжения: неравномерное охлаждение после сварки создаёт внутренние напряжения, повышающие риск усталостного разрушения при циклических нагрузках
- Изменение геометрии: локальный нагрев может вызвать деформацию витков, нарушив расчётные характеристики жёсткости и хода
Если сварка неизбежна (например, при ремонте или изготовлении нестандартного узла), соблюдайте следующие требования:
| Этап | Технологические требования |
|---|---|
| Подготовка | Очистка поверхности от загрязнений, обезжиривание, удаление оксидной плёнки в зоне шва на ширину 10–15 мм |
| Метод сварки | Аргонодуговая сварка (TIG) неплавящимся электродом с подачей присадочной проволоки марки, близкой к основному металлу (например, Св-06Х19Н9Т для 12Х18Н10Т) |
| Тепловой режим | Минимизация погонной энергии: короткие швы, прерывистый режим, охлаждение сжатым воздухом между проходами |
| Защита зоны сварки | Обязательная подача аргона с обратной стороны шва для предотвращения окисления корня сварного соединения |
| Последующая обработка | Удаление цвета побежалости механической зачисткой или электрохимическим травлением; контроль твёрдости в зоне шва |
Вывод: сварка пружин из нержавейки — крайняя мера. Если ваш проект требует сварного соединения, обсудите это с инженером на этапе проектирования: возможно, целесообразнее изменить конструкцию узла или предусмотреть технологические приливы для сварки, не затрагивающие рабочие витки пружины.
Правильное хранение пружин из нержавеющей стали сохраняет их эксплуатационные характеристики и предотвращает преждевременную коррозию. Несмотря на высокую стойкость нержавейки, нарушение условий складирования может привести к появлению точечной коррозии, загрязнению поверхности или остаточной деформации.
Базовые требования к помещению:
- Температура: от +5 °C до +30 °C; избегание резких перепадов, вызывающих конденсацию влаги на поверхности металла
- Влажность: не более 60% относительной влажности; при хранении в регионах с влажным климатом рекомендуется использование силикагеля или осушителей воздуха
- Вентиляция: обеспечение циркуляции воздуха для предотвращения застоя влажных паров; исключение прямого контакта с бетонными полами (использовать поддоны или стеллажи)
- Защита от загрязнений: изоляция от источников агрессивных паров (кислоты, щёлочи, хлорсодержащие вещества), металлической пыли, абразивных частиц
Упаковка и маркировка:
| Тип упаковки | Назначение | Особенности |
|---|---|---|
| Полиэтиленовый пакет с ингибитором коррозии (VCI) | Долгосрочное хранение (>6 месяцев) | Ингибитор выделяет защитные пары, предотвращающие окисление; не требует дополнительной смазки |
| Вощёная или антикоррозионная бумага | Среднесрочное хранение (1–6 месяцев) | Защищает от пыли и механических повреждений; требует контроля влажности в помещении |
| Картонная коробка с перегородками | Защита от деформации при транспортировке | Исключает контакт пружин друг с другом, предотвращая истирание и зацепление витков |
| Маркировочная бирка | Идентификация и прослеживаемость | Указание марки стали, номера партии, даты изготовления, условий хранения; крепится снаружи упаковки |
- Хранение в неотапливаемых складах с конденсатом на стенах и потолке
- Контакт с углеродистой сталью (возможна гальваническая коррозия при наличии электролита)
- Складирование в сжатом состоянии (вызывает остаточную деформацию и снижение упругости)
- Использование хлорсодержащих моющих средств для очистки поверхности перед упаковкой
Периодический контроль при длительном хранении: каждые 3–6 месяцев проводите выборочный осмотр: проверяйте целостность упаковки, отсутствие конденсата, визуальные признаки коррозии. При обнаружении влаги — замените упаковку и при необходимости обработайте поверхность нейтральным ингибитором. Для критически важных применений (медицина, аэрокосмос) рекомендуется вести журнал контроля условий хранения с фиксацией температуры и влажности.
Пружины из нержавеющей стали и оцинкованные пружины решают разные инженерные задачи и выбираются исходя из условий эксплуатации, требований к ресурсу и бюджета проекта. Нержавейка обеспечивает сквозную коррозионную стойкость по всему объёму материала, тогда как цинковое покрытие защищает только поверхность и может быть повреждено при деформации.
| Параметр | Нержавеющая сталь | Оцинкованная сталь |
|---|---|---|
| Коррозионная стойкость | Сквозная: материал не корродирует даже при повреждении поверхности; стойкость к хлоридам, кислотам, щелочам | Поверхностная: защита только за счёт цинкового слоя; при царапинах или истирании начинается коррозия основы |
| Температурный диапазон | От −200 °C до +250 °C (для 12Х18Н10Т); специальные марки — до +400 °C | До +200 °C: при нагреве выше цинк окисляется, покрытие теряет защитные свойства |
| Механические свойства | Высокая прочность на разрыв (800–1200 МПа после нагартовки); хорошая усталостная прочность | Сопоставимая прочность, но цинкование может вызывать водородную хрупкость при электролитическом методе |
| Биосовместимость | Разрешена для медицинского и пищевого оборудования (марки 304, 316) | Не рекомендуется для контакта с продуктами питания и медицинскими изделиями из-за миграции цинка |
| Стоимость | В 2–4 раза выше оцинкованных аналогов | Бюджетное решение для условий с умеренной коррозионной нагрузкой |
| Ремонтопригодность | Не требует дополнительного покрытия при повреждении поверхности | Повреждённые участки требуют восстановления цинкового слоя (холодное цинкование, краски с цинком) |
Когда выбирать нержавеющую сталь:
- Эксплуатация в морской воде, химически агрессивных средах, условиях высокой влажности
- Требования к стерилизуемости, биосовместимости, отсутствию миграции ионов в продукт
- Высокие требования к ресурсу и надёжности, где замена пружины затруднена или критична
- Работа при экстремальных температурах (криогенных или повышенных)
Когда допустимы оцинкованные пружины:
- Сухие помещения с контролируемой влажностью (офисное оборудование, бытовая техника)
- Краткосрочные проекты или прототипирование, где важна минимизация затрат
- Узлы с лёгким доступом для обслуживания и замены при появлении коррозии
- Применения, где пружина не подвергается истиранию, ударам или контакту с абразивами
Важно: не следует заменять нержавеющие пружины оцинкованными «для экономии» без анализа условий эксплуатации. Стоимость преждевременного отказа узла, простоя оборудования или замены всей партии продукции многократно превышает разницу в цене пружин. При сомнении — проконсультируйтесь с техническим специалистом для расчёта экономической целесообразности выбора материала.
Механическая доработка готовых пружин из нержавеющей стали возможна, но требует строгого соблюдения технологий для сохранения упругих характеристик и предотвращения преждевременного разрушения. Любое воздействие на материал после термообработки меняет его структуру и свойства, поэтому такие операции должны выполняться только при обоснованной необходимости и под контролем специалиста.
Допустимые операции и их ограничения:
- Гибка концов (крючков, петель): возможна холодным способом при радиусе изгиба не менее 2–3 диаметров проволоки; после гибки рекомендуется низкий отпуск (250–300 °C, 30–60 мин) для снятия напряжений
- Обрезка витков: допускается только для пружин сжатия с некритичными требованиями к точности усилия; место реза необходимо зачистить и закруглить для исключения концентратора напряжений
- Сверление или фрезеровка: крайне не рекомендуется для рабочих витков; допустимо только на технологических приливах или торцевых поверхностях с последующей полировкой зоны обработки
- Правка геометрии: возможна при незначительных отклонениях (до 2–3% от номинала) с использованием калибров и плавного нагружения; после правки обязателен контроль усилия на заданной высоте
| Операция | Риск | Меры минимизации |
|---|---|---|
| Холодная гибка | Нагартовка в зоне изгиба → повышение хрупкости, риск трещин при циклических нагрузках | Использование оправок с плавным радиусом; последующий низкий отпуск; контроль поверхности на наличие микротрещин |
| Механическая резка | Заусенцы, наклёп, остаточные напряжения → снижение усталостной прочности | Применение абразивного инструмента с мелким зерном; обязательная зачистка и полировка реза; визуальный контроль под увеличением |
| Термическое воздействие | Отпуск материала → потеря твёрдости и упругости в зоне нагрева | Локальный нагрев с контролем температуры термопарами; использование теплоотводящих зажимов; последующая проверка жёсткости |
| Химическая обработка | Травление или полировка → изменение диаметра проволоки, снижение прочности | Строгий контроль времени обработки; замеры геометрии до и после; применение только для неответственных применений |
Вывод: доработка готовых пружин — компромиссное решение. Если изменение геометрии критично для функциональности узла, целесообразнее изготовить новую партию по уточнённому чертежу. Это обеспечит стабильность характеристик, документальное подтверждение качества и снизит риски отказа оборудования в эксплуатации.
Нагартовка (деформационное упрочнение) — ключевой технологический процесс при изготовлении пружин из аустенитных нержавеющих сталей, позволяющий значительно повысить прочность и упругие характеристики без изменения химического состава материала. Именно нагартовка превращает относительно мягкую проволоку 12Х18Н10Т или AISI 304 в высокопрочный пружинный материал с пределом прочности до 1200–1400 МПа.
Механизм упрочнения:
При холодной пластической деформации (намотке, волочении, прокатке) в кристаллической решётке аустенитной нержавеющей стали происходит:
- Увеличение плотности дислокаций, которые «запирают» друг друга, затрудняя дальнейшее движение и повышая сопротивление деформации
- Частичное превращение аустенита в мартенсит деформации (α'-фаза), обладающий более высокой твёрдостью и прочностью
- Формирование текстуры деформации, ориентирующей зёрна в направлении нагрузки, что повышает анизотропию свойств в нужном направлении
| Степень нагартовки | Предел прочности, МПа | Относительное удлинение, % | Применение |
|---|---|---|---|
| Мягкое состояние (отожжённая) | 500–600 | 40–50 | Заготовки для последующей намотки, неответственные элементы |
| Полутвёрдое (1/2 hard) | 750–900 | 20–30 | Пружины с умеренными нагрузками, где важна пластичность при монтаже |
| Твёрдое (hard) | 900–1100 | 10–15 | Стандартные пружины общего назначения, работающие в упругой области |
| Особо твёрдое (extra hard) | 1100–1400 | 5–10 | Высоконагруженные пружины, миниатюрные изделия, где критична удельная прочность |
- Снижение пластичности: материал становится более хрупким, чувствительным к концентраторам напряжений (заусенцы, царапины, резкие переходы сечения)
- Повышенная чувствительность к коррозионному растрескиванию под напряжением (КРН) в средах с хлоридами
- Возможность частичного снятия упрочнения при нагреве выше 300–400 °C (отпуск), что требует учёта при эксплуатации в нагретых узлах
Контроль и стабилизация свойств после нагартовки:
- Низкий отпуск (250–350 °C, 30–90 мин): снижает остаточные напряжения, повышает стабильность размеров и усталостную прочность без значительной потери твёрдости
- Дробеструйная обработка: создаёт поверхностный слой с остаточными сжимающими напряжениями, повышая сопротивление усталостному разрушению на 20–50%
- Электрохимполировка: удаляет поверхностные дефекты — концентраторы напряжений, одновременно повышая коррозионную стойкость
Практический совет: при заказе пружин указывайте требуемый уровень прочности или условия эксплуатации — производитель подберёт оптимальную степень нагартовки и последующую обработку. Не стремитесь к максимальным значениям прочности «про запас»: избыточная нагартовка снижает пластичность и может ухудшить надёжность при динамических нагрузках.
Допуски на геометрические параметры пружин из нержавеющей стали регламентируются ГОСТ 13861-89 и отраслевыми стандартами, обеспечивая взаимозаменяемость и предсказуемость характеристик в узлах. Точность изготовления напрямую влияет на усилие, жёсткость и ресурс пружины, поэтому выбор класса точности должен соответствовать требованиям конкретного применения.
| Параметр | Класс точности | Допуск (пример для D=10 мм, d=1 мм) | Применение |
|---|---|---|---|
| Наружный диаметр (D) | 1 (повышенный) | ±0,15 мм | Прецизионные приборы, медицинские устройства, аэрокосмическая техника |
| 2 (нормальный) | ±0,30 мм | Автомобилестроение, общее машиностроение, бытовая техника | |
| Диаметр проволоки (d) | 1 | ±0,02 мм (для d=1 мм) | Критичные по усилию узлы, где жёсткость рассчитана с малым запасом |
| 2 | ±0,04 мм (для d=1 мм) | Стандартные применения с допустимым разбросом усилия ±10–15% | |
| Свободная длина (H₀) | 1 | ±0,5% от номинала | Узлы с жёсткими ограничениями по габаритам в свободном состоянии |
| 2 | ±1,5% от номинала | Применения, где длина компенсируется конструкцией узла | |
| Шаг витков (t) | 1 | ±0,1 мм | Пружины с прогрессивной характеристикой, где важен закон изменения жёсткости |
| 2 | ±0,3 мм | Стандартные цилиндрические пружины с линейной характеристикой |
Дополнительные параметры контроля по ГОСТ 13861-89:
- Перпендикулярность торцов: отклонение не более 2% от наружного диаметра для пружин с шлифованными витками
- Косоугольность витков: смещение оси витка относительно оси пружины — не более 1,5% от среднего диаметра
- Постоянство усилия: разброс усилия при заданной деформации в партии — не более ±10% для класса 2, ±5% для класса 1
- Остаточная деформация: после трёхкратного сжатия до предельного хода — не более 0,5% от свободной длины
- Используйте класс 1, если: пружина работает в прецизионном узле, усилие критично для функциональности, замена затруднена или дорога
- Класс 2 оптимален для: массового производства, узлов с регулировочными элементами, применений с допустимым разбросом характеристик
- Не завышайте точность «на всякий случай»: это увеличивает стоимость на 30–70% без практической пользы, если узел не требует такой стабильности
Важно: допуски ГОСТ являются минимальными требованиями. Для ответственных применений (медицина, аэрокосмос, атомная энергетика) заказчик может установить дополнительные критерии контроля: статистический приёмочный контроль (СПК), 100% проверку усилия, сертификацию по отраслевым стандартам (например, AS9100 для авиации). Обсудите требования к точности на этапе согласования технического задания — это позволит оптимизировать соотношение «цена/качество» без компромиссов в надёжности.
Пружины из аустенитных нержавеющих сталей (12Х18Н10Т, AISI 304, 316) пригодны для эксплуатации в криогенных условиях благодаря сохранению пластичности и ударной вязкости при сверхнизких температурах. В отличие от углеродистых и ферритных сталей, которые становятся хрупкими ниже −40 °C, аустенитные сплавы не имеют порога хладноломкости и широко применяются в криогенной технике.
Преимущества аустенитных нержавеющих сталей при низких температурах:
- Сохранение пластичности: относительное удлинение при −196 °C остаётся на уровне 30–40%, что исключает хрупкое разрушение при ударных нагрузках
- Рост прочности: предел прочности и текучести увеличиваются на 20–40% по сравнению с комнатной температурой, что позволяет уменьшить габариты пружины при сохранении несущей способности
- Стабильность аустенита: при правильном термическом режиме (закалка от 1050–1100 °С) структура остаётся полностью аустенитной, без образования хрупкого мартенсита при охлаждении
- Коррозионная стойкость: сохраняется в криогенных средах (жидкий азот, кислород, гелий), где конденсат или примеси могут вызывать коррозию обычных сталей
| Марка стали | Температурный диапазон, °С | Особенности применения |
|---|---|---|
| 12Х18Н10Т (аналог AISI 321) | −269 … +250 | Универсальный выбор для криогенных систем; стабилизирована титаном, устойчива к межкристаллитной коррозии после сварки |
| AISI 304 (08Х18Н10) | −269 … +200 | Широко доступна, хороша для жидкого азота и гелия; при длительной работе в жидком кислороде требуется контроль чистоты поверхности |
| AISI 316L (03Х17Н14М3) | −269 … +200 | Оптимальна для сред с хлоридами или в условиях возможного контакта с морской водой при размораживании; молибден повышает стойкость к питтингу |
| Специальные марки (например, 03Х20Н16АГ6) | −269 … +300 | Для экстремальных условий: высокие давления, агрессивные криогенные среды, требования к немагнитности |
- Термические напряжения: при охлаждении/нагреве возникают значительные перепады температур в узле; необходимо предусматривать компенсаторы теплового расширения и избегать жёсткого закрепления
- Выбор смазки: обычные масла и консистентные смазки затвердевают при −100 °С; используйте криогенные смазки на основе ПТФЭ, дисульфида молибдена или сухие покрытия (MoS₂, графит)
- Контроль немагнитности: при глубокой нагартовке часть аустенита может превратиться в ферромагнитный мартенсит; для применений в магнитных полях (МРТ, ускорители) требуется отжиг после намотки для восстановления аустенитной структуры
- Герметичность упаковки: при транспортировке и хранении исключите попадание влаги, которая при криогенных температурах образует лёд и может вызвать заклинивание или повреждение поверхности
Рекомендации по изготовлению и контролю:
- Проводите финальную термообработку (закалку) после всех механических операций для стабилизации аустенитной структуры
- Обязательно выполняйте испытания на ударную вязкость при рабочей температуре (метод Шарпи, образцы с надрезом)
- Для ответственных применений проводите циклические испытания в криогенной камере, имитирующие реальные условия эксплуатации
- Документируйте режимы обработки и результаты контроля — это требуется для сертификации в отраслях с повышенными требованиями безопасности
Вывод: нержавеющие пружины — надёжное решение для криогенной техники при условии правильного выбора марки стали, технологии изготовления и учёта особенностей эксплуатации. При проектировании узла консультируйтесь со специалистами по криогенным материалам — это позволит избежать дорогостоящих ошибок и обеспечить долговечность оборудования.
Проверка подлинности материала пружины — критически важный этап входного контроля, особенно при поставках от новых поставщиков или для ответственных применений. Визуальный осмотр и простые тесты могут дать предварительную оценку, но для подтверждения соответствия марки стали требуются лабораторные методы анализа.
Экспресс-методы для предварительной оценки:
- Магнитный тест: аустенитные нержавеющие стали (12Х18Н10Т, 304, 316) в отожжённом состоянии немагнитны; слабое притяжение возможно после холодной деформации из-за образования мартенсита, но сильное притяжение указывает на углеродистую или ферритную сталь
- Тест на искру: при обработке абразивным кругом нержавеющая сталь даёт короткие, маловетвистые искры оранжево-красного цвета; углеродистая сталь — длинные, разветвлённые искры с яркими вспышками (метод требует опыта и не является однозначным)
- Химический тест с медным купоросом: нанесение раствора на очищенную поверхность: на углеродистой стали появляется красный налёт меди за 1–2 минуты, на нержавейке реакция отсутствует или очень слабая (метод ориентировочный, может давать ложные результаты при наличии покрытий)
- Плотность и вес: нержавеющая сталь (плотность ~7,9 г/см³) тяжелее алюминия, но легче свинца; сравнение с эталонным образцом известного материала может помочь выявить грубую подмену
| Метод анализа | Точность | Время/стоимость | Когда применять |
|---|---|---|---|
| Рентгенофлуоресцентный анализ (XRF) | Высокая (±0,1–0,5% по основным элементам) | 1–3 мин / средняя | Входной контроль партий, полевая проверка, неразрушающий метод |
| Оптическая эмиссионная спектрометрия (OES) | Очень высокая (±0,01–0,1%) | 5–10 мин / высокая | Лабораторная проверка, сертификация, анализ по всем элементам, включая углерод |
| Химический анализ (титрование, фотометрия) | Высокая | 1–2 часа / средняя | Арбитражные испытания, проверка по ГОСТ, когда требуется официальное заключение |
| Металлографический анализ | Качественная оценка структуры | 1–3 часа / высокая | Исследование причин отказа, контроль термообработки, определение фазового состава |
- Требуйте от поставщика сертификат качества (паспорт) с указанием марки стали, химического состава, механических свойств и номера плавки
- Проверяйте соответствие данных в сертификате требованиям ГОСТ или ТУ на продукцию
- При приёмке критически важных партий проводите выборочный независимый анализ в аккредитованной лаборатории
- Ведите журнал входного контроля с фиксацией результатов визуального, инструментального и документального проверки
Типичные признаки подделки или несоответствия:
- Отсутствие или несоответствие маркировки на упаковке/бирке (номер плавки, марка, дата)
- Размытые, нечитаемые или «подправленные» данные в сертификате
- Нехарактерный цвет поверхности (слишком тёмный, с радужными побежалостями без термообработки)
- Несоответствие веса расчётному значению (возможна подмена на более дешёвый сплав с иной плотностью)
- Положительный результат теста с медным купоросом на «нержавеющей» пружине
Рекомендация: для минимизации рисков работайте только с проверенными поставщиками, предоставляющими полную прослеживаемость материала от плавки до готового изделия. При возникновении сомнений — не используйте пружину в ответственном узле до получения подтверждения подлинности. Стоимость анализа (500–3000 руб. за образец) несопоставима с убытками от отказа оборудования или рекламаций от конечного потребителя.
Магнитность сама по себе не снижает коррозионную стойкость нержавеющей стали, но является индикатором фазового состава материала, который может влиять на устойчивость к определённым видам коррозии. Понимание связи между магнитными свойствами, структурой и коррозионным поведением позволяет правильно интерпретировать результаты испытаний и выбирать материал под конкретные условия эксплуатации.
Физика явления: почему нержавейка может быть магнитной?
- Аустенитная структура (γ-фаза): основная фаза сталей типа 12Х18Н10Т, 304, 316; немагнитна, обладает высокой пластичностью и коррозионной стойкостью
- Мартенсит деформации (α'-фаза): образуется при холодной пластической деформации (нагартовке) аустенита; ферромагнитен, более твёрдый и прочный, но может иметь сниженную стойкость к некоторым видам коррозии
- Ферритная фаза (α-фаза): присутствует в сталях с повышенным содержанием ферритообразующих элементов (хром, кремний); магнитна, менее пластична, но устойчива к коррозионному растрескиванию под напряжением
| Тип магнитности | Вероятная структура | Влияние на коррозионную стойкость |
|---|---|---|
| Немагнитная | Полностью аустенитная (после закалки) | Оптимальная стойкость к общей коррозии, питтингу, межкристаллитной коррозии в большинстве сред |
| Слабомагнитная | Аустенит + мартенсит деформации (после нагартовки) | Общая стойкость сохраняется, но возможна повышенная чувствительность к коррозионному растрескиванию под напряжением в средах с хлоридами |
| Сильномагнитная | Ферритная или мартенситная структура (ошибочный выбор марки, нарушение термообработки) | Сниженная пластичность, риск хрупкого разрушения; ферритные стали менее стойки к точечной коррозии в хлоридсодержащих средах |
- Слабая магнитность пружины из аустенитной нержавейки после намотки — нормальное явление, обусловленное образованием мартенсита деформации; не является браком и не требует отбраковки
- Если критична немагнитность (например, для применений в магнитных полях), предусмотрите финальный отжиг после нагартовки для восстановления аустенитной структуры
- Сильная магнитность — повод для дополнительного контроля: проверьте сертификат на соответствие марки, проведите экспресс-анализ состава (XRF), исключите подмену материала
- Для сред с высоким риском коррозионного растрескивания под напряжением (хлориды, щёлочи) предпочтительны полностью аустенитные стали или марки с повышенной стойкостью (316, 904L)
Методы управления фазовым составом:
- Термическая стабилизация: закалка от 1050–1100 °С с быстрым охлаждением фиксирует аустенитную структуру, устраняя мартенсит и феррит
- Легирование: добавление никеля, азота, марганца повышает стабильность аустенита, снижая склонность к образованию мартенсита при деформации
- Контроль степени деформации: ограничение обжатия при волочении или намотке позволяет управлять количеством мартенсита деформации
- Электрохимполировка: удаляет поверхностный слой с повышенной концентрацией мартенсита, восстанавливая коррозионную стойкость поверхности
Важно: не используйте магнитный тест как единственный критерий оценки качества нержавеющей стали. Он полезен для быстрой сортировки и предварительного контроля, но для подтверждения соответствия требованиям проекта необходимы химический анализ, механические испытания и, при необходимости, коррозионные тесты в модельных средах. При заказе пружин указывайте требования к магнитным свойствам, если они критичны для вашего применения — это позволит производителю подобрать оптимальный режим обработки и контроля.