Проволока нержавеющая aisi 304
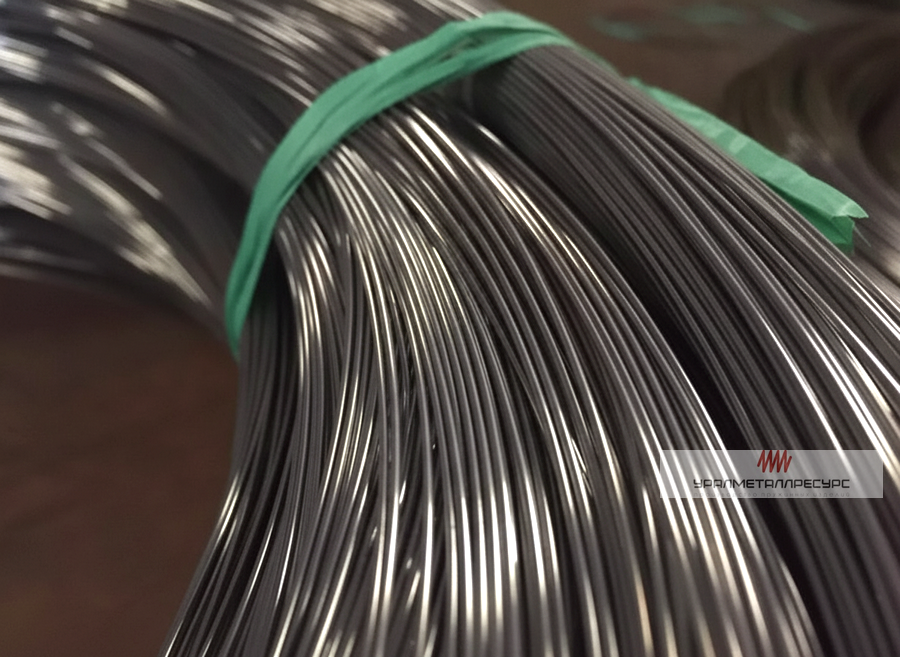
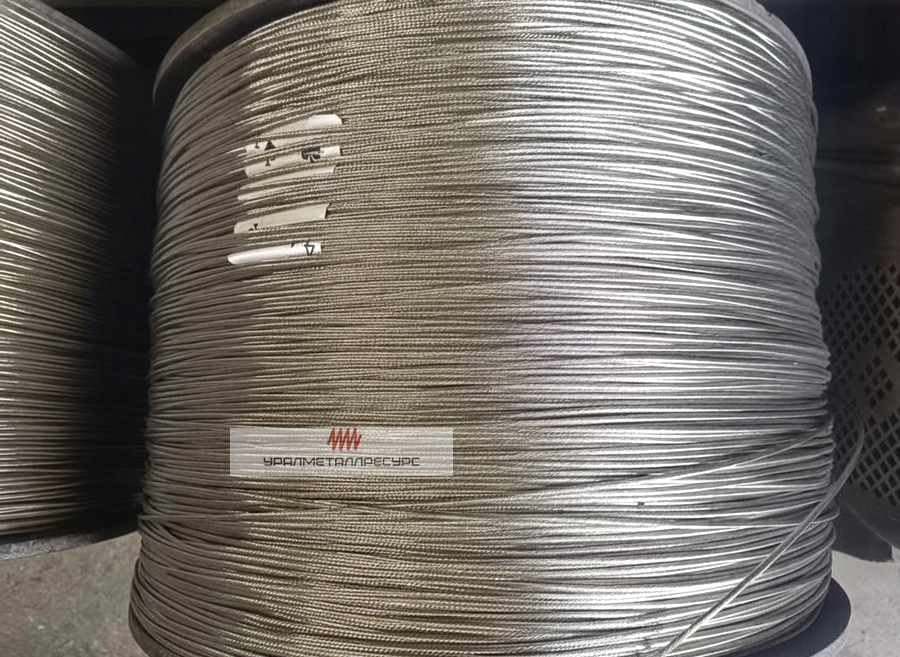
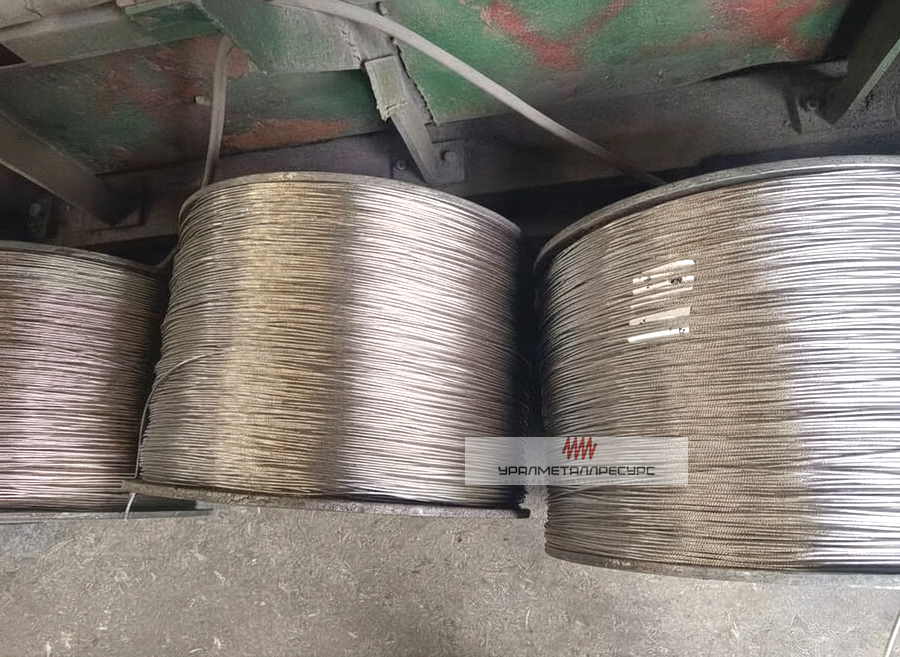
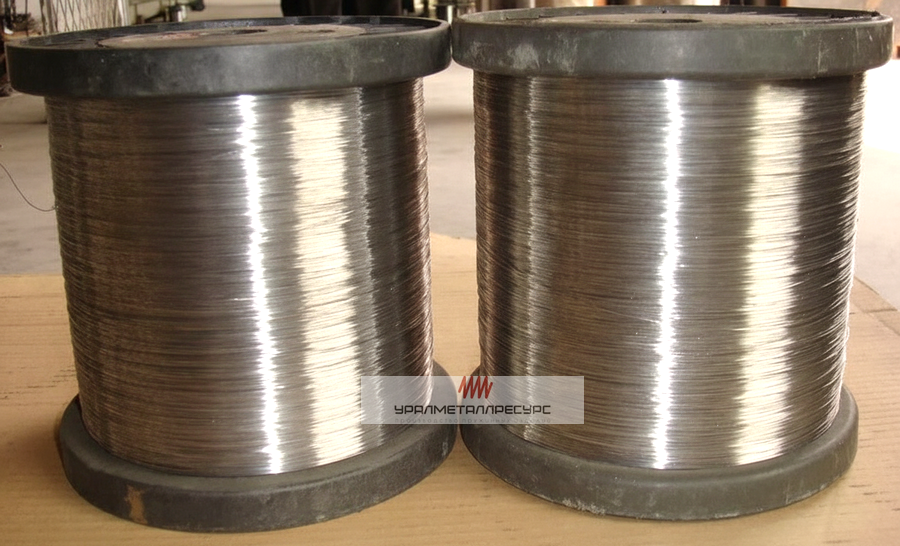
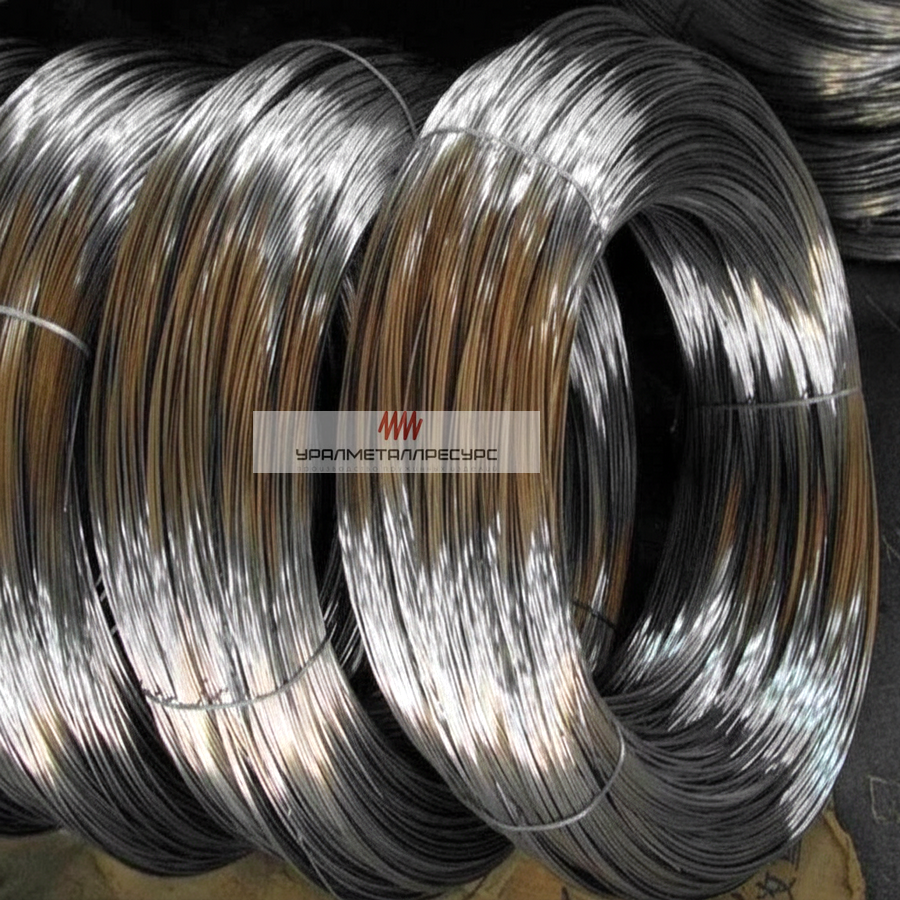

Сталь AISI 304 — это классический аустенитный сплав, который ценится в промышленности за высокую коррозионную стойкость, отличную формуемость и стабильные механические свойства в широком диапазоне температур (как при нагреве, так и при охлаждении).
Материал классифицируется по стандартам Американского института чугуна и стали (AISI). В международной практике и европейской номенклатуре этот сплав также широко известен под маркировками EN 1.4301 или X5CrNi18-10.

Нержавеющая проволока AISI 304 — что это?
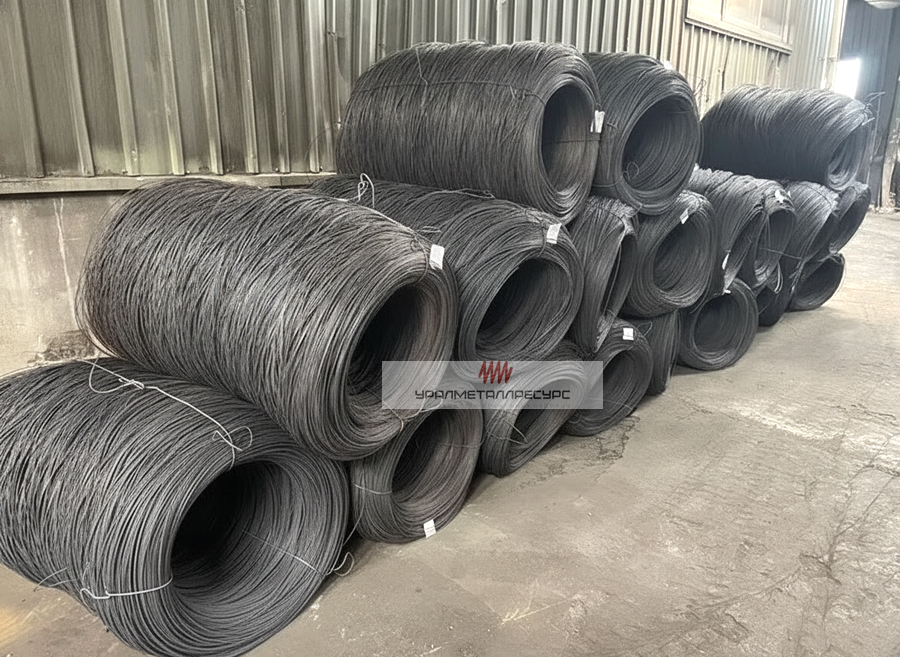
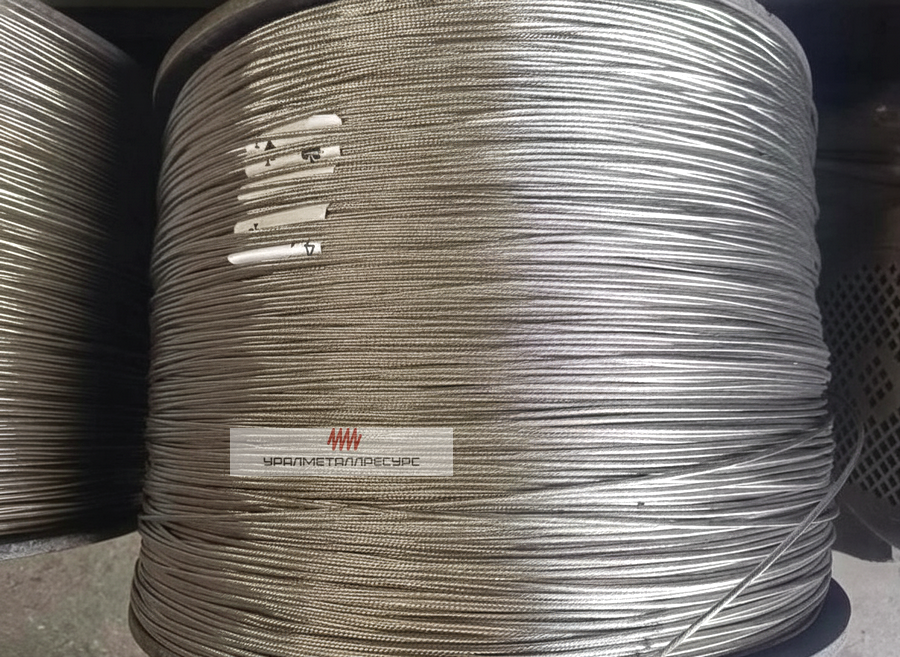
Проволока из аустенитной стали AISI 304 — универсальный материал для пружин, сеток и крепежа, сочетающий коррозионную стойкость с отличной пластичностью.
Сплав содержит около 18% хрома и 8% никеля. Хром формирует на поверхности самовосстанавливающуюся оксидную плёнку, которая защищает металл даже при повреждении. Никель придаёт пластичность и стабилизирует аустенитную структуру — проволока не магнитится в отожжённом состоянии (μ < 1,02).
Низкое содержание углерода (≤0,08%) обеспечивает хорошую свариваемость без риска межкристаллитной коррозии. Материал поставляется в мотках, катушках и бухтах; доступны холоднотянутое (нагартованное) и мягкое отожжённое состояния. Диаметры — от 0,1 до 12,0 мм по ГОСТ 18143‑72 и международным стандартам.
Каталог проволоки AISI 304

Ключевые свойства стали AISI 304
Гранецентрированная кубическая решётка (FCC) даёт уникальное сочетание: предел прочности до 730 МПа при относительном удлинении до 40%. Проволока легко гнётся, навивается и плетётся без трещин.
После холодной деформации твёрдость повышается, но при необходимости материал отжигают. Сталь сохраняет пластичность при отрицательных температурах и выдерживает кратковременный нагрев до 870°C. Это делает её идеальной для пружин, работающих в переменных тепловых режимах.
Как производят проволоку AISI 304: от катанки до готовой бухты
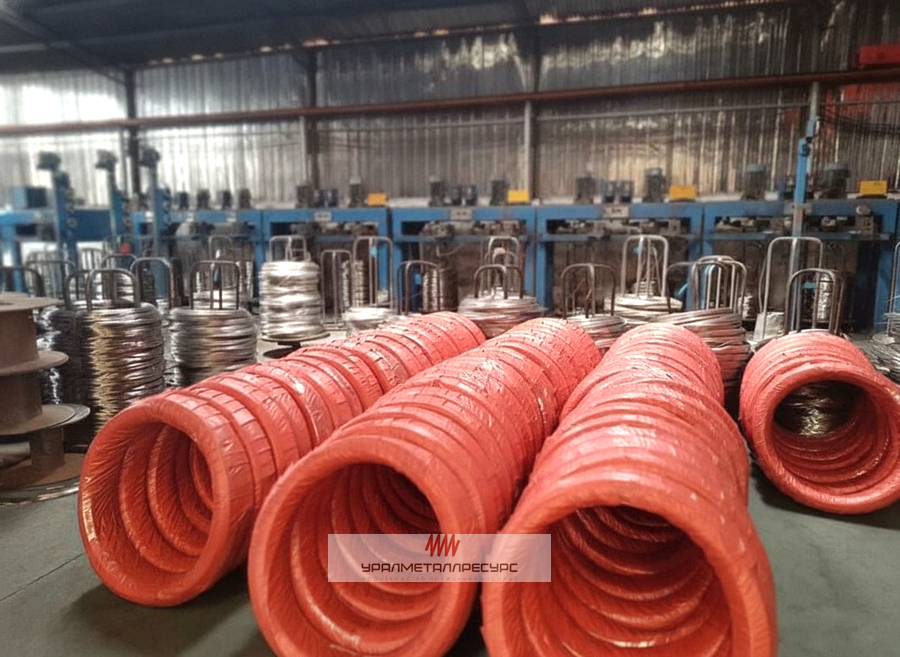
Процесс включает многократное волочение с промежуточными отжигами — это гарантирует точный диаметр и стабильные механические свойства.
Исходная заготовка — горячекатаная катанка диаметром 5,5–8 мм. Её подвергают сухому или мокрому волочению через твердосплавные фильеры, постепенно уменьшая сечение. После каждых 3–5 проходов проводят рекристаллизационный отжиг при 1050–1100°C в защитной атмосфере (водород или вакуум), чтобы снять наклёп и восстановить пластичность.
Финишная обработка может включать светлый отжиг для получения блестящей поверхности или травление для матовой. Готовую проволоку наматывают на катушки либо в мотки, контролируя натяжение, чтобы исключить петли и перехлёсты.
| Состояние | Предел прочности, МПа | Относительное удлинение, % | Применение |
|---|---|---|---|
| Отожжённое (мягкое) | 505–620 | ≥40 | Глубокая вытяжка, гибка |
| Холоднотянутое (1/4 hard) | 700–880 | ≥15 | Пружины, сетка |
| Нагартованное (1/2 hard) | 900–1100 | ≥5 | Высоконагруженные пружины |
Где применяется проволока AISI 304?
От аэрокосмоса до пищепрома — проволока востребована везде, где контакт с водой, пищей или химией требует надёжности.

Маркировка, зарубежные аналоги и ГОСТы
Заказывая проволоку 08Х18Н10 или SUS304, вы получаете полный аналог AISI 304 с теми же показателями Cr и Ni, подтверждёнными сертификатами.
| Стандарт | Марка |
|---|---|
| AISI / UNS | 304 / S30400 |
| EN (Европа) | 1.4301 (X5CrNi18-10) |
| JIS (Япония) | SUS304 |
| ГОСТ (Россия) | 08Х18Н10 |
Основные ГОСТы на проволоку AISI 304
| ГОСТ | Описание |
|---|---|
| ГОСТ 18143‑72 | Проволока из высоколегированной коррозионностойкой стали |
| ГОСТ 5632‑72 | Марки коррозионностойких сталей (08Х18Н10) |
| ГОСТ Р 58135‑2018 | Проволока стальная канатная из нержавеющей стали |
| ГОСТ ISO 3506‑1‑2014 | Крепёж из коррозионностойкой стали |
Коррозионная стойкость AISI 304 в различных средах
Сталь устойчива к большинству органических кислот и щелочей при комнатной температуре, но хлориды и серная кислота требуют осторожности.
| Среда | Концентрация/условия | Стойкость |
|---|---|---|
| Азотная кислота | до 65%, 20°C | Отличная |
| Уксусная кислота | до 20%, кипение | Хорошая |
| Серная кислота | до 5%, 20°C | Удовлетворительная |
| Соляная кислота | любая | Не рекомендуется |
| Растворы хлоридов | морская вода, NaCl | Питтинг возможен |
| Пищевые продукты | слабые кислоты, спирты | Отличная |
Если среда содержит хлориды, рассмотрите AISI 316.
Как проверить качество проволоки AISI 304 при приёмке?
Спектральный анализ
Самый точный метод. Портативный спектрометр за 3–5 секунд покажет содержание Cr (18–20%) и Ni (8–10,5%). Отклонение от этих значений — признак подделки.
Проверка магнитом
Отожжённая проволока AISI 304 не должна притягиваться к магниту. Слабое притяжение после деформации допустимо.
Внешний осмотр
Поверхность качественной проволоки — ровная, без задиров, цвет — серебристо‑матовый или блестящий (после светлого отжига). Рыжие пятна говорят о низком содержании хрома.
Документы
Требуйте паспорт качества с номером плавки и фактическим химическим составом. Сравните данные с биркой на мотке.
Почему клиенты выбирают нас?
Прямые контракты
Работаем на рынке более 10 лет — вы получаете заводскую цену и гарантию подлинности марки.
более 1000 клиентовОперативная поставка
Подберём транспорт под ваш бюджет. Средний срок доставки по РФ — 5–21 рабочий день.
от 5 днейТехническая поддержка
Поможем рассчитать метраж, подобрать диаметр и состояние проволоки под вашу задачу.
бесплатные консультацииПрозрачные условия
Цена фиксируется в договоре. Предоставляем сертификаты.
без скрытых доплатПакет документов
Сертификат соответствия ГОСТ, паспорт качества с химсоставом, счёт, ТОРГ‑12.
архив 2 годаГибкая логистика
Отгрузка авто, ЖД или через ТК. Минимальный заказ — один моток от 20 кг.
любой регион РФКак разместить заказ на проволоку нержавеющую aisi 304?
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Напишите нам Телеграмм
 или отправьте сообщение на +7 996 230-46-80
- Отправьте письмо на info@pruzhina-metizdetal.ru или заполните форму обратной связи.
- Для оперативной связи наш бесплатный телефон - 8-800–201-52-77
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.
Часто задаваемые вопросы о проволоке нержавеющей AISI 304
Ключевое различие между этими двумя марками заключается в максимальном содержании углерода, что кардинально влияет на поведение материала при сварке и эксплуатации в агрессивных средах. Стандарт AISI 304 допускает содержание углерода до 0,08%, тогда как в марке AISI 304L (где "L" означает Low carbon) этот показатель жестко ограничен значением 0,03%.
Проволока AISI 304L была разработана специально для устранения этого дефекта. Благодаря сверхнизкому содержанию углерода, образование карбидов практически исключено, что позволяет сваривать изделия без последующей термообработки (отжига) для восстановления коррозионных свойств.
| Критерий сравнения | AISI 304 | AISI 304L |
|---|---|---|
| Содержание углерода (C) | до 0,08% | макс. 0,03% |
| Предел текучести | Немного выше (за счет углерода) | Незначительно ниже |
| Свариваемость толстостенных изделий |
Требует контроля или отжига после сварки | Идеальная, без риска межкристаллитной коррозии |
| Рекомендуемое применение | Пружины, крепеж, общая механическая обработка |
Сварные конструкции, химическая аппаратура, резервуары |
Если ваше изделие не подвергается интенсивной сварке или работает в умеренно агрессивных средах, стандартная AISI 304 является оптимальным выбором благодаря чуть более высоким прочностным характеристикам и доступности. Для ответственных сварных узлов, работающих в контакте с кислотами или хлоридами, однозначным выбором является модификация 304L.
Это явление является фундаментальной особенностью метастабильных аустенитных сталей и не свидетельствует о браке материала или подделке. В исходном отожженном состоянии сталь AISI 304 имеет гранецентрированную кубическую (ГЦК) решетку, которая является парамагнитной (не магнитится). Однако в процессе холодного пластического деформирования (волочения проволоки через фильеры для уменьшения диаметра и повышения прочности) происходит фазовое превращение.
Под воздействием механических напряжений часть аустенита трансформируется в мартенсит деформации, который имеет объемно-центрированную тетрагональную решетку и обладает ферромагнитными свойствами. Чем выше степень деформации (чем тоньше и тверже проволока), тем больше объемная доля мартенсита и, следовательно, сильнее магнитный отклик.
Использование стали AISI 304 в морской среде сопряжено с серьезными ограничениями и требует тщательной оценки конкретных условий эксплуатации. Основным врагом данной марки стали являются ионы хлора, которые присутствуют в морской воде, соленом воздухе прибрежных зон, а также в некоторых химических реагентах и даже в обычной водопроводной воде с высоким уровнем хлорирования.
Хлориды способны локально разрушать защитный пассивный оксидный слой на поверхности нержавеющей стали, вызывая точечную (питтинговую) и щелевую коррозию. Эти виды коррозии особенно опасны тем, что они развиваются под поверхностью, визуально оставаясь незаметными до момента критического разрушения сечения проволоки.
- Допустимо: Использование в атмосферных условиях вдали от моря, кратковременный контакт с пресной водой, работа в пищевых средах с низким содержанием соли.
- С ограничениями: Прибрежные зоны (не ближе 1-2 км к урезу воды) при условии регулярной промывки пресной водой и нанесения защитных смазок.
- Категорически не рекомендуется: Прямой контакт с морской водой, погружные конструкции, использование в бассейнах с хлорированной водой, химическая промышленность с соляной кислотой.
Для агрессивных хлоридсодержащих сред настоятельно рекомендуется переходить на использование проволоки из стали AISI 316, которая содержит 2-3% молибдена. Молибден кардинально повышает сопротивление питтинговой коррозии, делая материал пригодным для морской эксплуатации.
Сталь AISI 304 классифицируется как жаростойкая, однако её возможности имеют четкие физические границы, превышение которых ведет к необратимой деградации механических и антикоррозионных свойств. Температурные режимы делятся на два типа: непрерывная эксплуатация и кратковременное (циклическое) воздействие.
| Режим эксплуатации | Предельная температура |
Последствия превышения |
|---|---|---|
| Непрерывная работа | до 870°C | Интенсивное окалинообразование, необратимая потеря прочности (ползучесть металла). |
| Прерывистая работа | до 925°C | Быстрая деградация защитного оксидного слоя, коробление изделий. |
| Диапазон опасного нагрева |
425°C – 850°C | Выпадение карбидов хрома на границах зерен, резкое снижение коррозионной стойкости. |
Особую опасность представляет длительное нахождение металла в диапазоне температур от 425°C до 850°C. В этом интервале происходит интенсивная диффузия углерода к границам зерен, где он связывается с хромом. Это явление, известное как сенсибилизация, делает сталь крайне уязвимой для межкристаллитной коррозии даже в слабокислых средах. Если изделие из проволоки AISI 304 подверглось такому нагреву, для восстановления его свойств обязательна полная закалка (нагрев выше 1050°C с быстрым охлаждением в воде или на воздухе).
Качество и состояние поверхности проволоки напрямую определяют её усталостную прочность, сопротивление коррозии и технологичность при последующей переработке. В зависимости от метода финишной обработки, проволока AISI 304 поставляется в нескольких основных вариантах, каждый из которых имеет свою специфику применения.
Светлая (Bright)
Получается путем волочения через полированные волоки с применением качественных смазок. Имеет зеркальный или полуматовый блеск. Обладает наилучшими эстетическими свойствами и минимальным коэффициентом трения, что идеально для изготовления пружин, тросов и элементов, работающих на трение. Поверхность менее склонна к накоплению загрязнений.
Травленая (Pickled / Matte)
Поверхность имеет матовый серый оттенок после удаления окалины в кислотных ваннах. Такая проволока часто используется как заготовка для дальнейшего волочения или в конструкциях, где внешний вид не имеет значения, но требуется удаление поверхностных дефектов и напряжений после горячей прокатки.
Электролитически полированная
Наиболее дорогой и технологичный вариант. Электрохимическая обработка удаляет микронеровности, сглаживая поверхность на микроскопическом уровне. Это максимально повышает коррозионную стойкость, так как уменьшается площадь контакта с агрессивной средой и отсутствуют микротрещины, где может зародиться питтинг. Критически важна для медицинской и пищевой промышленности.
Выбор типа поверхности должен основываться на требованиях конечного изделия. Для динамически нагруженных пружин светлая поверхность обязательна, так как любые микронеровности служат концентраторами напряжений, ускоряющими усталостное разрушение.
Нет, упрочнить (повысить твердость и предел прочности) проволоку из стали AISI 304 с помощью классической термической обработки, такой как закалка с последующим отпуском, невозможно. Это фундаментальное свойство аустенитных нержавеющих сталей, отличающее их от углеродистых или мартенситных нержавеющих сталей (например, AISI 420).
Единственным эффективным способом упрочнения данной стали является наклеп (деформационное упрочнение). В процессе холодного пластического деформирования (волочения, прокатки, гибки) кристаллическая решетка металла искажается, плотность дислокаций возрастает, что затрудняет дальнейшее движение атомных плоскостей. Это приводит к значительному росту предела прочности и твердости, но сопровождается закономерным снижением пластичности и ударной вязкости.
Если после холодной деформации требуется вернуть материалу пластичность и снять внутренние напряжения, применяется операция рекристаллизационного отжига. Проволока нагревается до температуры 1050–1100°C и выдерживается определенное время, после чего следует быстрое охлаждение. Этот процесс не "закаливает" металл, а, наоборот, "сбрасывает" накопленный наклеп, возвращая сталь в мягкое, пластичное состояние с минимальной твердостью.
Несмотря на высокую коррозионную стойкость, проволока AISI 304 требует соблюдения строгих правил хранения. Наиболее критичной угрозой является не столько атмосферная влага, сколько контактное загрязнение частицами обычной углеродистой стали. Если пыль или стружка от черных металлов осядет на поверхности нержавейки и намокнет, возникнет гальваническая пара, и углеродистая сталь начнет ржаветь, "въедаясь" ржавчиной в поверхность нержавеющей проволоки (так называемая "цветная ржавчина").
| Параметр хранения | Требование | Обоснование |
|---|---|---|
| Изоляция от черных металлов | Хранить в отдельных зонах, использовать деревянные или пластиковые поддоны | Исключение переноса частиц железа и возникновения гальванической коррозии |
| Влажность воздуха | Не более 60-65% | Предотвращение конденсации влаги на поверхности металла |
| Упаковка | Заводская полиэтиленовая или бумажная упаковка должна оставаться неповрежденной | Защита от пыли, агрессивных газов и механических повреждений |
| Температура | От +5°C до +30°C, без резких перепадов | Резкие перепады температур вызывают выпадение конденсата внутри бухты |
Категорически запрещается хранить проволоку на открытом воздухе без герметичной упаковки, а также размещать её в непосредственной близости от емкостей с кислотами, щелочами или хлорсодержащими веществами. Если защитная упаковка была нарушена, поверхность проволоки рекомендуется протереть чистой ветошью, смоченной в спирте или специальном очистителе для нержавеющей стали, и нанести тонкий слой ингибитора коррозии.
Пассивация — это химический процесс удаления свободного железа и других загрязнений с поверхности нержавеющей стали, который стимулирует быстрое формирование плотного, однородного защитного оксидного слоя хрома. После сварки, резки или гибки проволоки её естественный пассивный слой нарушен, и металл находится в уязвимом состоянии.
Процесс пассивации должен выполняться строго поэтапно для достижения максимального эффекта:
- 1. Обезжиривание и очистка. Поверхность должна быть абсолютно чистой. Используйте щелочные моющие средства или специальные обезжириватели. Никогда не используйте хлорсодержащие растворители, так как хлор разрушает пассивный слой.
- 2. Травление (Pickling). Нанесение травильной пасты или геля (обычно на основе смеси азотной и плавиковой кислот) на зону сварного шва или деформации. Это удаляет окалину и обедненный хромом слой металла. Выдержка составляет от 15 до 60 минут в зависимости от концентрации.
- 3. Промывка. Тщательная промывка большим количеством чистой пресной воды (желательно деминерализованной) для полного удаления остатков кислоты. Оставшаяся кислота продолжит разрушать металл.
- 4. Нейтрализация и сушка. Обработка слабым щелочным раствором для нейтрализации микроостатков кислоты, последующая промывка и полная сушка сжатым воздухом или чистой ветошью.
Точность диаметра проволоки регламентируется ГОСТ 18143-72 и является критическим параметром для автоматизированных процессов производства, где даже микроскопические отклонения могут привести к заклиниванию оборудования или браку готовой продукции. Стандарт выделяет несколько классов точности, выбор которых зависит от назначения изделия.
| Класс точности | Допуск по диаметру (примерно) | Типичное применение |
|---|---|---|
| Обычная точность | ± 0,05 – 0,10 мм (зависит от Ø) | Арматурные сетки, неответственный крепеж, вязка конструкций, где важна общая прочность, а не геометрия. |
| Повышенная точность | ± 0,02 – 0,05 мм | Пружины общего назначения, плетеные изделия, стандартные сварные каркасы. |
| Высокая точность | ± 0,01 – 0,02 мм | Точная механическая обработка, пружины для ответственных приборов, медицинская проволока, электроника. |
| Особо высокая точность | ± 0,005 – 0,01 мм | Микропружины, хирургические инструменты, аэрокосмические компоненты, прецизионные датчики. |
Важно понимать, что достижение более высоких классов точности требует использования более качественного исходного материала, многократных проходов волочения с промежуточными отжигами и применения алмазных или твердосплавных фильер высшей категории. Это закономерно увеличивает стоимость продукции. Заказывать проволоку "особо высокой точности" для изготовления обычной ограждающей сетки экономически нецелесообразно, тогда как для пружины в дозирующем насосе использование проволоки "обычной точности" приведет к гарантированному отказу механизма.
Процесс навивки пружин из проволоки AISI 304 является высокоскоростным процессом холодной пластической деформации, и его параметры напрямую определяют ресурс готового изделия. Скорость деформации влияет на тепловыделение в зоне контакта инструмента с металлом и на характер распределения внутренних остаточных напряжений.
При чрезмерно высокой скорости навивки возникает локальный перегрев проволоки в точках максимального изгиба. Хотя общая температура может не достигать критических значений для структурных превращений, локальный перегрев может привести к неравномерному распределению наклепа и возникновению микротрещин на внешней стороне витка, где растягивающие напряжения максимальны. Эти микротрещины становятся очагами усталостного разрушения при циклических нагрузках.
- Контроль скорости: Для проволоки диаметром более 2 мм рекомендуется снижать скорость навивки для минимизации термического шока и обеспечения равномерного наклепа.
- Радиус гибки: Избегайте навивки с радиусом, меньшим чем 1-1.5 диаметра самой проволоки. Слишком крутой изгиб создает чрезмерную концентрацию напряжений, которую материал AISI 304 может не выдержать без образования трещин.
- Смазка: Использование высококачественных технологических смазок обязательно не только для защиты инструмента, но и для отвода тепла из зоны деформации и предотвращения задиров на поверхности проволоки.
- Отжиг после навивки: Для снятия пиковых остаточных напряжений, возникших при высокоскоростной деформации, пружины из AISI 304 рекомендуется подвергать низкотемпературному отжигу (250-300°C) в течение 1-2 часов. Это не снижает прочность, но значительно повышает предел выносливости (усталостную долговечность) изделия.
Соблюдение этих технологических нюансов позволяет раскрыть весь потенциал аустенитной структуры стали AISI 304, обеспечивая стабильную работу пружин на протяжении сотен тысяч циклов нагружения без потери упругих свойств.