ГОСТ пружины
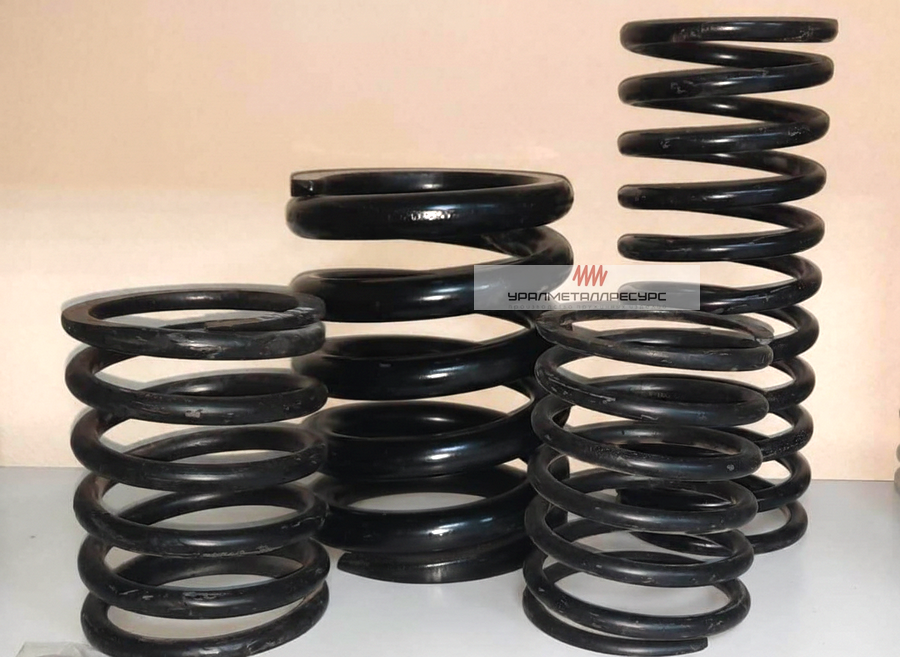
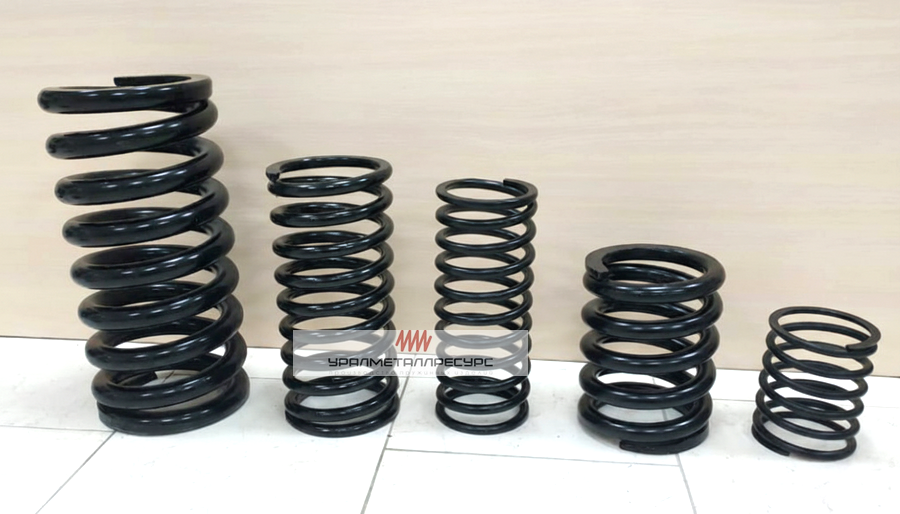
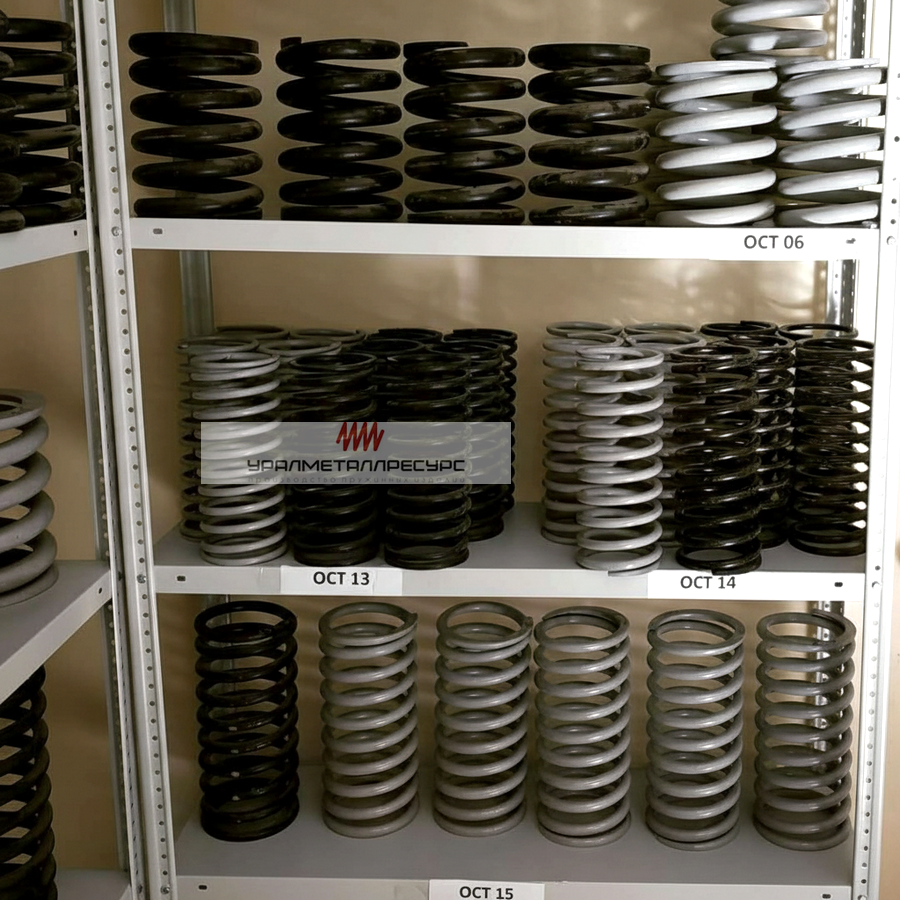

Все пружины, представленные в нашем каталоге, изготавливаются в строгом соответствии с требованиями действующих государственных стандартов. Соблюдение ГОСТ гарантирует взаимозаменяемость изделий, предсказуемые механические характеристики и стабильный ресурс работы в течение всего срока эксплуатации. Каждая партия продукции проходит входной контроль — проверяются геометрические параметры, жесткость, качество поверхности и защитного покрытия, а также соответствие материала заявленной марке стали.
Заказывая пружины в УралМеталлРесурс, вы можете быть уверены, что они полностью соответствуют актуальным редакциям ГОСТ. Мы работаем на рынке пружин более 10 лет и предоставляем полный пакет сопроводительной документации: паспорта качества, сертификаты соответствия и протоколы испытаний. Это позволяет нашим клиентам без проблем проходить входной контроль на собственном производстве и техническое освидетельствование оборудования.
Для удобства инженеров и специалистов отдела снабжения тексты всех применяемых ГОСТов собраны в конце данного раздела в виде структурированного перечня с возможностью скачать PDF-файлы. Вы можете ознакомиться с техническими требованиями, допусками и методиками контроля до оформления заказа, чтобы убедиться в соответствии продукции вашим задачам. При возникновении вопросов по подбору аналогов или трактовке стандартов — наши инженеры готовы проконсультировать и помочь с выбором.
Зачем нужны ГОСТы на пружины?
Стандарты ГОСТ обеспечивают единые требования к параметрам, материалам и методам контроля пружин для всех отраслей промышленности. Без соблюдения ГОСТов невозможно гарантировать взаимозаменяемость деталей, предсказуемую работу механизмов и прохождение технического контроля на производстве заказчика. Это особенно важно для ответственных узлов, где выход из строя пружины может привести к аварии или травмированию людей.
Система стандартов на пружины в России начала формироваться в 1950-1960-х годах, когда промышленность нуждалась в унификации деталей для массового производства. Первые ГОСТы на пружины были разработаны на основе немецких стандартов DIN, которые считались наиболее прогрессивными в то время. Со временем советские инженеры адаптировали эти стандарты под отечественные материалы и технологии производства.
Сегодня ГОСТы на пружины — это не просто формальность, а практический инструмент, который позволяет инженерам разных предприятий говорить на одном языке. Когда вы указываете в чертеже "пружина по ГОСТ 13764-86", поставщик точно знает, какие параметры должны быть у изделия, какой материал использовать и как проводить контроль качества.
Общие
стандарты
Правила выполнения чертежей, обозначения параметров, методика расчетов. Примеры: ГОСТ 2.401-68, ГОСТ 13765-86.
Стандарты на типы пружин
Сжатия, растяжения, кручения, тарельчатые, пластинчатые. Примеры: ГОСТ 13764-86 — ГОСТ 13776-86, ГОСТ 3057-90.
Отраслевые стандарты
Для автомобильной (ГОСТ Р 53827-2010), железнодорожной (ГОСТ 32205-2013) промышленности и других отраслей.
Заказ пружин по ГОСТ гарантирует, что изделия пройдут входной контроль на вашем производстве, будут соответствовать расчетным характеристикам и отработают заявленный ресурс без преждевременного выхода из строя. Это особенно важно при серийном производстве, где каждая пружина должна быть идентична предыдущей.
Классификация пружин по ГОСТ
Пружины классифицируются по типу нагрузки, конструкции и области применения согласно действующим ГОСТам. Каждый тип пружин имеет свой стандарт, определяющий геометрические параметры, допустимые нагрузки и условия эксплуатации. Понимание этой классификации помогает правильно подобрать пружину для конкретного применения и избежать ошибок при заказе.
Основной критерий классификации — вид деформации, которую испытывает пружина при работе. По этому признаку пружины делятся на сжатия, растяжения, кручения и изгиба. Каждый тип имеет свои особенности конструкции, изготовления и применения. Например, пружины сжатия работают при осевом сжатии и имеют сомкнутые витки, а пружины растяжения — при осевом растяжении и имеют зацепы на концах для крепления.
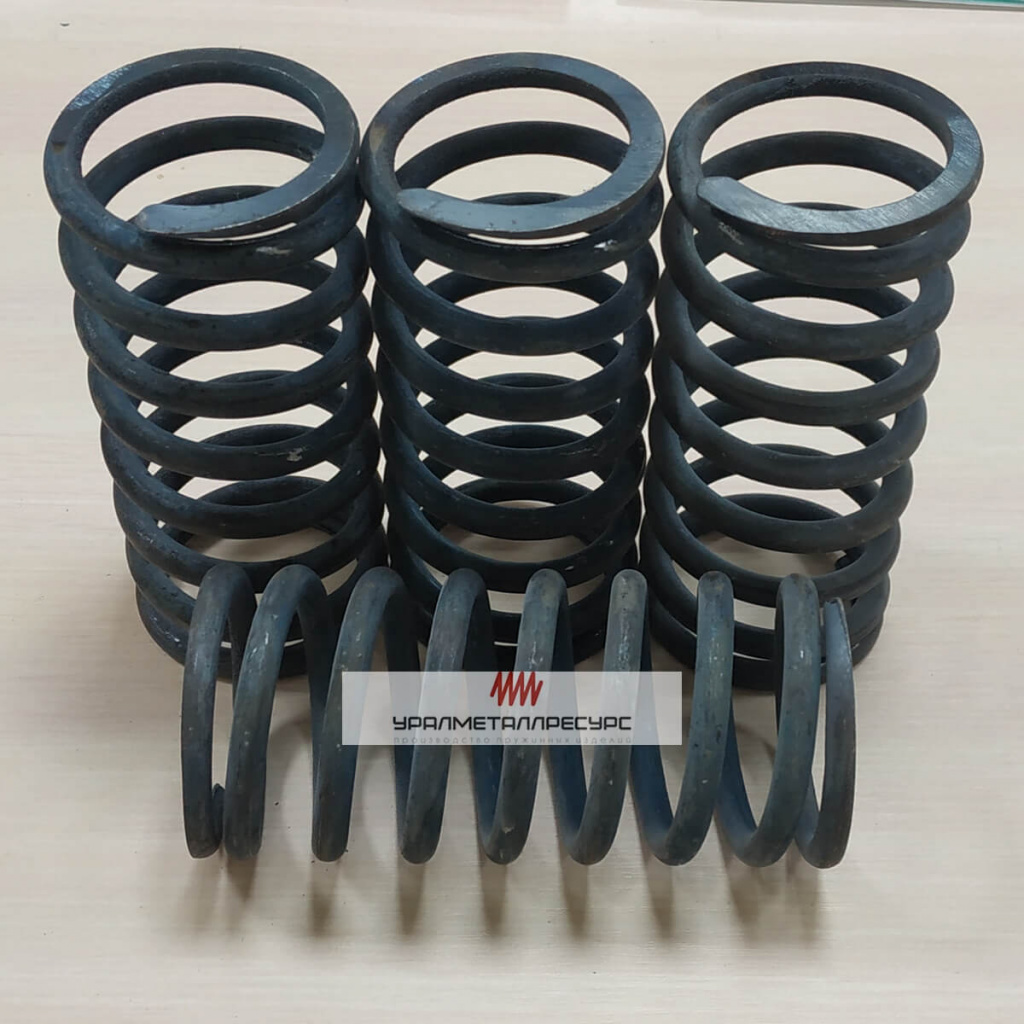
ГОСТ 13764-86 — ГОСТ 13776-86. Работают в неагрессивных средах при температуре от -60°C до +120°C. Делятся на 3 класса по режиму нагружения и 4 разряда по силам деформации. Это самый распространенный тип пружин, применяемый в машиностроении, приборостроении и бытовой технике.
Пружины сжатия воспринимают осевую нагрузку и уменьшают свою длину при сжатии. После снятия нагрузки они возвращаются в исходное состояние. Основная характеристика — жесткость, то есть сила, необходимая для сжатия пружины на единицу длины.
Смотреть ГОСТы →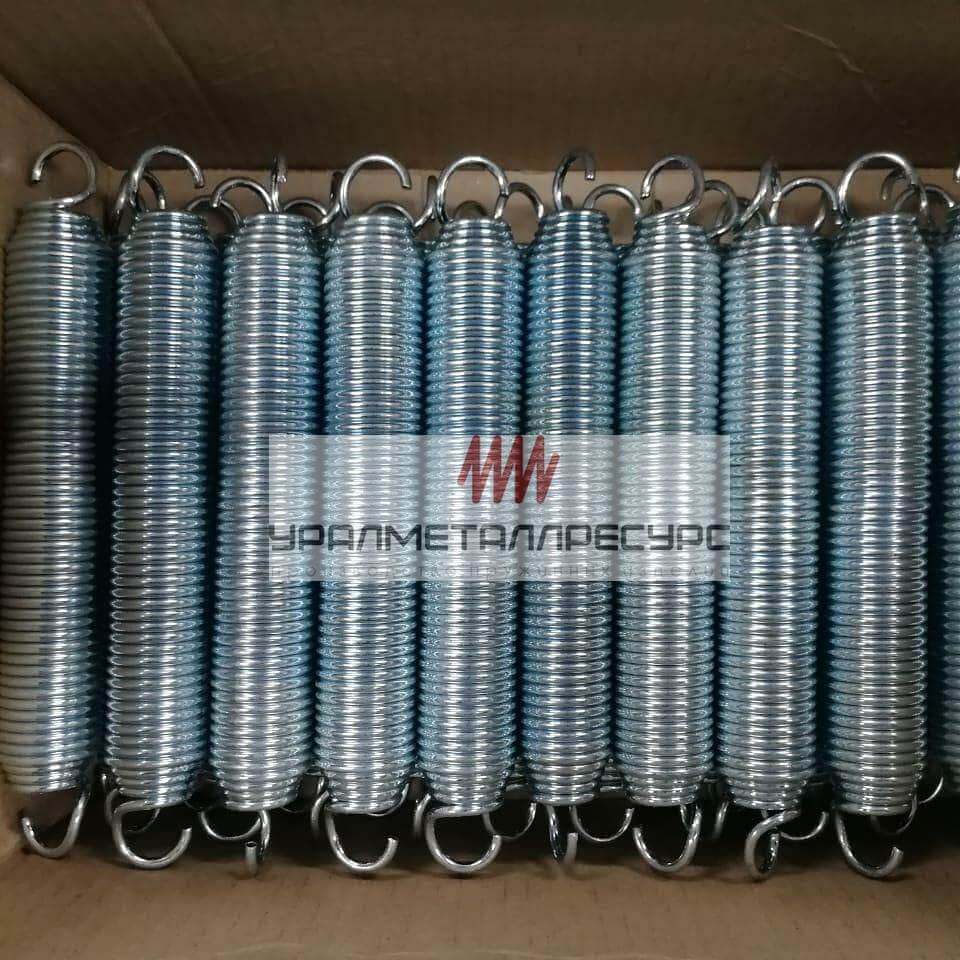
ГОСТ 18794-80. Имеют зацепы на концах для крепления. Применяются в механизмах возвратного действия, фиксаторах, рычажных системах. В отличие от пружин сжатия, витки пружин растяжения сомкнуты в свободном состоянии.
Пружины растяжения работают при осевом растяжении и увеличивают свою длину под нагрузкой. Особенность конструкции — наличие начального напряжения, которое удерживает витки сомкнутыми до приложения внешней силы. Зацепы могут быть выполнены в виде колец, крюков или проушин.
Смотреть ГОСТы →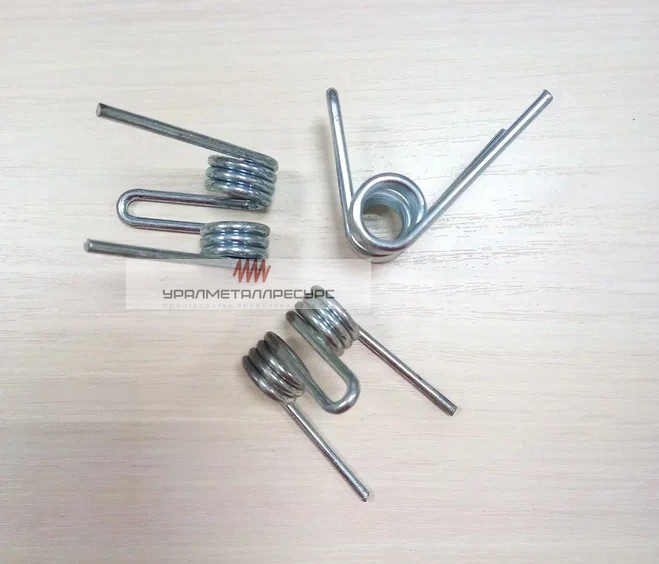
ГОСТ 18751-80. Работают на изгиб, создают вращающий момент. Используются в упорах, защелках, механизмах с вращательным движением. Витки пружин кручения расположены с небольшим зазором, чтобы не соприкасаться при работе.
Пружины кручения воспринимают момент, действующий в плоскости, перпендикулярной оси пружины. Основная характеристика — угловая жесткость, то есть момент, необходимый для поворота на один градус. Концы пружины могут быть выполнены в виде рычагов разной формы.
Смотреть ГОСТы →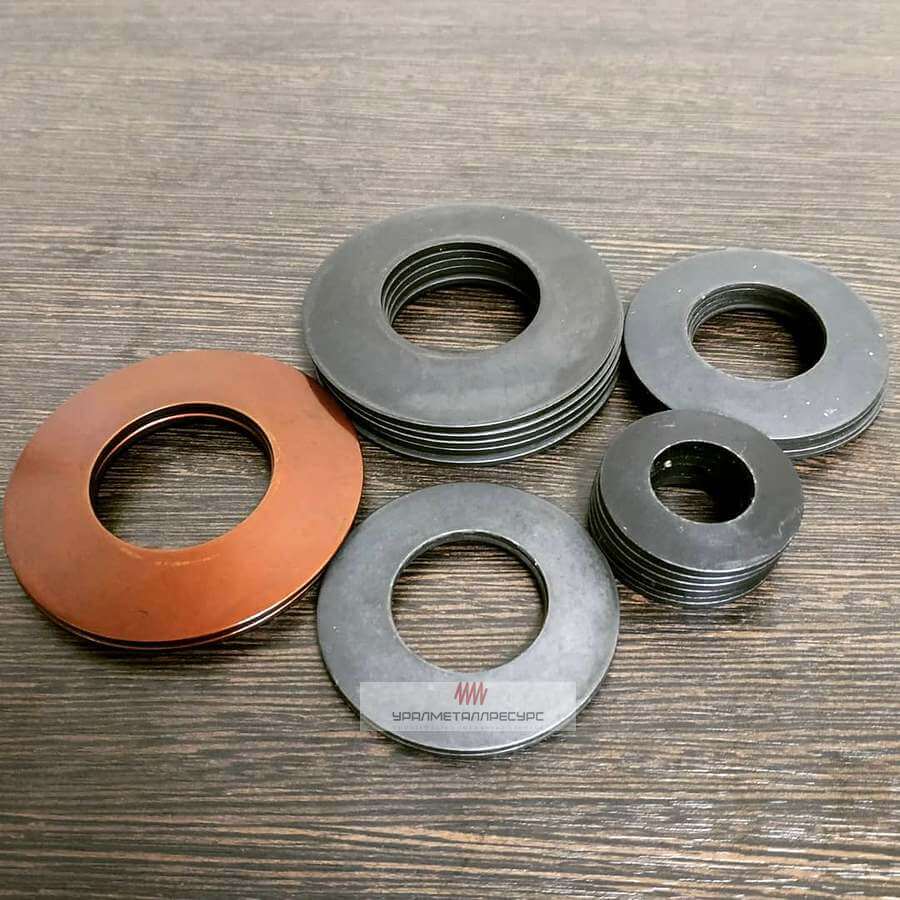
ГОСТ 3057-90. Конические шайбы из рессорно-пружинной стали. Выдерживают большие нагрузки при малой деформации. Работают при температуре от -60°C до +120°C. Могут устанавливаться поодиночке или пакетами для увеличения жесткости или хода.
Тарельчатые пружины имеют форму усеченного конуса. Преимущество — способность выдерживать очень большие нагрузки при относительно малых размерах. Применяются в прессах, штампах, тяжелом машиностроении, где требуются значительные усилия.
Смотреть ГОСТы →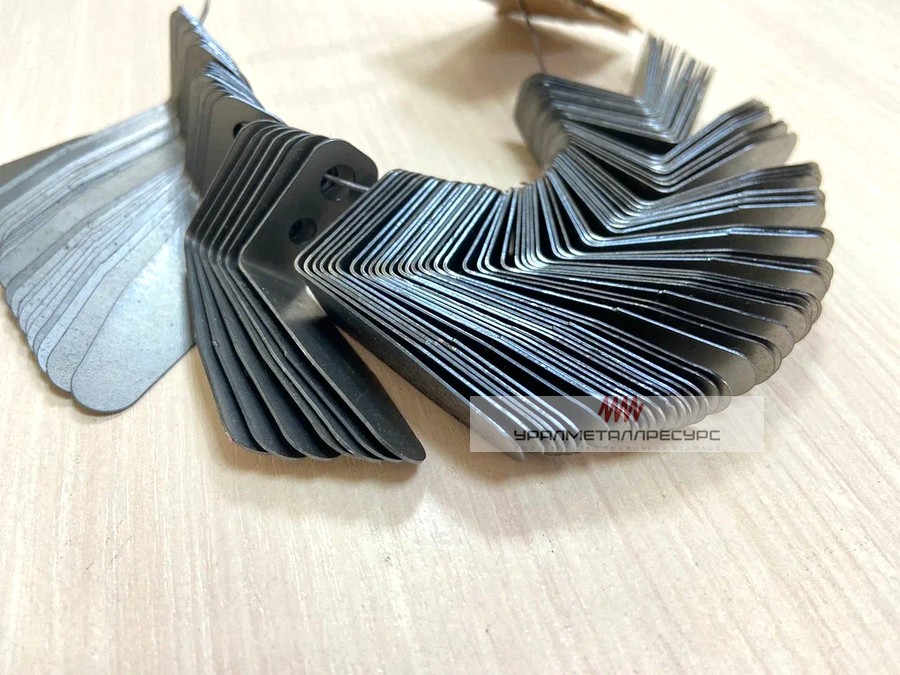
ГОСТ 18753-80. Плоские пружины для упоров со скосом. Применяются в штамповой оснастке, фиксаторах, зажимных устройствах. Изготавливаются из пружинной ленты или полосы толщиной от 0,5 до 5 мм, обеспечивая надежный прижим и легкое извлечение деталей.
Пластинчатые пружины работают на изгиб и имеют простую конструкцию. Особенность — возможность изготовления из листовой стали без специальной навивки. Применяются там, где нужны компактные пружинные элементы с заданной характеристикой.
Смотреть ГОСТы →
ГОСТ 18793-80. Пружины сжатия для листовой штамповки. Выдерживают циклические нагрузки, обеспечивают возврат пуансона после рабочего хода. Изготавливаются из специальной пружинной проволоки с повышенной усталостной прочностью.
Пружины для штампов работают в тяжелых условиях: высокие нагрузки, интенсивное циклическое нагружение, возможный перегрев. Поэтому к ним предъявляются повышенные требования по ресурсу и надежности. Срок службы таких пружин — не менее 1 миллиона циклов.
Смотреть ГОСТы →Материалы пружин по ГОСТ
Выбор материала пружины определяется условиями эксплуатации: температурой, агрессивностью среды, требуемым ресурсом работы. ГОСТы регламентируют механические свойства, химический состав и термическую обработку пружинных сталей и сплавов. Правильный выбор материала — залог долговечной работы пружины без поломок и преждевременного выхода из строя.
Пружинные материалы должны обладать высоким пределом упругости, чтобы пружина возвращалась в исходное состояние после снятия нагрузки. Также важны усталостная прочность (способность выдерживать многократные циклы нагружения) и сопротивление релаксации (способность сохранять усилие при длительной деформации). Эти свойства достигаются правильным выбором марки стали и термической обработкой.
Справочная таблица материалов
| ГОСТ на материал |
Что регламентирует | Применение |
|---|---|---|
| ГОСТ 9389-75 | Проволока стальная углеродистая пружинная. Марки стали: У10А, У12А. Диаметр 0,2–12 мм. Прочность на разрыв 1800–2600 МПа. |
Общие машиностроительные пружины, работающие при температуре от -40°C до +120°C в неагрессивных средах |
| ГОСТ 14959-79 ГОСТ 14963-78 |
Проволока легированная пружинная. Марки: 60С2А, 65С2ВА, 50ХФА. Диаметр 1,0–16 мм. Твердость HRC 44–52. |
Нагруженные пружины подвесок, амортизаторов, механизмов с циклическими нагрузками |
| ГОСТ 18143-72 | Проволока из коррозионностойкой и жаростойкой стали. Марки: 12Х18Н10Т, 08Х18Н10. Рабочая температура до +800°C. |
Пружины для пищевой, химической промышленности, работа в агрессивных средах, при высоких температурах |
| ГОСТ 12766.1-90 ГОСТ 8803-89 |
Проволока из прецизионных сплавов с высоким электрическим сопротивлением. Сплавы: Х20Н80, Х15Н60. Удельное сопротивление 1,0–1,4 мкОм·м. |
Резистивные элементы, нагреватели, пружины в электротехнических устройствах |
| ГОСТ 3282-74 | Проволока низкоуглеродистая общего назначения. Марки: Ст1, Ст2. Диаметр 0,2–10 мм. Низкая прочность, хорошая пластичность. |
Ненагруженные пружинные элементы, фиксаторы, защелки в бытовых изделиях |
| ГОСТ 6727-80 | Проволока холоднотянутая для армирования железобетонных конструкций. Диаметр 3,0–8,0 мм. |
Строительные конструкции, предварительно напряженный железобетон, анкерные системы |
Термическая обработка — критически важный этап производства пружин. После навивки пружины проходят закалку и отпуск для получения необходимой структуры и свойств. Температура закалки для углеродистых сталей — 800–850°C, для легированных — 850–900°C. Отпуск проводится при температуре 350–450°C в зависимости от требуемой твердости. Правильная термическая обработка обеспечивает высокую усталостную прочность и стабильность характеристик пружины в течение всего срока службы.
Контроль качества и защитные покрытия
Контроль качества пружин по ГОСТ включает проверку геометрических параметров, механических характеристик и защитных покрытий. Каждая партия пружин проходит испытания на соответствие требованиям стандарта перед отгрузкой заказчику. Качество контроля напрямую влияет на надежность работы пружин в готовом изделии и срок их службы.
Методы контроля по ГОСТ
Размерный контроль
Проверка диаметра проволоки, наружного диаметра, длины, числа витков, шага навивки. Измерения проводятся штангенциркулем, микрометром, специальными калибрами. Точность измерения — не хуже 0,01 мм.
Испытание на жесткость
Определение силы при заданной деформации, построение характеристики пружины. Испытания проводятся на специальных стендах с точностью ±1%. Характеристика должна быть линейной в рабочем диапазоне.

Испытание на выносливость
Циклические нагрузки до разрушения или заданного числа циклов (по ГОСТ 13764-86). Проводится на усталостных машинах. Для пружин I класса — не менее 10⁵ циклов, II класса — 10⁶ циклов, III класса — 10⁷ циклов.
Контроль качества поверхности
Отсутствие трещин, вмятин, коррозии, соблюдение качества шлифовки. Проводится визуальный осмотр и контроль лупой с 10-кратным увеличением. Для ответственных пружин — ультразвуковая дефектоскопия.
Защитные покрытия по ГОСТ
Защитные покрытия продлевают срок службы пружин в 5–10 раз, защищая их от коррозии и химических воздействий. Выбор покрытия зависит от условий эксплуатации: температуры, влажности, наличия агрессивных сред. Неправильно выбранное покрытие быстро разрушается и не выполняет свою функцию.
Виды защитных покрытий
| ГОСТ | Тип покрытия | Назначение |
|---|---|---|
| ГОСТ 9.307-89 | Покрытия цинковые горячие | Защита от коррозии в атмосферных условиях, умеренном климате. Толщина слоя 6–40 мкм. |
| ГОСТ 9.301-86 | Покрытия металлические и неметаллические неорганические | Единая система защиты от коррозии и старения. Включает гальванические покрытия (цинк, кадмий, хром, никель). |
| ГОСТ Р 58078-2018 | Покрытия из цинка и цинковых сплавов на стальной проволоке | Защита пружинной проволоки до и после навивки. Повышает коррозионную стойкость в 5–10 раз. |
При приёмке партии пружин требуйте паспорт качества с указанием материала, результатов испытаний и типа защитного покрытия. Это гарантирует соответствие продукции заявленным характеристикам. Отсутствие паспорта — повод отказаться от приёмки партии, так как невозможно проверить соответствие пружин требованиям ГОСТ.
Как мы поставляем пружины по ГОСТ?
Мы работаем на рынке РФ и СНГ уже более 10 лет и предоставляем пружины, полностью соответствующие требованиям ГОСТов. Каждая партия сопровождается сертификатами качества и паспортами, подтверждающими соответствие заявленным стандартам. Наш опыт позволяет подобрать оптимального производителя для каждого типа пружин и обеспечить стабильное качество поставок.
Сертифицированная продукция
Поставляем пружины, имеющие легитимные сертификаты соответствия ГОСТ. Предоставляем полный пакет документов: паспорта качества, сертификаты на материал, протоколы испытаний.
Преимущества:
- Гарантия соответствия ГОСТ
- Полный пакет документов
- Возможность проследить происхождение материала
Отгрузка в ближайшее время
Работаем сразу после появления вашей заявки. Отгрузка производится после подтвеждения оплаты и после прохождения ОТК. Это исключает промежуточное хранение и сохраняет качество продукции.
Как это работает:
- Прямая связь с инженерами
- Контроль производства на каждом этапе
- Отгрузка только после подтверждения качества
Логистика по всей России
Доставка транспортными компаниями в любой регион РФ. Подбираем оптимальный маршрут и способ перевозки. Обеспечиваем надежную упаковку для сохранности пружин при транспортировке.
Наши возможности:
- Работа с проверенными ТК
- Оптимальные маршруты доставки
- Надежная для транспортировки упаковка продукции
Перечень ГОСТ, используемых при производстве и поставке пружин
Ниже представлен полный список действующих ГОСТов на пружины, материалы, покрытия и сопутствующие изделия. Вы можете скачать PDF-файлы стандартов для ознакомления с техническими требованиями. Для удобства навигации используйте аккордеон — раскройте только нужную категорию.
| ГОСТ | Краткое описание |
|---|---|
 ГОСТ 2.401-68 |
Правила выполнения чертежей для всех отраслей |
|
ГОСТ 3057-90
|
Тарельчатые из рессорно-пружинной стали, -60°C до +120°C |
|
ГОСТ 13165-67
|
Для фиксаторов с вытяжной ручкой, байонетных, реечных |
|
ГОСТ 13764-86
|
Винтовые цилиндрические, неагрессивные среды, -60°C до +120°C |
|
ГОСТ 13765-86
|
Обозначения параметров и методика определения размеров |
|
ГОСТ 13766-86
|
1 класс/разряд 1, усилие 1,00–850 Н |
|
ГОСТ 13767-86
|
1 класс/разряд 2, усилие 1,00–800 Н |
|
ГОСТ 13768-86
|
1 класс/разряд 3, усилие 140–6000 Н |
|
ГОСТ 13769-86
|
1 класс/разряд 4, усилие 2800–180000 Н |
|
ГОСТ 13770-86
|
II класс/разряд 1, усилие 1,50–1400 Н |
|
ГОСТ 13771-86
|
II класс/разряд 2, усилие 1,25–1250 Н |
|
ГОСТ 13772-86
|
II класс/разряд 3, усилие 265–10000 Н |
|
ГОСТ 13773-86
|
II класс/разряд 4, усилие 4500–280000 Н |
|
ГОСТ 13774-86
|
III класс/разряд 1, усилие 12,5–1000 Н |
|
ГОСТ 13776-86
|
III класс/разряд 3, усилие 6000–20000 Н |
|
ГОСТ 16118-70
|
Винтовые цилиндрические из стали круглого сечения |
|
ГОСТ 18751-80
|
Конструкция и размеры для упоров |
|
ГОСТ 18753-80
|
Пластинчатые для упоров со скосом |
|
ГОСТ 18764-80
|
Для колодочных прижимов |
|
ГОСТ 18793-80
|
Для листовой штамповки |
|
ГОСТ 18794-80
|
Конструкция и размеры растяжения |
|
ГОСТ 18824-80
|
Детали и сборочные единицы штампов |
|
ГОСТ 50753-95
|
Из специальных сталей и сплавов, -253°C до +800°C |
|
ГОСТ Р 53827-2010
|
Автомобильные: винтовые, торсионы, стабилизаторы подвески |
|
ГОСТ 32205-2013
|
Рессорное подвешивание железнодорожного подвижного состава |
| ГОСТ | Краткое описание |
|---|---|
|
ГОСТ 9389-75
|
Проволока стальная углеродистая |
|
ГОСТ 14959-79
|
Проволока стальная легированная |
|
ГОСТ 14963-78
|
Проволока стальная легированная |
|
ГОСТ 18143-72
|
Проволока из высоколегированной коррозионностойкой и жаростойкой стали |
|
ГОСТ 12766.1-90
|
Проволока из прецизионных сплавов с высоким электрическим сопротивлением |
|
ГОСТ 8803-89
|
Проволока круглая из прецизионных сплавов тончайшая для резистивных элементов |
|
ГОСТ 3282-74
|
Проволока стальная низкоуглеродистая общего назначения |
|
ГОСТ 6727-80
|
Проволока из низкоуглеродистой стали холоднотянутая для армирования железобетонных конструкций |
|
ГОСТ 7480-73
|
Проволока полиграфическая |
| ГОСТ | Краткое описание |
|---|---|
|
ГОСТ 9.307-89
|
Покрытия цинковые горячие. Общие требования и методы контроля |
|
ГОСТ 9.301-86
|
Единая система защиты от коррозии и старения. Покрытия металлические и неметаллические неорганические |
|
ГОСТ Р 58078-2018
|
Покрытия из цветных металлов на стальной проволоке. Покрытия из цинка и цинковых сплавов |
| ГОСТ | Краткое описание |
|---|---|
|
ГОСТ 13940-86
|
Кольца упорные плоские и канавки для них |
|
ГОСТ 13941-86
|
Кольца упорные внутренние концентрические с канавками |
|
ГОСТ 13942-86
|
Кольца упорные наружные эксцентрические с канавками |
|
ГОСТ 13943-86
|
Кольца упорные внутренние эксцентрические с канавками |
|
ГОСТ 2833-77
|
Кольца для стопорения винтов с канавками |
|
ГОСТ 6402-70
|
Шайбы пружинные |
|
ГОСТ 10450-78
|
Шайбы уменьшенные. Классы точности А и С |
|
ГОСТ 10906-78
|
Шайбы косые |
|
ГОСТ 9649-78
|
Шайбы стальные класса точности А для пальцев |
|
ГОСТ 6958-78
|
Шайбы увеличенные. Классы точности А и С |
|
ГОСТ Р 52646-2006
|
Шайбы к высокопрочным болтам для металлических конструкций |
|
ГОСТ 13463-77
|
Шайбы стопорные с лапкой |
|
ГОСТ 13464-77
|
Шайбы стопорные с лапкой уменьшенные |
|
ГОСТ 13465-77
|
Шайбы стопорные с носком |
|
ГОСТ 10462-81
|
Шайбы стопорные с внутренними зубьями |
|
ГОСТ 10463-81
|
Шайбы стопорные с наружними зубьями |
|
ГОСТ 11371-78
|
Шайбы |
|
ГОСТ 11648-75
|
Шайбы упорные быстросъемные |
|
ГОСТ 11872-89
|
Шайбы стопорные многолапчатые |
|
ГОСТ 8530-90
|
Гайки, шайбы и скобы для закрепительных и стяжных втулок |
|
ГОСТ 5915-70
|
Гайки шестигранные класса точности В |
|
ГОСТ 397-79
|
Шплинты |
|
ГОСТ 19853-74
|
Пресс-масленки |
Как разместить заказ на пружины ГОСТ?
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Напишите нам Телеграмм
 или отправьте сообщение на +7 996 230-46-80
- Отправьте письмо на info@pruzhina-metizdetal.ru или заполните форму обратной связи.
- Для оперативной связи наш бесплатный телефон - 8-800–201-52-77
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.
Часто задаваемые вопросы о ГОСТах на пружины
Для изготовления пружин по ГОСТ применяется более 20 марок сталей и сплавов, выбор которых зависит от условий эксплуатации. Каждая марка стали имеет специфический химический состав и механические свойства, определяющие область применения пружин.
| Категория | Марки стали | Применение |
|---|---|---|
| Углеродистые | 65, 70, 65Г, 70 | Общие машиностроительные пружины, работающие при температуре от -40°C до +120°C |
| Легированные | 60С2А, 65С2ВА, 50ХФА, 3Х13, 4Х13 | Нагруженные пружины подвесок, амортизаторов, механизмов с циклическими нагрузками |
| Нержавеющие | 12Х18Н10Т, 08Х18Н10, 30Х13, 40Х13 | Пищевая, химическая промышленность, работа в агрессивных средах |
| Жаропрочные | ХН77ТЮ, ХН70Ю, ХНВМЮ | Пружины для работы при температурах до +800°C (авиация, энергетика) |
| Прецизионные сплавы | Х20Н80, Х15Н60, константан | Электротехнические устройства, резистивные элементы, нагреватели |
Выбор марки стали определяется не только условиями эксплуатации, но и диаметром проволоки. Например, сталь 60С2А применяется для проволоки диаметром 1–16 мм, а сталь 50ХФА — для диаметров 1–12 мм. При увеличении диаметра выше допустимого предела невозможно достичь требуемой прочности после термической обработки.
Химический состав стали строго регламентируется соответствующими ГОСТами. Например, для стали 60С2А содержание углерода составляет 0,56–0,64%, кремния — 1,5–2,0%, марганца — 0,6–0,9%. Отклонение от этих пределов приводит к изменению механических свойств и может вызвать преждевременный выход пружины из строя.
Температура отпуска пружин по ГОСТ зависит от марки стали и требуемой твердости, обычно составляет 350–450°C для углеродистых сталей и 400–500°C для легированных. Отпуск — критически важная операция термической обработки, которая снимает внутренние напряжения после закалки и обеспечивает необходимую пластичность.
Режимы термической обработки:
- Углеродистые стали (У10А, 65Г): закалка при 800–850°C, отпуск при 350–380°C, твердость HRC 44–48
- Кремнистые стали (60С2А, 65С2ВА): закалка при 850–870°C, отпуск при 420–460°C, твердость HRC 45–50
- Хромованидиевые стали (50ХФА): закалка при 850–870°C, отпуск при 400–440°C, твердость HRC 46–50
- Нержавеющие стали (12Х18Н10Т): закалка при 1020–1050°C в воде, отпуск не требуется (аустенитная структура)
Отклонение температуры отпуска даже на 10–15°C приводит к значительному изменению твердости и механических свойств. При заниженной температуре пружина получается хрупкой и может разрушиться при первом нагружении. При завышенной температуре твердость снижается, пружина теряет упругость и не возвращается в исходное состояние после снятия нагрузки.
Время выдержки при отпуске составляет 1–2 часа в зависимости от диаметра проволоки. Для проволоки диаметром до 3 мм достаточно 1 часа, для диаметра 3–6 мм — 1,5 часа, для диаметра свыше 6 мм — 2 часа. После выдержки пружины охлаждаются на воздухе или в масле (для некоторых марок сталей).
Контроль температуры осуществляется термопарами, установленными в разных зонах печи. Равномерность нагрева не должна превышать ±5°C. Нарушение режима термической обработки является наиболее частой причиной выхода пружин из строя в эксплуатации.
Маркировка пружин по ГОСТ включает тип пружины, класс, разряд, основные геометрические параметры и усилие, что позволяет однозначно идентифицировать изделие. Правильное чтение маркировки необходимо для подбора аналогов, заказа замены и контроля соответствия при приёмке.
Структура обозначения пружины
Пример: Пружина сжатия 1-3-10×50-500 ГОСТ 13768-86
- Пружина сжатия — тип пружины (сжатия, растяжения, кручения)
- 1 — класс пружины (1, II, III) по режиму нагружения
- 3 — разряд (1, 2, 3, 4) по диапазону усилий
- 10 — наружный диаметр пружины D, мм
- 50 — длина свободная H0, мм
- 500 — сила при максимальной деформации F, Н
- ГОСТ 13768-86 — стандарт, по которому изготовлена пружина
Для пружин растяжения обозначение аналогично, но вместо длины свободной указывается длина рабочая с зацепами. Для пружин кручения дополнительно указывается угол закручивания в градусах. Тарельчатые пружины маркируются по наружному диаметру, толщине и высоте конуса.
Дополнительная информация может включаться в обозначение: материал (например, "60С2А"), тип покрытия ("Ц6" — цинковое покрытие толщиной 6 мкм), направление навивки ("Л" — левая, "П" — правая). Эти параметры указываются после основного обозначения через дефис.
Допуски на размеры пружин по ГОСТ зависят от класса точности и геометрических параметров, для пружин 1 класса допуска составляют ±1–2%, для II класса — ±2–3%, для III класса — ±3–5%. Точные значения допусков указаны в соответствующих ГОСТах для каждого типа пружин.
| Параметр | 1 класс | II класс | III класс |
|---|---|---|---|
| Наружный диаметр D | ±1% | ±2% | ±3% |
| Длина свободная H0 | ±2% | ±3% | ±5% |
| Диаметр проволоки d | ±1% | ±1,5% | ±2% |
| Сила F при деформации | ±10% | ±15% | ±20% |
| Жесткость k | ±8% | ±12% | ±15% |
Допуски на силу и жесткость указаны в процентах от номинального значения. Например, для пружины с номинальным усилием 500 Н класса 1 допустимый диапазон составляет 450–550 Н. Выход за эти пределы означает несоответствие пружины требованиям ГОСТ.
Контроль размеров проводится измерительным инструментом с точностью не хуже указанного допуска. Для измерения диаметра проволоки применяется микрометр с ценой деления 0,01 мм, для наружного диаметра — штангенциркуль или специальный калибр, для длины — штангенциркуль или линейка.
Для пружин ответственного назначения (авиация, космос, атомная энергетика) применяются ужесточенные допуски, которые указываются в технических условиях на конкретное изделие. В этом случае допуски могут быть в 2–3 раза меньше, чем по ГОСТ.
Пружины 1, II и III класса по ГОСТ различаются режимом нагружения, требуемым ресурсом работы и областями применения: 1 класс — для статических нагрузок, II класс — для умеренных динамических, III класс — для интенсивных циклических нагрузок. Выбор класса определяется условиями эксплуатации и требованиями к надежности.
1 класс
- Режим работы: статические и умеренные динамические нагрузки
- Ресурс: до 10⁵ циклов
- Частота нагружения: до 1 Гц
- Применение: фиксаторы, защелки, ненагруженные механизмы
- Пример: пружины в бытовых изделиях, мебельные петли
II класс
- Режим работы: средние динамические нагрузки
- Ресурс: до 10⁶ циклов
- Частота нагружения: до 10 Гц
- Применение: подвески, амортизаторы, возвратные механизмы
- Пример: пружины автомобильной подвески, клапанные пружины
III класс
- Режим работы: интенсивные циклические нагрузки
- Ресурс: свыше 10⁶ циклов (до 10⁷)
- Частота нагружения: свыше 10 Гц
- Применение: высоконагруженные механизмы, ответственные узлы
- Пример: пружины двигателей, авиационных систем
Замена пружины одного класса другим недопустима без пересчета конструкции. Установка пружины 1 класса вместо III класса приведет к преждевременному разрушению из-за усталости материала. Установка III класса вместо 1 класса экономически нецелесообразна — стоимость пружины III класса в 2–3 раза выше.
Класс пружины указывается в обозначении по ГОСТ и на чертеже. При заказе необходимо проверять соответствие класса условиям эксплуатации. Для ответственных узлов рекомендуется применять пружины с запасом по классу (например, II класс вместо 1 класса).
Ресурс работы пружин по ГОСТ определяется классом точности и составляет от 10⁵ циклов для 1 класса до 10⁷ циклов для III класса при соблюдении условий эксплуатации. Фактический ресурс зависит от множества факторов: нагрузки, температуры, качества материала, наличия коррозии.
Факторы, влияющие на ресурс:
- Уровень нагрузки — чем ближе рабочая нагрузка к предельной, тем меньше ресурс
- Частота нагружения — высокие частоты вызывают нагрев и снижение усталостной прочности
- Температура эксплуатации — превышение допустимой температуры снижает ресурс в разы
- Качество поверхности — царапины, вмятины являются концентраторами напряжений
- Коррозионная среда — коррозия снижает усталостную прочность на 30–50%
- Качество термической обработки — нарушение режима отпуска резко снижает ресурс
Испытания на выносливость проводятся на специальных усталостных машинах, которые циклически нагружают пружину до разрушения или заданного числа циклов. Результаты испытаний заносятся в протокол и используются для подтверждения заявленного ресурса.
Для пружин III класса проводятся обязательные испытания на выносливость каждой партии. Выборка составляет 5–10% от партии, но не менее 5 штук. Если хотя бы одна пружина разрушается раньше заданного числа циклов, партия бракуется или подвергается дополнительному контролю.
На практике ресурс пружин может значительно отличаться от заявленного. При благоприятных условиях (низкая нагрузка, комнатная температура, отсутствие коррозии) пружины работают в 2–3 раза дольше номинального ресурса. При неблагоприятных условиях ресурс может снизиться до 10–20% от номинального.
Для упрочнения пружин по ГОСТ применяются дробеструйная обработка, наклеп дробью,presetting (предварительная осадка) и термическая обработка, что повышает усталостную прочность на 20–50%. Эти методы создают в поверхностном слое пружины остаточные сжимающие напряжения, препятствующие развитию усталостных трещин.
Методы упрочнения и их эффективность
- Дробеструйная обработка — обдув поверхности пружины чугунной или стальной дробью диаметром 0,5–2 мм под давлением 3–5 атм. Создает наклепанный слой глубиной 0,1–0,3 мм. Повышает усталостную прочность на 30–50%. Применяется для пружин II и III класса.
- Presetting (предварительная осадка) — статическое сжатие пружины до соприкосновения витков с выдержкой 10–30 секунд. Создает остаточные напряжения, повышающие работоспособность при статических нагрузках. Применяется для пружин сжатия всех классов.
- Наклеп дробью — аналогичен дробеструйке, но выполняется в барабанах. Применяется для мелких пружин диаметром проволоки до 3 мм.
- Изотермическое превращение аустенита — закалка в расплавах солей при температуре 250–350°C. Получается структура бейнита с высокой вязкостью и прочностью. Применяется для ответственных пружин.
Выбор метода упрочнения зависит от типа пружины, материала и условий эксплуатации. Для пружин из нержавеющей стали дробеструйная обработка не применяется, так как может вызвать коррозию в местах внедрения частиц стальной дроби. Для таких пружин используется только presetting.
Контроль качества упрочнения проводится измерением микротвердости поверхностного слоя и глубины наклепанного слоя. Для дробеструйной обработки глубина наклепа должна составлять не менее 0,1 мм для проволоки диаметром до 5 мм и не менее 0,2 мм для проволоки диаметром свыше 5 мм.
Применение методов упрочнения увеличивает стоимость пружин на 10–20%, но значительно повышает их надежность и ресурс. Для ответственных узлов (авиация, автомобильная промышленность) упрочнение является обязательной операцией.
Хранение пружин по ГОСТ требует соблюдения условий по температуре, влажности, защите от коррозии и механических повреждений, что обеспечивает сохранение характеристик в течение гарантийного срока. Неправильное хранение приводит к коррозии, релаксации напряжения и потере работоспособности.
Требования к условиям хранения:
- Температура: от +5°C до +35°C, без резких перепадов
- Влажность: не более 70% относительной влажности
- Атмосфера: отсутствие агрессивных газов, паров кислот, щелочей
- Освещение: защита от прямых солнечных лучей
- Упаковка: герметичная упаковка с влагопоглотителем (силикагель)
Пружины должны храниться в свободном состоянии (без нагрузки) на стеллажах или в контейнерах. Укладка пружин должна исключать их деформацию под собственным весом. Крупные пружины хранятся в вертикальном положении, мелкие — в коробках слоями с прокладками.
Защита от коррозии осуществляется нанесением консервационной смазки (индустриальное масло, ПВК) или временного покрытия. Перед применением пружины очищаются от консервационной смазки растворителем. Для пружин с постоянным защитным покрытием (цинк, хром) дополнительная консервация не требуется.
| Срок хранения | Условия | Контроль |
|---|---|---|
| До 6 месяцев | Складские помещения с контролируемой температурой | Визуальный осмотр при приёмке |
| 6–12 месяцев | Герметичная упаковка с влагопоглотителем | Осмотр каждые 3 месяца |
| Свыше 12 месяцев | Специализированные склады с климат-контролем | Полный контроль размеров и жесткости |
Гарантийный срок хранения пружин составляет 2 года при соблюдении указанных условий. По истечении этого срока пружины должны пройти повторный контроль перед применением. При обнаружении коррозии, релаксации усилия или изменения размеров пружины бракуются.
ГОСТ запрещает наличие трещин, надрывов, вмятин, коррозии, следов перегрева и других дефектов поверхности пружин, которые могут снизить их работоспособность и надежность. Контроль качества поверхности проводится визуально и с помощью измерительного инструмента.
Критические дефекты (пружина бракуется)
- Трещины — любые трещины на поверхности проволоки, видимые невооруженным глазом или при увеличении 10×
- Надрывы и забоины — глубокие повреждения поверхности, являющиеся концентраторами напряжений
- Следы перегрева — цвета побежалости, окалины, свидетельствующие о нарушении режима термической обработки
- Коррозия — ржавчина, питтинг, межкристаллитная коррозия (для нержавеющих сталей)
- Расслоение материала — дефекты прокатки проволоки, обнаруживаемые при ультразвуковом контроле
Допустимые дефекты (с ограничениями)
- Неглубокие царапины — глубиной не более 5% от диаметра проволоки, не более 2 штук на виток
- Следы обработки — от прижимных устройств навивочного автомата, если они не выходят за пределы допусков на размеры
- Незначительная коррозия — для пружин без защитного покрытия, если она не влияет на размеры и может быть удалена зачисткой
- Вмятины от транспортировки — если глубина не превышает допусков на наружный диаметр
Методы контроля поверхности:
- Визуальный осмотр — невооруженным глазом или с помощью лупы с увеличением 4–10×
- Магнитопорошковый контроль — для обнаружения поверхностных и подповерхностных трещин в ферромагнитных сталях
- Ультразвуковая дефектоскопия — для выявления внутренних дефектов в проволоке
- Вихретоковый контроль — для обнаружения поверхностных дефектов без контакта с изделием
Для пружин III класса ответственного назначения применяется 100% контроль поверхности. Для пружин 1 и II классов проводится выборочный контроль (10% от партии). При обнаружении критических дефектов в выборке вся партия подлежит 100% контролю или бракуется.
Испытания пружин на выносливость по ГОСТ проводятся на усталостных машинах с циклическим нагружением до разрушения или заданного числа циклов, что позволяет определить фактический ресурс и подтвердить соответствие классу точности. Результаты испытаний используются для сертификации продукции и контроля качества.
Оборудование для испытаний
Усталостные машины обеспечивают циклическое нагружение пружин с заданной частотой и амплитудой. Основные характеристики оборудования:
- Тип нагружения: сжатие-растяжение, сжатие, кручение
- Максимальное усилие: от 100 Н до 500 кН в зависимости от модели
- Частота нагружения: от 1 до 100 Гц (обычно 5–20 Гц)
- Точность задания усилия: ±1%
- Счетчик циклов: автоматический подсчет с точностью до 1 цикла
Программа испытаний определяется классом пружины и требованиями ГОСТ:
| Класс пружины | Заданное число циклов | Амплитуда нагружения | Критерий прекращения |
|---|---|---|---|
| 1 класс | 10⁵ циклов | От 0 до Fmax | Разрушение или достижение 10⁵ циклов |
| II класс | 10⁶ циклов | От Fmin до Fmax | Разрушение или достижение 10⁶ циклов |
| III класс | 10⁷ циклов | От Fmin до Fmax | Разрушение или достижение 10⁷ циклов |
Результаты испытаний оформляются протоколом, в котором указываются: номер партии, количество испытанных пружин, число циклов до разрушения каждой пружины (если произошло разрушение), место разрушения (по виткам), характер излома (усталостный или хрупкий).
Если хотя бы одна пружина из выборки разрушается раньше заданного числа циклов, партия бракуется или подвергается дополнительному контролю. Причиной преждевременного разрушения могут быть: дефекты материала, нарушение режима термической обработки, дефекты поверхности, несоответствие размеров.
Для пружин III класса ответственного назначения проводятся дополнительно испытания на построение кривой Велера (зависимость числа циклов до разрушения от амплитуды нагружения). Это позволяет определить предел выносливости материала и подтвердить работоспособность пружины при различных режимах нагружения.