Пружины для дробилок
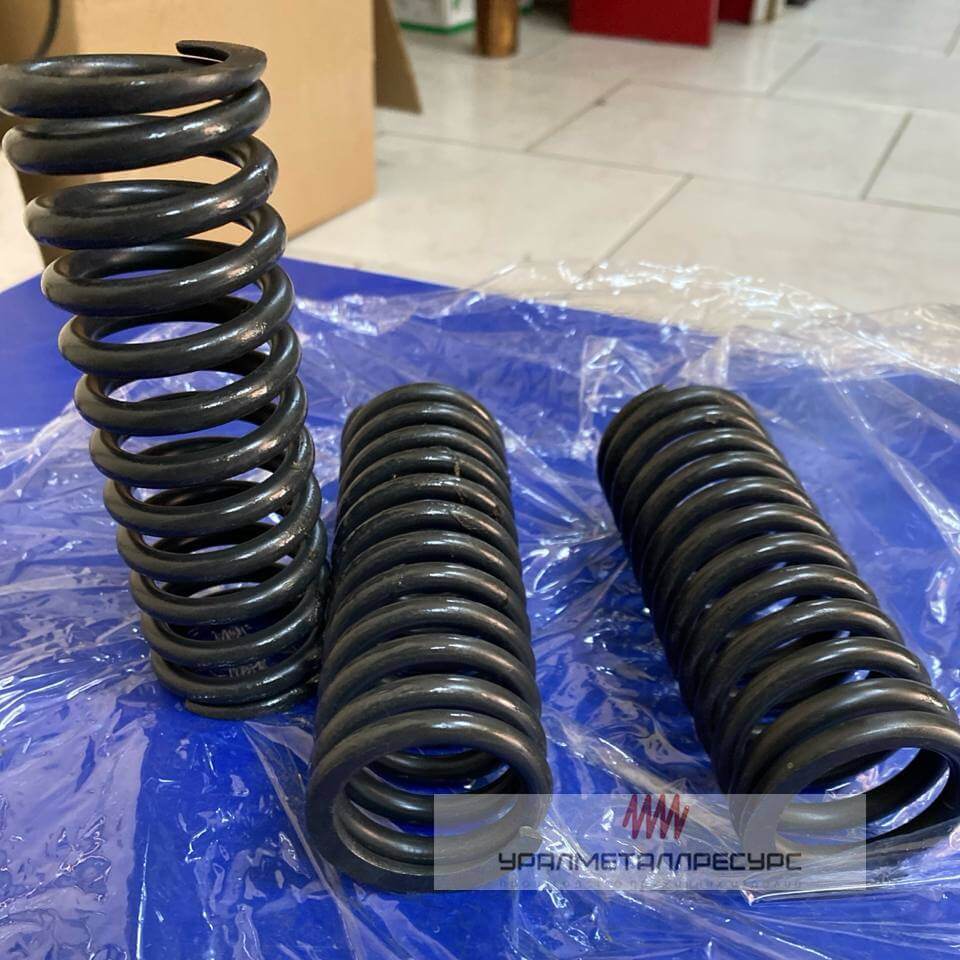
Пружины для дробилок применяют в горнодобывающей промышленности, строительстве и переработке материалов для компенсации ударных нагрузок и стабилизации работы подвижных узлов дробильного оборудования. Конструктивно они относятся к витым цилиндрическим пружинам сжатия тяжёлого исполнения, изготавливаемым по ГОСТ 14959 и ГОСТ 9389-75.
Для подбора и расчёта характеристик пружин ООО «УралМеталлРесурс» предлагает проверенные решения из пружинных сталей 60С2А, 65Г, 51ХФА с контролем геометрии и твёрдости каждой партии. Ключевые преимущества — усталостная стойкость при циклических нагрузках, стабильность жесткости в течение ресурса и возможность подбора аналога по чертежу или фото шильдика. Для упрощения расчёта основных характеристик пружин и получения эскиза с размерами воспользуйтесь нашим онлайн-калькулятором.
Типы пружин для дробилок и области их применения
Каждый тип дробилки требует пружин с определенными параметрами жесткости и усталостной прочности.
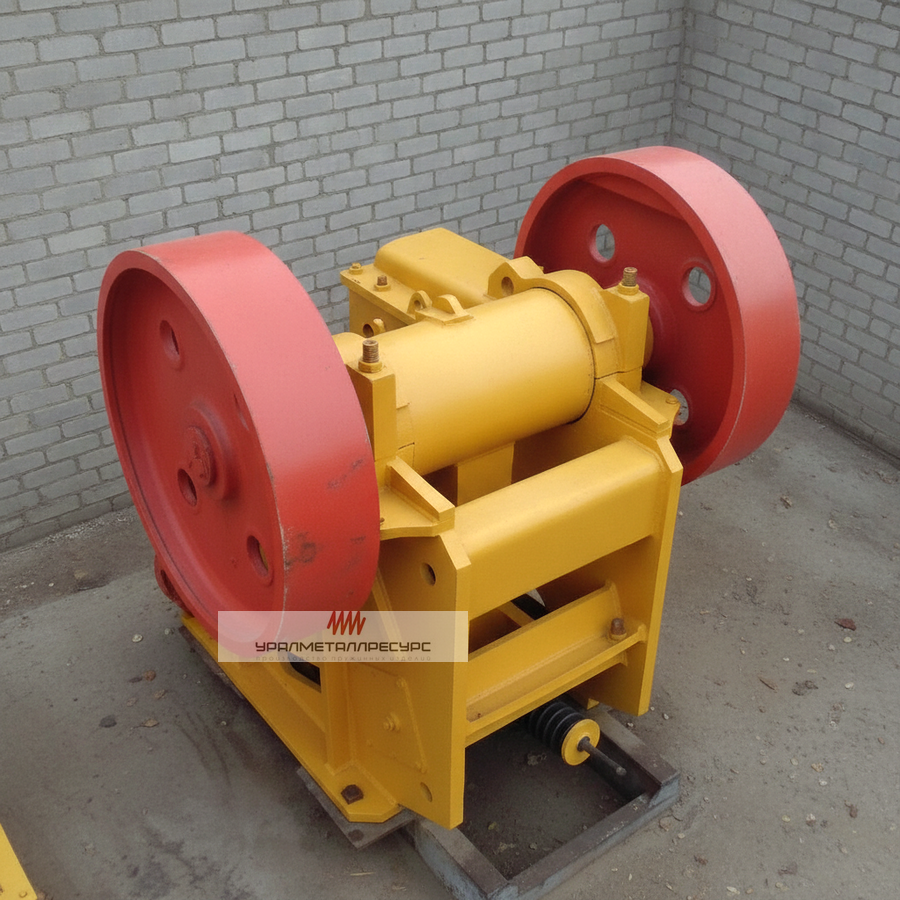
Пружины для щековых дробилок (ВЩД, СМД)
Основные требования
-
1Высокая статическая прочность: выдерживают усилие сжатия до 200 кН без остаточной деформации.
-
2Стабильная жесткость: отклонение не более ±3% в течение всего ресурса.
-
3Усталостная стойкость: не менее 5×10⁵ циклов при амплитуде хода 15–25 мм.
Пружины для конусных дробилок (КМД, ККД)
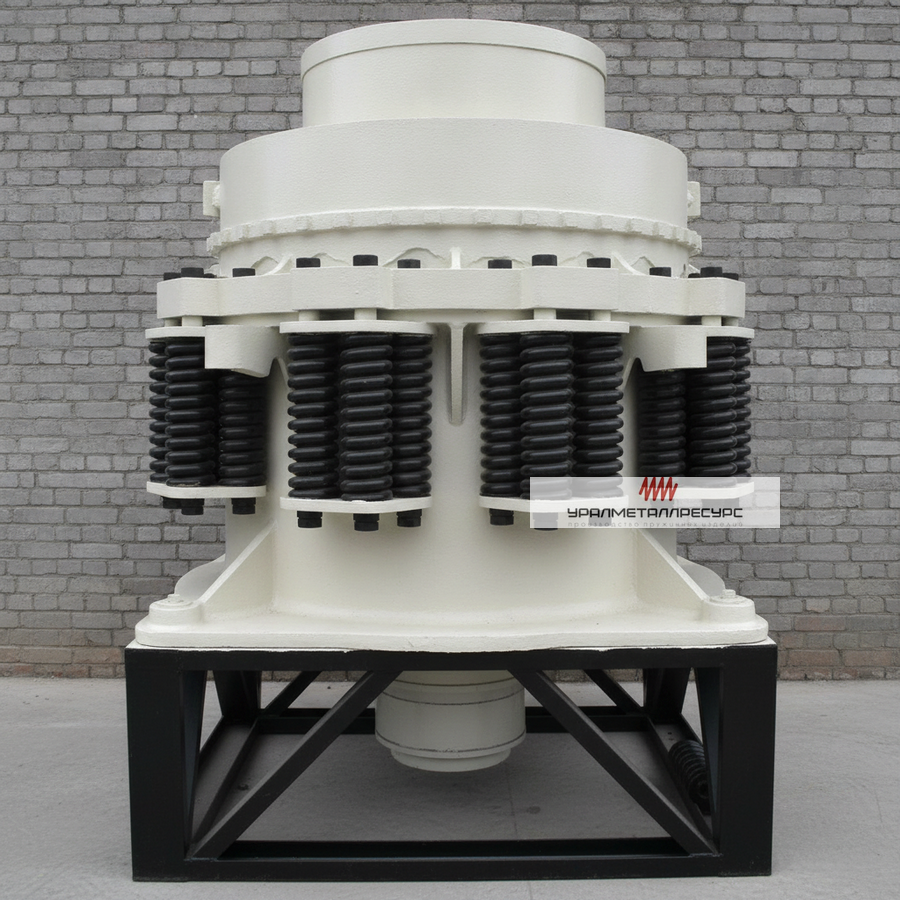
Особенности применения
-
Работа в условиях знакопеременных нагрузок: циклы сжатия-разгрузки до 300 раз в минуту.
-
Точность геометрии: отклонение высоты не более ±1,5 мм для равномерного распределения усилия.
-
Защита от коррозии: гальваническое покрытие или оксидирование для работы во влажной среде.
Пружины для роторных и валковых дробилок
Пружины роторных и валковых дробилок компенсируют попадание недробимых включений и защищают рабочие органы от заклинивания.
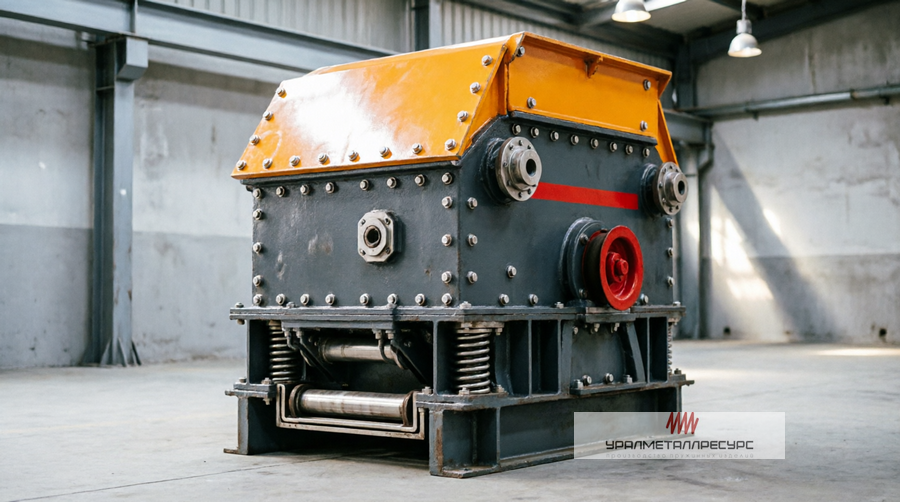
Пружины роторных дробилок (ДР)
Работают в условиях ударных нагрузок от ротора. Требуют высокой усталостной прочности и стойкости к релаксации.
Пружины роторных и валковых дробилок выполняют критически важную функцию в системе защиты дробильного оборудования. Они предназначены для компенсации пиковых нагрузок, возникающих при случайном или неизбежном попадании в рабочую камеру недробимых включений — таких как куски металла, арматура, зубы ковша, крупные твердые фракции, превышающие допустимый размер.
Для роторных дробилок: приоритет — усталостная прочность, материал 60С2А или 51ХФА.
Для валковых дробилок: важна стабильность жесткости при циклических нагрузках, допуск на высоту ±1 мм.
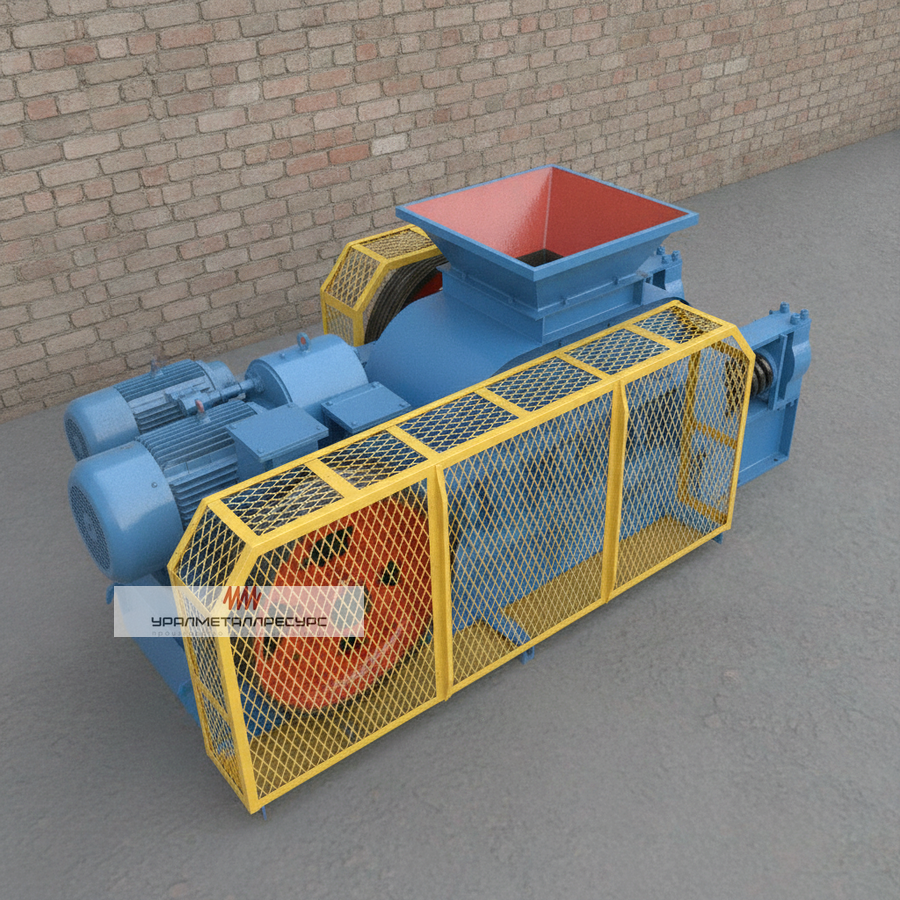
Пружины валковых дробилок (ДГ)
Компенсируют попадание металлических включений, позволяют валкам расходиться без повреждения. Критична точность подбора жесткости.
Материалы и технология изготовления пружин для дробилок
Пружины для дробилок производят из рессорно-пружинных сталей с многоступенчатой термообработкой для обеспечения ресурса до 2 лет.
Марки сталей и их свойства
Выбор марки стали определяет ресурс пружины в условиях циклических нагрузок и абразивного износа. Для дробилок применяют стали по ГОСТ 14959 и ГОСТ 9389-75.
| Марка стали |
Применение | Твердость, HRC |
Преимущества | Ограничения |
|---|---|---|---|---|
| 60С2А | Конусные, щековые дробилки | 47–52 | Высокая упругость, стойкость к релаксации | Требует точного контроля термообработки |
| 65Г | Роторные, валковые дробилки | 45–50 | Оптимальное соотношение цены и ресурса | Меньшая стойкость к коррозии без покрытия |
| 51ХФА | Высоконагруженные узлы | 48–53 | Повышенная усталостная прочность, работа при −60 °С | Выше стоимость, сложнее обработка |
| 70С3А | Специальные исполнения | 46–51 | Хорошая прокаливаемость, стабильность свойств | Менее распространена в серийном производстве |
Термическая обработка и контроль качества
Многоступенчатая термообработка обеспечивает пружинам необходимую твердость и усталостную прочность. Процесс включает закалку, отпуск и дробеструйную обработку поверхности.
- Закалка: нагрев до 830–860 °С, охлаждение в масле — формирование мартенситной структуры.
- Отпуск: нагрев до 420–480 °С — снятие внутренних напряжений, получение требуемой твердости.
- Дробеструйная обработка: создание сжимающих остаточных напряжений на поверхности — повышение усталостного ресурса на 30–50%.
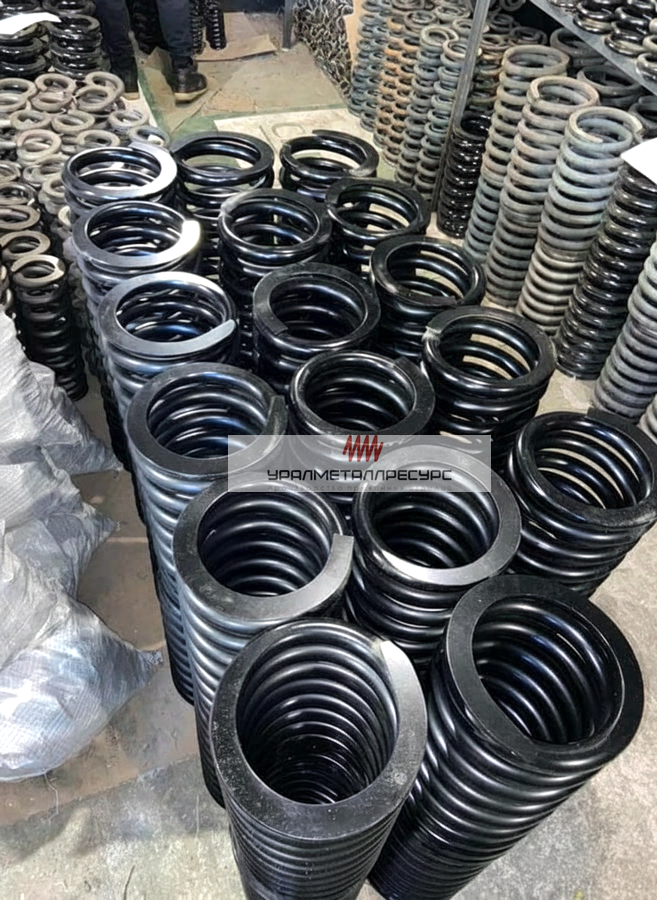
Критерии подбора пружин для дробилок
Правильный подбор пружины по артикулу, геометрии и жесткости исключает простой дробилки и преждевременный износ узлов.
Параметры для подбора
Для точного подбора пружины необходимы: артикул по каталогу, габаритные размеры, жесткость и тип дробилки. Подбор только по внешнему диаметру недопустим — возможны ошибки в 20–30% по жесткости.
| Параметр | Допуск | Влияние на работу | Метод контроля |
|---|---|---|---|
| Наружный диаметр | ±1 мм | Посадка в опорный узел, зазор | Штангенциркуль |
| Высота в свободном состоянии | ±2 мм | Предварительный поджим, жесткость | Высотомер, калибр |
| Диаметр проволоки | ±0,5 мм | Жесткость, нагрузочная способность | Микрометр |
| Число рабочих витков | ±0,5 витка | Ход сжатия, жесткость | Визуально + расчет |
| Твердость | 45–52 HRC | Износостойкость, усталостный ресурс | Твердомер |
Ошибки при подборе и монтаже
Наиболее частые ошибки: подбор по внешнему виду, игнорирование жесткости, замена не комплектом. Это ведет к перекосу узлов и сокращению ресурса в 2–3 раза.
- Подбор пружины только по наружному диаметру — жесткость может отличаться на 20–40%.
- Замена одной пружины в комплекте — неравномерная нагрузка, перекос подвижного узла.
- Игнорирование предварительного поджима — снижение эффективности гашения вибрации.
- Монтаж без проверки соосности опор — ускоренный износ, риск поломки.
- Всегда сверяйте полный артикул или предоставляйте чертеж/фото шильдика.
- Меняйте пружины комплектом — это обеспечивает равномерное распределение нагрузки.
- Проверяйте соосность опорных плит перед монтажом — допуск не более 0,5 мм на 100 мм.
- Фиксируйте предварительный поджим по регламенту производителя дробилки.
Технические характеристики популярных пружин для дробилок
Таблица содержит проверенные параметры пружин для основных моделей дробилок — используйте для подбора и заказа.
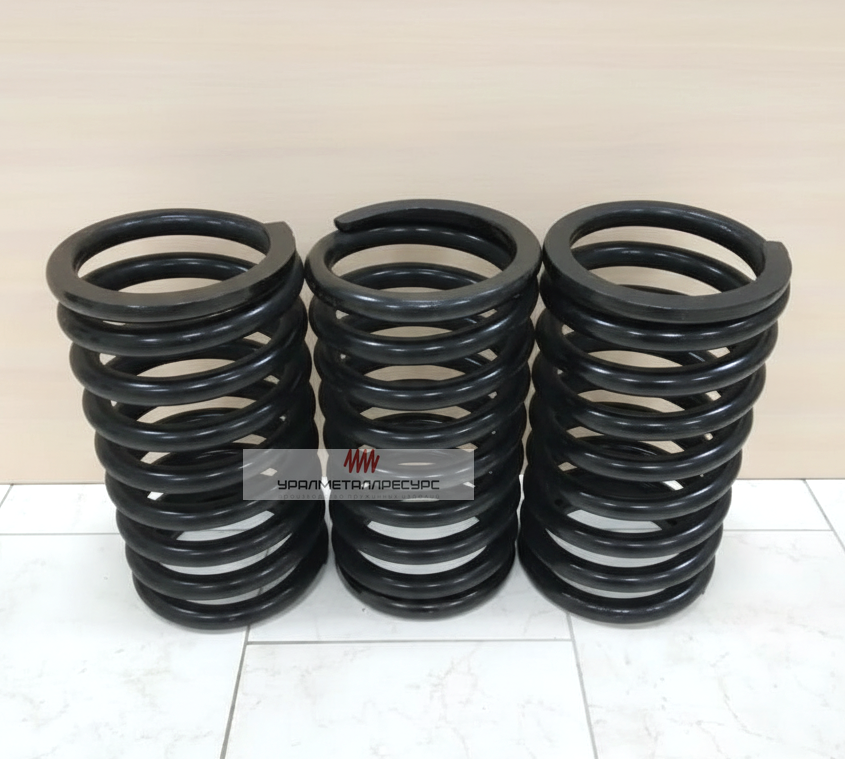
Пружины для щековых, роторных и конусных дробилок
Данные в таблице основаны на заводских спецификациях и подтверждены входным контролем партий. При отсутствии нужного артикула — подберем аналог по параметрам.
| Артикул / Марка | Тип дробилки | Ø проволоки, мм | Наружный Ø, мм | Высота, мм | Витков (раб./полн.) | Вес, кг |
|---|---|---|---|---|---|---|
| 244-0-0-6Б | Щековая СМ-16Д | 32 | 200 | 460 | 9,5 / 8 | 29,9 |
| 3452.02.002.2 | Щековая СМД-108 | 16 | — | — | — | — |
| ГИТ 51Н00,021 | Конусная КМД-1200 | 25 | 210 | 354 | 7 / 8,5 | 18,26 |
| 3440.00.004.0 | Конусная КСД-900 | 36 | 190 | 515 | 11,5 / 10 | 45,5 |
| СМД 121.02.002 | Щековая СМД-121 | 25 | 210 | 363 | 7 / 9 | 19,42 |
| Б-255 | Роторная СМД-75 | 40 | 240 | 495 | 7 / 8,5 | 50,66 |
| 3460.00.004.0 | Конусная КМД-1750 | 45 | 220 | 521 | 10 / 8 | 68 |
| СМ 561-1-04 | Щековая СМ-561 | 25 | 110 | 334 | 8 / 10 | — |
| 1057900001 | Щековая СМД-109 | 32 | 200 | 391 | 9,5 / 8 | — |
| КСД 1200 | Конусная КСД-1200 | 30 | 135 | 522 | 12,5 / 14 | — |
| СМД 107.02.004 | Щековая СМД-107 | 16 | 125 | 240 | 8 / 9,5 | — |
| Б-256 | Роторная СМД-86 | 45 | 220 | 595 | 10 / 11,5 | — |
Как использовать таблицу
Для подбора пружины найдите модель вашей дробилки в столбце «Тип дробилки» и сверьте артикул. Если артикул не указан — используйте габаритные размеры и тип дробилки для подбора аналога.
Пример подбора: для дробилки СМД-109 требуется пружина 244-0-0-6Б (32×200×460 мм, 9,5 рабочих витков, вес 29,9 кг).
Если в таблице нет вашей модели — пришлите фото шильдика или чертеж, подберем аналог за 30 минут.
Износ, регламент замены и техническое обслуживание пружин
Своевременная замена пружин по регламенту предотвращает аварийные остановки и снижает затраты на ремонт дробилки на 25–40%.
Признаки износа и диагностика
Основные признаки износа пружин: просадка высоты на 10–20 мм, рост вибрации корпуса, неравномерная крупность продукта. Визуальный осмотр недостаточен — требуется инструментальный контроль.
Методы диагностики:
-
1Замер высоты: сравнение с номиналом по паспорту, допуск ±2 мм.
-
2Контроль жесткости: замер высоты под контрольной нагрузкой, отклонение не более ±5%.
-
3Визуальный осмотр: наличие трещин, коррозии, деформации витков.
-
4Анализ вибрации: рост амплитуды на 15–20% — признак усталости пружин.
Средний ресурс: 12–24 месяца при штатной нагрузке, 6–12 месяцев при работе с высокоабразивными породами.
Порядок замены и рекомендации по монтажу
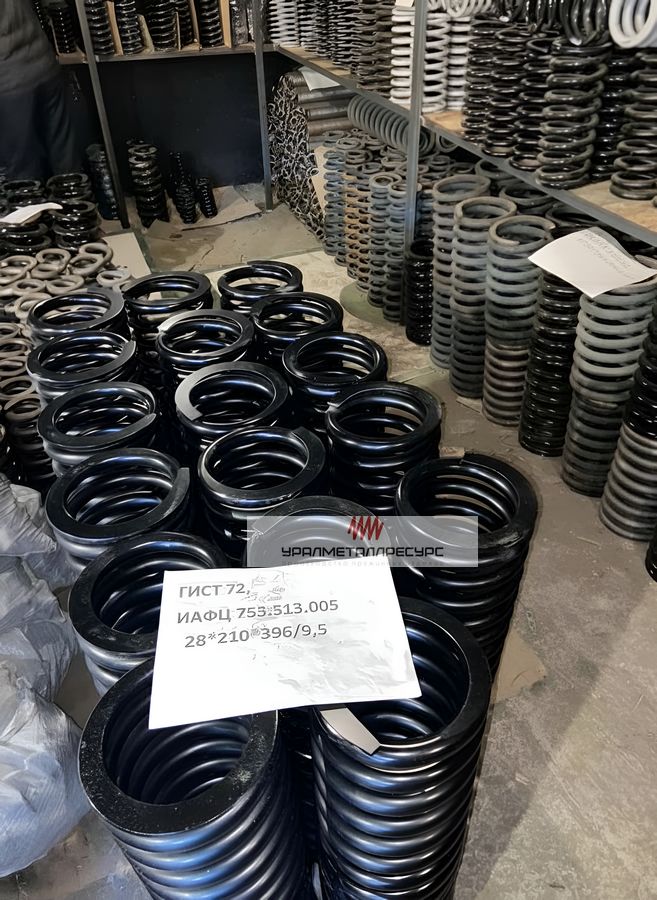
Замена пружин требует соблюдения последовательности операций и контроля соосности для обеспечения равномерной нагрузки. Нарушение технологии монтажа сокращает ресурс новых пружин на 30–50%.
- Остановите дробилку и обесточьте привод.
- Снимите защитные кожухи и освободите доступ к пружинам.
- Замерьте высоту старых пружин и зафиксируйте данные для анализа.
- Демонтируйте пружины комплектом — не оставляйте старые в узле.
- Проверьте соосность опорных плит (допуск ±0,5 мм на 100 мм).
- Установите новые пружины с контролем предварительного поджима по регламенту.
- Проведите пробный пуск и замерьте вибрацию — отклонение не более 10% от номинала.
Влияние пружин на производительность и ресурс дробилки
Правильно подобранные и своевременно замененные пружины повышают производительность дробилки на 10–20% и продлевают ресурс футеровки.
Механизм влияния на работу дробилки
Пружины обеспечивают стабильный ход подвижных узлов, гасят ударные нагрузки и предотвращают перегрузку привода. Отклонение жесткости ведет к неравномерному дроблению и ускоренному износу.
Параметры, зависящие от состояния пружин
-
Крупность продукта: неравномерная жесткость вызывает «проскакивание» крупных кусков.
-
Потребляемая мощность: перекос узлов увеличивает нагрузку на электродвигатель на 10–25%.
-
Износ футеровки: неравномерное распределение усилия ускоряет износ плит в 1,5–2 раза.
-
Вибрация корпуса: усталость пружин повышает вибрацию, что ведет к ослаблению крепежа.
Своевременная замена пружин:
-
Снижает затраты на ремонт футеровки на 25–40%.
-
Увеличивает межремонтный интервал дробилки на 15–30%.
-
Сокращает простои из-за аварийных остановок на 20–35%.
-
Повышает общую производительность линии на 10–20%.
Сравнение оригинальных пружин и аналогов
Оригинальные пружины и сертифицированные аналоги обеспечивают сопоставимый ресурс при соблюдении требований к материалу и геометрии. Ключевой фактор — не бренд, а соответствие спецификации.
| Критерий | Оригинал | Сертифицированный аналог | Неконтролируемый аналог |
|---|---|---|---|
| Соответствие ГОСТ | Да | Да (с сертификатом) | Нет гарантии |
| Контроль твердости | 100% партии | Выборочно / по запросу | Отсутствует |
| Геометрические допуски | ±1–2 мм | ±1–3 мм | До ±5 мм |
| Ресурс при штатной нагрузке | 18–24 мес. | 15–22 мес. | 6–12 мес. |
| Стоимость | 100% | 70–90% | 40–60% |
Рекомендация: при выборе аналога требуйте сертификат на сталь и протокол входного контроля. Экономия на качестве пружин ведет к многократным потерям на ремонте и простоях.
Условия сотрудничества и преимущества работы с нами
Организуем стабильные поставки пружин для дробилок по РФ с техническим сопровождением на всех этапах. Клиенты получают продукцию в срок, с полным пакетом документов и гарантией соответствия ГОСТ.
Логистика и доставка
Берём на себя организацию доставки пружин до объекта заказчика. Работаем с ведущими ТК.
Сроки: 3–5 дней по ЦФО, 7–21 день по регионам РФ.
Упаковка: деревянная обрешётка, исключает деформацию при транспортировке тяжёлых пружин.
Ценообразование и условия
Формируем конкурентную цену. Никаких скрытых наценок, дополнительных комиссий или неожиданных доплат — итоговая стоимость абсолютно прозрачна и фиксируется в коммерческом предложении. Вы всегда точно знаете, за что платите.
Скидки: при заказе от 100 шт. одного артикула, индивидуальные условия для тендерных поставок и долгосрочных контрактов.
Контроль качества и гарантии
Каждая партия проходит контроль перед отгрузкой. Проверяем геометрию (±1–2 мм), твёрдость (45–52 HRC), отсутствие дефектов.
Гарантия: 12–24 месяца с момента доставки при соблюдении условий монтажа и эксплуатации.
Документы: паспорт качества, сертификат на сталь (ГОСТ 14959/9389-75), товарная накладная, счёт-фактура.
Техническая поддержка и сопровождение проектов
Наши инженеры помогают подобрать пружины под конкретную модель дробилки и консультируют по вопросам монтажа и эксплуатации. Бесплатный подбор аналогов при отсутствии оригинального артикула, проверка совместимости по чертежам и фото шильдиков.
Консультации на этапе проектирования
Помогаем составить спецификацию пружин для проектной документации новых дробильных линий. Учитываем режим работы, тип сырья, климатические условия — подбираем материал и исполнение с запасом надёжности.
Поддержка в процессе эксплуатации
Консультируем по диагностике износа, регламенту замены, настройке предварительного поджима. При необходимости — выезд специалиста на объект для аудита состояния пружинного узла и рекомендаций по оптимизации.
-
Помощь в расшифровке артикулов и подборе аналогов.
-
Расчёт остаточного ресурса пружин по данным вибрационного контроля.
-
Рекомендации по хранению запаса на складе предприятия.
Как разместить заказ на пружины для дробилок?
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Напишите нам Телеграмм
 или отправьте сообщение на +7 996 230-46-80
- Отправьте письмо на info@pruzhina-metizdetal.ru или заполните форму обратной связи.
- Для оперативной связи наш бесплатный телефон - 8-800–201-52-77
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.
Часто задаваемые вопросы про пружины для дробилок
Пружины для дробилок эксплуатируются в широком температурном диапазоне от −60 °С до +50 °С, и каждый материал реагирует на температуру по-разному. Сталь 60С2А сохраняет упругие свойства до −40 °С, при более низких температурах требуется сталь 51ХФА с повышенной хладостойкостью.
Низкие температуры (−20 °С и ниже)
При отрицательных температурах происходит повышение хрупкости металла и снижение ударной вязкости. Это критично для пружин, работающих в условиях циклических ударных нагрузок.
| Марка стали | Мин. температура, °С | Изменение жесткости | Рекомендация |
|---|---|---|---|
| 65Г | −30 | +3–5% | Для умеренного климата |
| 60С2А | −40 | +2–4% | Универсальное применение |
| 51ХФА | −60 | ±1–2% | Северные регионы, Арктика |
Высокие температуры (+40 °С и выше)
При повышенных температурах наблюдается релаксация напряжений — постепенное снижение усилия пружины при постоянной деформации. Для минимизации эффекта:
- Применяйте стали с добавлением хрома и ванадия (51ХФА) — они устойчивее к отпуску.
- Увеличьте частоту контроля жесткости: каждые 200 моточасов вместо 500.
- Исключите прямой контакт пружин с нагретыми поверхностями дробилки.
Диагностика температурного воздействия: если пружина потеряла более 5% высоты при контрольной нагрузке или на поверхности появились микротрещины — замените её, даже если ресурс по времени не исчерпан.
Замена пружин между моделями дробилок допустима только при полном совпадении геометрических параметров, жесткости и условий нагружения. Внешнее сходство размеров не гарантирует функциональную совместимость.
Критерии допустимой замены
Для оценки возможности установки пружины от другой модели проверьте:
- Геометрия: наружный диаметр (±1 мм), высота в свободном состоянии (±2 мм), диаметр проволоки (±0,5 мм).
- Жесткость: усилие при рабочем ходе должно совпадать в пределах ±3%.
- Материал: марка стали и твердость (45–52 HRC) должны соответствовать условиям эксплуатации.
- Тип нагрузки: пружина для щековой дробилки не подойдет для конусной из-за разного характера циклов нагружения.
- Перекос подвижного узла → ускоренный износ футеровки.
- Несоответствие жесткости → перегрузка электродвигателя на 15–25%.
- Снижение усталостного ресурса → поломка пружины через 50–100 часов работы.
- Нарушение крупности продукта → брак продукции, простои на сортировке.
Алгоритм проверки совместимости
Если оригинальная пружина недоступна, выполните последовательность действий:
Шаг 1: Снимите точные замеры старой пружины (штангенциркуль, высотомер).
Шаг 2: Определите жесткость экспериментально: замерьте высоту под известной нагрузкой.
Шаг 3: Сверьте материал по искровому тесту или спектральному анализу (при возможности).
Шаг 4: Согласуйте замену с техническим специалистом — даже при совпадении параметров могут быть нюансы конструкции узла.
Пример: пружина 244-0-0-6Б (для СМД-109) имеет размеры 32×200×460 мм. Пружина с такими же габаритами от другой модели может иметь 8,5 рабочих витков вместо 9,5 — это изменит жесткость на 12% и сделает замену недопустимой.
Правильное хранение пружин сохраняет их механические свойства и исключает преждевременную коррозию или деформацию до момента монтажа. Нарушение условий хранения снижает ресурс изделия на 20–40%.
Требования к помещению
Температура
Оптимальный диапазон: +5 °С … +25 °С. Избегайте хранения у источников тепла или в неотапливаемых ангарах с перепадами температур — конденсат провоцирует коррозию.
Влажность
Относительная влажность не более 60%. При превышении используйте силикагель или осушители воздуха в зоне хранения.
Агрессивные среды
Исключите контакт с кислотами, щелочами, солями, нефтепродуктами. Храните пружины отдельно от химикатов и абразивных материалов.
Вентиляция
Обеспечьте естественную или принудительную вентиляцию для предотвращения застоя влажного воздуха.
Пружины храните в вертикальном положении на деревянных поддонах, без контакта с бетонным полом. Не складируйте навалом — давление нижних рядов может вызвать остаточную деформацию верхних.
| Тип упаковки | Срок хранения | Особенности |
|---|---|---|
| Заводская (масло + пленка) | До 24 мес. | Не вскрывать до монтажа, проверять целостность упаковки |
| Консервационная смазка + бумага | До 12 мес. | Периодически осматривать на предмет высыхания смазки |
| Без упаковки (только склад) | До 3 мес. | Только для срочного монтажа, ежедневно контролировать состояние |
Периодический контроль при длительном хранении
Если пружины хранятся более 6 месяцев, проводите осмотр каждые 3 месяца:
- Визуальная проверка на наличие коррозии, особенно в зоне витков.
- Замер высоты в свободном состоянии — отклонение более 1% требует дополнительной проверки жесткости.
- Проверка целостности консервационного покрытия.
Подготовка к монтажу после хранения: перед установкой очистите пружину от консервационной смазки, проверьте геометрию и при необходимости проведите контрольное сжатие для «разработки» витков.
Обнаружение трещин на витках пружины требует немедленной остановки дробилки и замены всего комплекта пружин узла — эксплуатация с дефектными пружинами недопустима. Риск внезапного разрушения и повреждения оборудования многократно превышает стоимость замены.
Алгоритм экстренного реагирования
- Немедленно остановите дробилку и обесточьте привод — продолжение работы с треснувшей пружиной может привести к разрушению опорного узла.
- Зафиксируйте состояние: сделайте фото дефекта, запишите номер пружины, позицию в узле, наработку оборудования.
- Проверьте соседние пружины: трещины часто возникают комплектом из-за неравномерной нагрузки — осмотрите все пружины узла на наличие микротрещин, коррозии, деформации.
- Проанализируйте причину: усталость металла, перегруз, абразивный износ, нарушение монтажа — от этого зависит профилактика повторных случаев.
- Замените весь комплект пружин — даже если трещина только на одной, остальные имеют сопоставимую наработку и скрытые дефекты.
Диагностика типа трещины
Характер трещины помогает определить первопричину и предотвратить повторение:
Усталостные трещины
Признаки: начинаются с поверхности витка, имеют радиальное направление, часто в зоне максимальных напряжений (внутренняя сторона витка).
Причины: превышение циклической нагрузки, недостаточная усталостная прочность материала, отсутствие дробеструйной обработки.
Профилактика: контроль режима работы, применение сталей 60С2А/51ХФА, регулярная диагностика жесткости.
Коррозионные трещины
Признаки: ветвистая структура, наличие окислов, часто в зоне контакта с влагой или агрессивной средой.
Причины: отсутствие защитного покрытия, хранение во влажной среде, работа в условиях повышенной влажности.
Профилактика: гальваническое покрытие, консервация при хранении, контроль влажности в зоне эксплуатации.
Важно: не пытайтесь «заварить» трещину или использовать пружину с видимыми дефектами — это нарушает целостность материала и гарантированно приведет к поломке в ближайших циклах нагружения.
После замены оформите акт дефектации с приложением фото, данных о наработке и предполагаемой причине. Это поможет:
- Обосновать гарантийные претензии к поставщику (если дефект производственный).
- Скорректировать регламент ТО для предотвращения повторных случаев.
- Оптимизировать запас пружин на складе с учетом реального ресурса в ваших условиях.
После замены: проведите пробный пуск с контролем вибрации и температуры подшипниковых узлов — отклонения могут указывать на ошибки монтажа или несоответствие жесткости новых пружин.
Предварительный поджим пружин определяет начальное усилие в узле и влияет на точность хода, гашение вибрации и ресурс подвижных элементов дробилки. Неправильная регулировка снижает эффективность работы на 15–30%.
Базовая формула расчета
Для цилиндрических пружин сжатия предварительное усилие Fпред рассчитывается по формуле:
Fпред = k × (Hсв − Hмон)
где: k — жесткость пружины (Н/мм), Hсв — высота в свободном состоянии, Hмон — высота после монтажа
Практический метод регулировки
В полевых условиях точное значение жесткости k часто неизвестно, поэтому применяют эмпирический метод:
- Определите номинальный поджим по паспорту дробилки (обычно 10–20% от рабочего хода).
- Установите пружины без нагрузки, зафиксируйте высоту Hсв.
- Постепенно поджимайте регулировочными гайками или прокладками, контролируя высоту Hмон штангенглубиномером.
- Проверьте равномерность: разница поджима между пружинами одного узла не должна превышать 1 мм.
- Зафиксируйте положение контргайками или стопорными шайбами, исключите самопроизвольное ослабление.
| Тип дробилки | Рекомендуемый поджим | Допуск | Метод контроля |
|---|---|---|---|
| Щековая (СМД) | 12–18% рабочего хода | ±1 мм | Замер высоты, динамометр |
| Конусная (КМД) | 10–15% рабочего хода | ±0,5 мм | Индикатор часового типа |
| Роторная (ДР) | 15–20% рабочего хода | ±1,5 мм | Замер + пробный пуск |
После установки предварительного поджима выполните проверку:
- Пробный пуск на холостом ходу: отсутствие стуков, вибрация в пределах паспортных значений.
- Замер усилия: при возможности используйте динамометрический ключ для косвенной оценки усилия в узле.
- Контроль после 50 моточасов: проверьте, не ослаб ли поджим из-за приработки витков или температурной деформации.
Документирование: зафиксируйте фактические значения поджима для каждой пружины в журнале ТО — это упростит диагностику при будущих обслуживаниях и поможет выявить тенденцию к изменению характеристик.
Влажность, солевые аэрозоли, кислотные пары и абразивная пыль сокращают ресурс пружин дробилок на 30–60% при отсутствии защитных мер. Коррозия снижает усталостную прочность и провоцирует преждевременное разрушение.
Механизмы коррозионного воздействия
Атмосферная коррозия
Условия: влажность >70%, наличие конденсата, перепады температур.
Проявления: равномерный налет ржавчины, питтинги (точечная коррозия) на поверхности витков.
Влияние на ресурс: снижение усталостной прочности на 20–40% из-за концентраторов напряжений в зоне питтингов.
Химическая коррозия
Условия: контакт с кислотными/щелочными парами, сульфидными соединениями, морской водой.
Проявления: межкристаллитная коррозия, расслоение металла, хрупкое разрушение.
Влияние на ресурс: катастрофическое снижение ресурса — поломка может произойти при 10–20% от номинальной наработки.
Методы защиты и повышения стойкости
Выбор защитного покрытия зависит от агрессивности среды и экономической целесообразности:
| Тип покрытия | Стойкость к среде | Срок службы | Ограничения |
|---|---|---|---|
| Оксидирование (воронение) | Умеренная влажность | 6–12 мес. | Не защищает от кислот, требует обновления |
| Цинкование гальваническое | Влажность, слабые кислоты | 12–24 мес. | Хрупкость покрытия при деформации витков |
| Фосфатирование + смазка | Абразивная пыль, умеренная коррозия | 18–30 мес. | Требует периодического обновления смазки |
| Полимерное покрытие (эпоксидное) | Кислоты, щелочи, морская среда | 24–48 мес. | Выше стоимость, контроль адгезии при монтаже |
Помимо заводского покрытия, продлить ресурс пружин в агрессивной среде позволяют:
- Регулярная очистка: удаление абразивной пыли и отложений с поверхности витков каждые 100–200 моточасов.
- Периодическая консервация: нанесение ингибиторов коррозии при длительных простоях оборудования.
- Контроль микроклимата: установка защитных кожухов, исключение прямого попадания брызг воды или химических реагентов.
- Усиленный мониторинг: визуальный осмотр на предмет коррозии каждые 150 моточасов вместо стандартных 500.
Практический вывод: в условиях высокой агрессивности среды экономически целесообразнее применять пружины с усиленным защитным покрытием, чем чаще заменять стандартные изделия — совокупная стоимость владения снижается на 25–35%.
Диагностика коррозионного повреждения: при обнаружении питтингов глубиной более 0,2 мм или площади коррозии >5% поверхности витка — пружина подлежит замене, даже если геометрические параметры в норме.
Усталостное разрушение пружин развивается постепенно, и своевременная диагностика позволяет заменить изделие до катастрофической поломки, избежав простоя и повреждения дробилки. Ключевой признак — изменение динамических характеристик узла.
Инструментальные методы контроля
Вибродиагностика
Принцип: усталость пружины меняет жесткость узла, что отражается на спектре вибрации.
Методика: замер вибрации корпуса дробилки в рабочем режиме, сравнение с эталонным спектром.
Критерии: рост амплитуды на частоте работы пружинного узла на 15–20% — сигнал для внепланового осмотра.
Оборудование: портативные виброметры, системы постоянного мониторинга (для крупных предприятий).
Контроль жесткости in-situ
Принцип: прямое измерение усилия-деформации без демонтажа пружины.
Методика: приложение контрольной нагрузки гидродомкратом, замер изменения высоты пружины.
Критерии: отклонение жесткости более ±5% от номинала — повод для замены.
Оборудование: гидравлический домкрат с манометром, индикатор часового типа или лазерный дальномер.
Визуально-измерительный контроль
Регулярный осмотр позволяет выявить ранние признаки усталости:
- Поверхность витков: наличие микротрещин, особенно в зоне максимальных напряжений (внутренняя сторона, места контакта с опорными шайбами).
- Геометрия: остаточная деформация (просадка высоты), неравномерный шаг витков, перекос оси.
- Следы фреттинга: микроскопические повреждения в местах контакта витков при малых амплитудах колебаний.
- Изменение цвета: локальный перегрев (побежалость) может указывать на зоны концентрации напряжений.
Для планирования замены используйте простую модель оценки:
Остаточный ресурс (%) ≈ 100% − (Наработка / Нормативный ресурс) × Ккорр × Кнагр
где: Ккорр — коэффициент коррозионного воздействия (1,0…1,5), Кнагр — коэффициент перегрузки (1,0…2,0)
Пример: пружина с нормативным ресурсом 2000 моточасов отработала 1200 часов в условиях повышенной абразивности (Ккорр=1,3) и периодических перегрузок (Кнагр=1,2). Остаточный ресурс ≈ 100 − (1200/2000)×1,3×1,2 ≈ 100 − 94 = 6%. Требуется замена в ближайшее ТО.
При выявлении признаков усталости: не откладывайте замену — усталостная трещина развивается экспоненциально, и пружина может разрушиться в любой момент после появления первых видимых признаков.
Восстановление пружин дробилок после эксплуатации технически возможно только в ограниченных случаях и, как правило, экономически нецелесообразно из-за риска снижения надежности и ресурса.
Виды восстановления и их ограничения
Механическая правка
Суть: восстановление геометрии пружины с остаточной деформацией.
Ограничения: правка создает внутренние напряжения, снижает усталостную прочность на 30–50%. Допустима только для пружин с деформацией <5% и при условии последующего отпуска.
Применение: экстренные случаи при отсутствии замены, с обязательной пометкой в документации и сокращенным межремонтным интервалом.
Восстановление покрытия
Суть: удаление коррозии, нанесение нового защитного слоя.
Ограничения: эффективно только при поверхностной коррозии без потери сечения проволоки. Глубокие питтинги (>0,2 мм) — основание для браковки.
Применение: пружины, снятые с эксплуатации по плану, при условии контроля геометрии и жесткости после обработки.
Почему восстановление не рекомендуется
Основные риски повторного использования восстановленных пружин:
| Фактор | Риск | Последствие |
|---|---|---|
| Накопленная усталость | Невидимые микротрещины | Внезапное разрушение при нагрузке |
| Изменение структуры металла | Снижение твердости, релаксация | Потеря жесткости, перекос узла |
| Остаточные напряжения после правки | Концентрация напряжений | Ускоренное развитие трещин |
| Неполное удаление коррозии | Продолжение разрушения под покрытием | Скрытый дефект, внезапный отказ |
Когда восстановление допустимо (исключения)
В отдельных ситуациях восстановление может быть оправдано:
- Уникальные или снятые с производства пружины: при невозможности заказа новых и критической важности оборудования.
- Восстановление для неответственных узлов: например, пружины вспомогательных механизмов с низкой нагрузкой.
- Экспериментальная оценка: восстановление с последующими испытаниями для анализа предельных состояний (НИОКР).
Требования к восстановлению: если решение о восстановлении принято — выполняйте его только в специализированной организации с предоставлением протокола контроля (геометрия, твердость, дефектоскопия) и сократите межремонтный интервал минимум на 50%.
Экономическое обоснование
Сравните совокупную стоимость владения:
- Новая пружина: стоимость × 1 + риск простоя из-за брака (минимален при работе с проверенным поставщиком).
- Восстановленная: стоимость восстановления (40–60% от новой) + риск преждевременного отказа (высокий) + стоимость простоя и ремонта при поломке.
Вывод: в 95% случаев покупка новой сертифицированной пружины экономически выгоднее и технически безопаснее, чем восстановление бывшей в эксплуатации.
Частота циклов нагрузки напрямую определяет требования к усталостной прочности стали: чем выше частота, тем критичнее сопротивление материала к накоплению повреждений и тем строже контроль качества термообработки.
Классификация режимов нагружения
| Режим | Частота циклов | Пример оборудования | Рекомендуемая сталь |
|---|---|---|---|
| Низкочастотный | До 50 циклов/мин | Щековые дробилки (крупное дробление) | 65Г, 60С2А |
| Среднечастотный | 50–150 циклов/мин | Конусные дробилки (среднее дробление) | 60С2А, 51ХФА |
| Высокочастотный | 150–300 циклов/мин | Роторные дробилки, грохоты | 51ХФА, 70С3А |
| Ударный (переменный) | Нерегулярные пики | Дробилки с недробимыми включениями | 51ХФА с дробеструйной обработкой |
Механизм усталостного разрушения при разных частотах
Низкочастотные нагрузки: преобладает статическая составляющая, основное требование — высокая предел текучести и сопротивление остаточной деформации. Стали 65Г и 60С2А обеспечивают оптимальный баланс.
Высокочастотные нагрузки: доминирует циклическая усталость, критичны:
- Чистота металла (минимум неметаллических включений) — они становятся очагами трещин.
- Однородность структуры после термообработки — неоднородность создает зоны концентрации напряжений.
- Качество поверхности — шероховатость >Ra 1,6 мкм снижает усталостный предел на 10–20%.
- Легирование хромом и ванадием: повышает прокаливаемость, стабилизирует структуру, увеличивает предел выносливости.
- Стойкость к отпуску: сохраняет твердость при локальных перегревах в зоне контакта витков.
- Хладостойкость: работа при −60 °С без хрупкого разрушения — важно для северных месторождений.
- Совместимость с дробеструйной обработкой: создание сжимающих остаточных напряжений повышает ресурс на 30–50%.
При подборе стали учитывайте не только частоту, но и комплекс факторов:
- Амплитуда деформации: при больших ходах (>20% от высоты) приоритет — пластичность (60С2А), при малых — твердость (51ХФА).
- Наличие ударных пиков: если в потоке сырья возможны металлические включения — выбирайте стали с повышенной ударной вязкостью (51ХФА).
- Температурный режим: для работы ниже −30 °С обязательна сталь с гарантированной ударной вязкостью при низких температурах (сертификат КСВ).
- Экономический фактор: если частота <100 циклов/мин и нет экстремальных условий — 60С2А обеспечит достаточный ресурс при меньшей стоимости.
Инженерное правило: при неопределенности в режиме нагружения выбирайте сталь на класс выше (например, 51ХФА вместо 60С2А) — переплата 15–25% компенсируется увеличением ресурса на 30–50% и снижением риска аварийных остановок.
Контроль качества: независимо от марки стали требуйте от поставщика протокол испытаний на усталость (не менее 10⁶ циклов при рабочей амплитуде) и сертификат на химический состав — это исключит поставку материала с отклонениями, критичными для высокочастотных режимов.
Монтаж пружин на дробилки с гидрокомпенсаторами требует синхронизации механической и гидравлической систем — ошибка в последовательности операций ведет к неработоспособности узла или повреждению гидрооборудования.
Принцип работы комбинированного узла
В таких дробилках пружины и гидрокомпенсаторы работают в паре:
- Пружины: обеспечивают основное усилие прижима и гашение вибрации в штатном режиме.
- Гидрокомпенсаторы: автоматически регулируют зазор при износе футеровки и сбрасывают нагрузку при попадании недробимых включений.
Ключевое требование: предварительный поджим пружин должен быть согласован с рабочим давлением в гидросистеме — рассогласование приводит к «перехвату» нагрузки одним элементом и ускоренному износу.
Пошаговый алгоритм монтажа
- Подготовка гидросистемы: убедитесь, что гидрокомпенсаторы разгружены (давление сброшено), штоки находятся в исходном положении.
- Установка пружин: смонтируйте пружины с номинальным предварительным поджимом (по паспорту дробилки), зафиксируйте положение.
- Синхронизация: плавно поднимите давление в гидросистеме до рабочего, контролируя перемещение штоков — они должны начать работать только после выбора свободного хода пружин.
- Контроль усилия: при возможности замерьте суммарное усилие в узле (пружина + гидро) — оно должно соответствовать расчетному значению ±5%.
- Функциональная проверка: имитируйте срабатывание защиты от недробимого (кратковременный сброс давления) — пружины должны вернуть узел в исходное положение без заеданий.
Типичные ошибки и их последствия
Ошибка: монтаж без сброса давления
Последствие: пружины устанавливаются под нагрузкой, что приводит к их недоподжиму после включения гидросистемы. Результат — вибрация, неравномерный износ, ложные срабатывания защиты.
Решение: всегда начинайте монтаж с полной разгрузки гидрокомпенсаторов по регламенту производителя.
Ошибка: несогласованный поджим
Последствие: если поджим пружин слишком велик, гидрокомпенсатор не сможет компенсировать износ — футеровка будет разрушаться ускоренно. Если поджим мал — пружины не гасят вибрацию, нагрузка ложится на гидравлику.
Решение: используйте динамометрический инструмент для контроля усилия, сверяйтесь с паспортными данными конкретной модели дробилки.
После установки выполните комплексную проверку:
| Параметр | Метод контроля | Норматив |
|---|---|---|
| Вибрация корпуса | Виброметр, частотный анализ | Не более +10% от эталона |
| Давление в гидросистеме | Манометр, датчик давления | Стабильно в рабочем диапазоне |
| Ход подвижного узла | Индикатор, лазерный дальномер | Плавный, без рывков и заеданий |
| Время срабатывания защиты | Секундомер, логгер событий | Соответствует паспорту (обычно <0,5 с) |
Документирование: зафиксируйте фактические параметры монтажа (поджим пружин, давление в гидросистеме, результаты функциональных тестов) в журнале ТО — это упростит диагностику при будущих обслуживаниях и поможет оптимизировать регламент для вашей конкретной модели дробилки.