Пружина для ножниц гильотинных
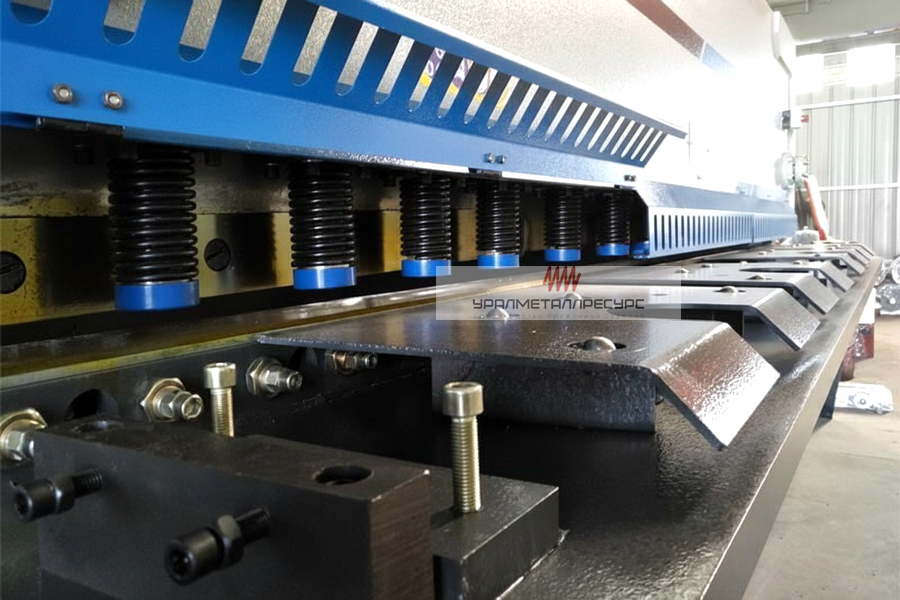

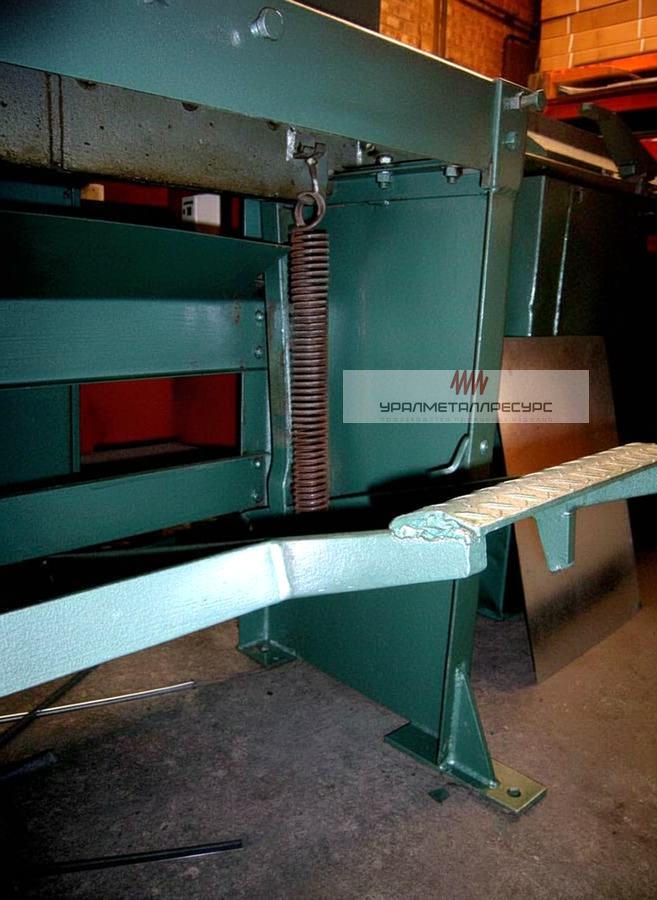
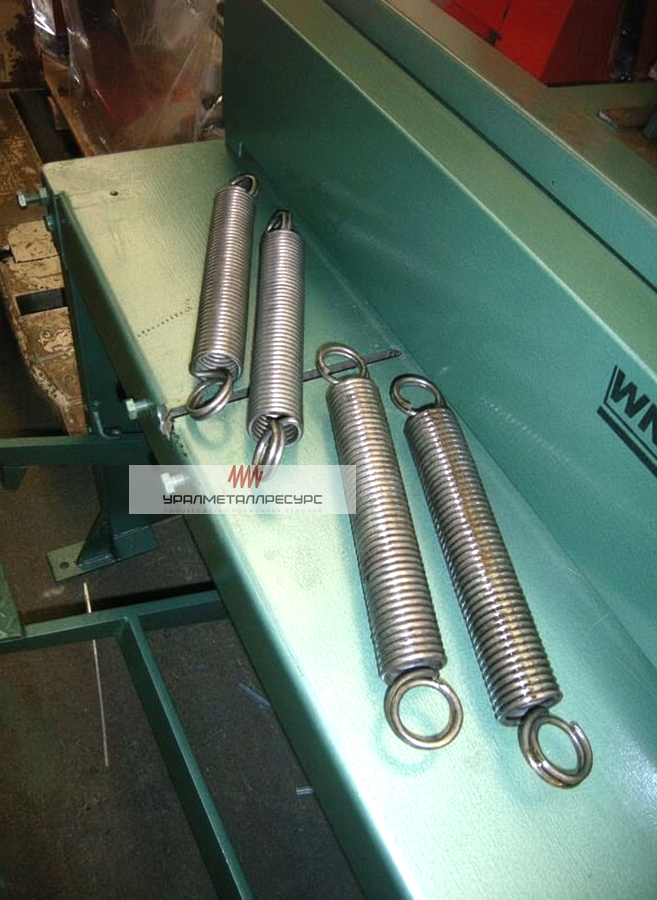
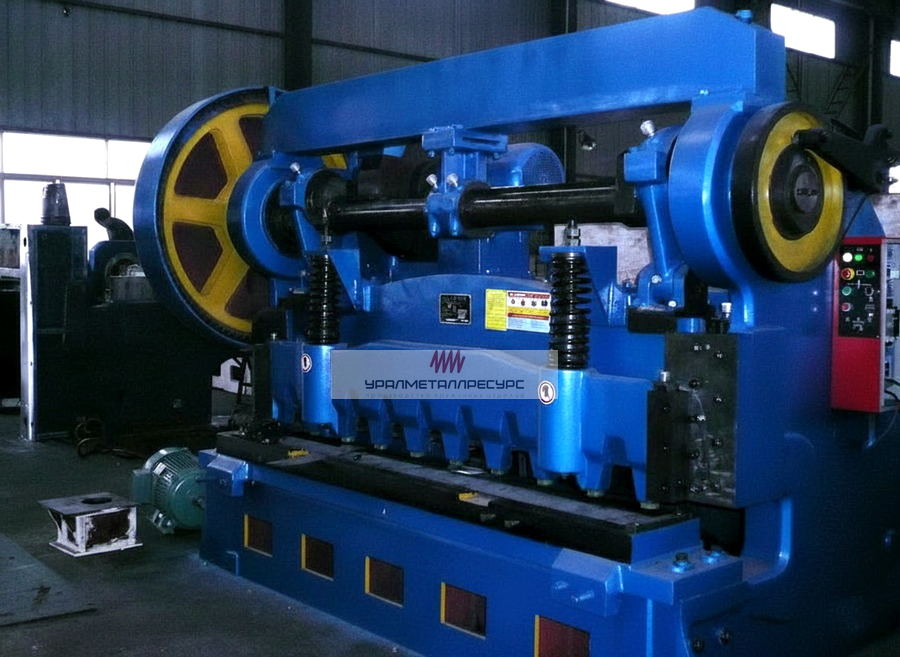


Пружины гильотинных ножниц обеспечивают точность реза и плавность хода подвижного ножа. Их рабочее состояние напрямую определяет качество кромки и ресурс всего механизма.
Регулярная диагностика и своевременная замена предотвращают критический износ узлов и аварийные остановки. Контроль упругих свойств помогает поддерживать стабильную производительность без внеплановых простоев.
Для быстрого восстановления работы станка мы обеспечиваем оперативную поставку сертифицированных пружин. Подбор и отгрузка согласовываются в кратчайшие сроки, а для индивидуальных позиций под заказ — от 5 рабочих дней.
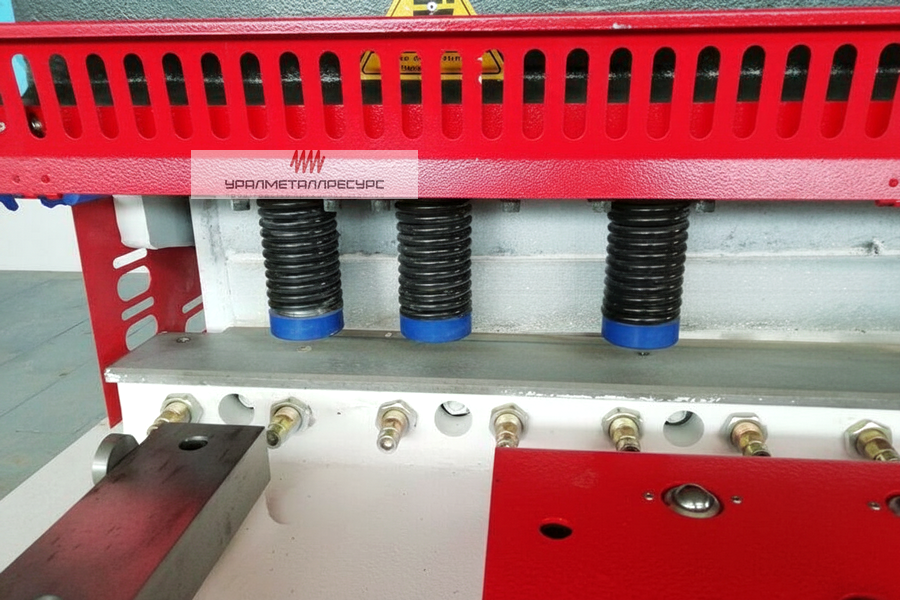
Пружина на гильотину: функции и роль в работе оборудования
Пружина обеспечивает усилие реза, возврат ножа и амортизацию — три ключевые функции для стабильной работы гильотины.
Без исправной пружины гильотина теряет точность реза и ускоряет износ других узлов. Мы поставляем пружины, соответствующие оригинальным спецификациям — с сохранением параметров упругости и ресурса, что подтверждается входным контролем каждой партии.
Три задачи пружины в гильотине
Каждая пружина в механизме гильотины решает конкретные инженерные задачи, от которых зависит качество реза и долговечность оборудования.
Пружина передаёт необходимое давление на нож, обеспечивая чистый рез без замятий кромки. Правильно подобранная жёсткость исключает вибрации и биение лезвия в момент контакта с металлом.
Важно: отклонение усилия более 10% от расчётного ведёт к неравномерному износу ножей.
После завершения реза пружина возвращает лезвие в верхнюю точку, подготавливая гильотину к следующему циклу. Скорость и плавность возврата влияют на производительность оборудования.
Практика: при замене пружины проверяйте синхронность возврата обоих ножей.
Пружины работают в условиях циклических нагрузок, поэтому материал и термообработка критичны для срока службы. Мы отбираем поставщиков, использующих стали 60С2А, 51СВА по ГОСТ 14963-78, с обязательной дробеструйной обработкой для повышения усталостной прочности.
Как проверить состояние пружины при осмотре?
Регулярный визуальный контроль помогает выявить износ до выхода оборудования из строя.
- Отсутствие видимых трещин на витках, особенно в зонах перегиба;
- Равномерный шаг витков по всей длине пружины;
- Отсутствие коррозии или следов перегрева (побежалость);
- Сохранение исходной длины в свободном состоянии (допуск ±2%).
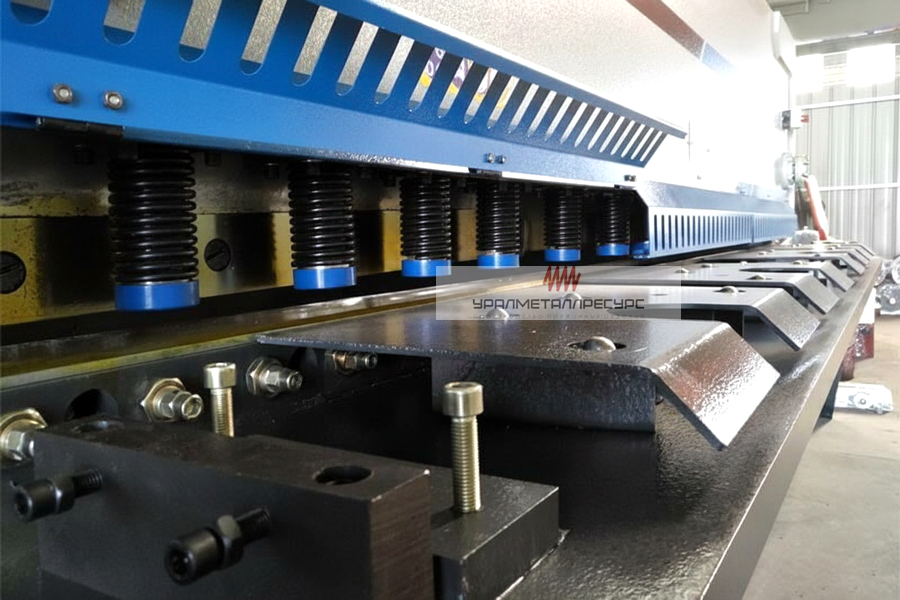
Ключевые характеристики пружин для гильотин
Параметры пружины влияют на ресурс гильотины: материал, упругость, стойкость к усталости и коррозии.
Технические характеристики определяют, насколько долго пружина сохранит работоспособность в условиях промышленной эксплуатации. Ниже приведены основные параметры, на которые стоит обращать внимание при подборе.

| Параметр | Значение / Описание |
|---|---|
| Материал | Стали 60С2А, 51СВА, нержавеющие — по ГОСТ, с термообработкой для повышения ресурса. Твердость после закалки: 45–52 HRC. |
| Упругость | Сохранение формы после 10 000+ циклов сжатия/растяжения без остаточной деформации. Коэффициент возврата: ≥95%. |
| Стойкость к усталости | Технология навивки и дробеструйная обработка повышают предел выносливости. Ресурс: от 50 000 циклов при номинальной нагрузке. |
| Защита от коррозии | Гальваническое цинкование, оксидирование или лакировка — опционально, под условия эксплуатации (влажность, агрессивные среды). |
| Совместимость | Подбор под модели: Н3118, Н3222, Ermaksan, HACO, СТД9АН и другие. Возможность изготовления по чертежу заказчика. |
| Документация | Паспорта качества, сертификаты соответствия ГОСТ — по запросу, для служб ОТК и технического аудита. |
Дополнительные параметры для точного подбора
Для сложных случаев, когда стандартных характеристик недостаточно, учитываются дополнительные параметры.
Измеряется в Н/мм и определяет усилие, необходимое для сжатия пружины на 1 мм. Неправильный подбор жёсткости ведёт к перегрузу привода или недостаточному усилию реза.
Максимальное допустимое сжатие пружины без потери упругих свойств. Превышение рабочего хода приводит к пластической деформации и выходу пружины из строя.
Как читать маркировку пружины?
Большинство промышленных пружин имеют маркировку, содержащую ключевые параметры.
Пример: П-80×377×12-12-60С2А.
- П — тип: пружина сжатия;
- 80 — наружный диаметр, мм;
- 377 — длина в свободном состоянии, мм;
- 12 — диаметр проволоки, мм;
- 12 — число рабочих витков;
- 60С2А — марка стали.
Совет: если маркировка стёрта, сделайте фото пружины рядом с линейкой — это ускорит подбор аналога.
Подбор пружины по модели гильотины
Укажите модель гильотины — подберём пружину с нужными размерами и характеристиками.
Частые запросы: Н3118 Н3222 Ermaksan CNC HACO СТД9АН. Не нашли свою модель?
- Отечественные: Н3118, Н3222, Н475, Н483, СТД9АН, НВ5221;
- Европейские: Ermaksan, HACO, Mazanek, Jaromet, Hansen;
- Азиатские: Gross, Kraftool, MetalMaster, QC11K, QC11Y.
Примечание: для импортных гильотин возможна поставка пружин-аналогов.
- 1Пришлите фото шильдика гильотины или маркировки пружины;
- 2Укажите наружный диаметр, длину и диаметр проволоки;
- 3Опишите тип нагрузки: сжатие, растяжение, кручение;
- 4Сообщите условия эксплуатации: температура, влажность, частота циклов.
Если параметры неизвестны:
Наш инженер поможет определить тип пружины по фото узла. Достаточно сделать 2–3 снимка: общий вид механизма, пружина крупным планом, место крепления.
Типовые ошибки при самостоятельном подборе
- Путаница между пружинами сжатия и растяжения — визуально похожи, но работают по-разному;
- Игнорирование направления навивки (левая/правая) — важно для торсионных пружин;
- Подбор только по наружному диаметру — длина и диаметр проволоки критичны для жёсткости;
- Замена одной пружины в паре — нарушает балансировку механизма, ускоряет износ.
Типоразмеры пружин для гильотин
Основные размеры пружин под популярные модели гильотин — для быстрой сверки при заказе.
Таблица содержит проверенные размеры пружин, которые мы регулярно поставляем. Для полных спецификаций используйте фильтр по модели или обратитесь к инженеру.
| Модель пружины | Ø наруж., мм | Длина, мм | Ø проволоки, мм | Витки |
|---|---|---|---|---|
| Н3222 | 80 | 377 | 12 | 12 |
| НК3418 | 100 | 320 | 20 | 10 |
| СТД9АН | 87.5 | 240 | 10 | 23 |
| Ermaksan CNC HVR 3100-16 | 85 | 117 | 10 | 10.7 |
| Н3118 (наружная) | 140 | 430 | 16 | 9 |
| Н3118 (внутренняя) | 90 | 380 | 12 | 15 |
| MG-1000 (возвратная) | 31 | — | 8.5 | — |
| НА3225 | 55 | 170 | 6 | 10 |
| Н475 | 58 | 250 | 12 | 8 |
| Н483 | 55 | 150 | 6 | 9 |
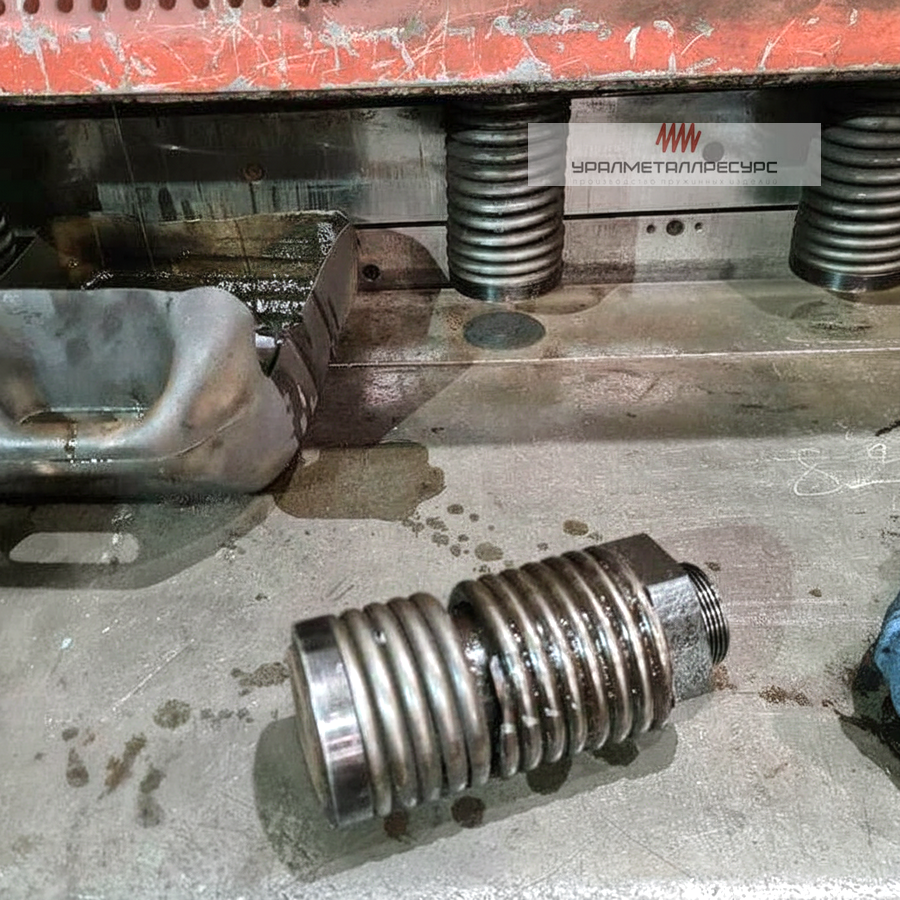
Особые случаи в таблице
- Дробные значения витков (например, 10.7) — указывают на неполный виток, важный для монтажа;
- Прочерк в длине — пружина поставляется под подрезку по месту;
- Два значения длины (280/150) — пружина с переменной жёсткостью или двумя рабочими зонами.
Причины износа и признаки замены пружин
Пружина требует замены при потере упругости, деформации или коррозии — это влияет на точность реза.
Своевременная замена пружины предотвращает каскадный износ других узлов гильотины. Ниже перечислены типичные причины выхода пружин из строя и признаки, по которым можно диагностировать необходимость замены.
Пружины подвергаются тысячам циклов сжатия/растяжения. Со временем в металле накапливаются микротрещины, снижающие прочность. Признак: пружина «проседает» — не возвращается в исходную длину.
Работа с толщиной металла выше паспортной создаёт избыточное усилие. Признак: витки пружины соприкасаются в сжатом состоянии, появляются следы пластической деформации.
Влажность, агрессивные среды без защитного покрытия приводят к эрозии поверхности. Признак: ржавчина на витках, особенно в зонах контакта с креплениями.
Нагрев выше 150°С снижает предел упругости стали.
Признак: побежалость (цвета побежалости) на поверхности, потеря жёсткости.
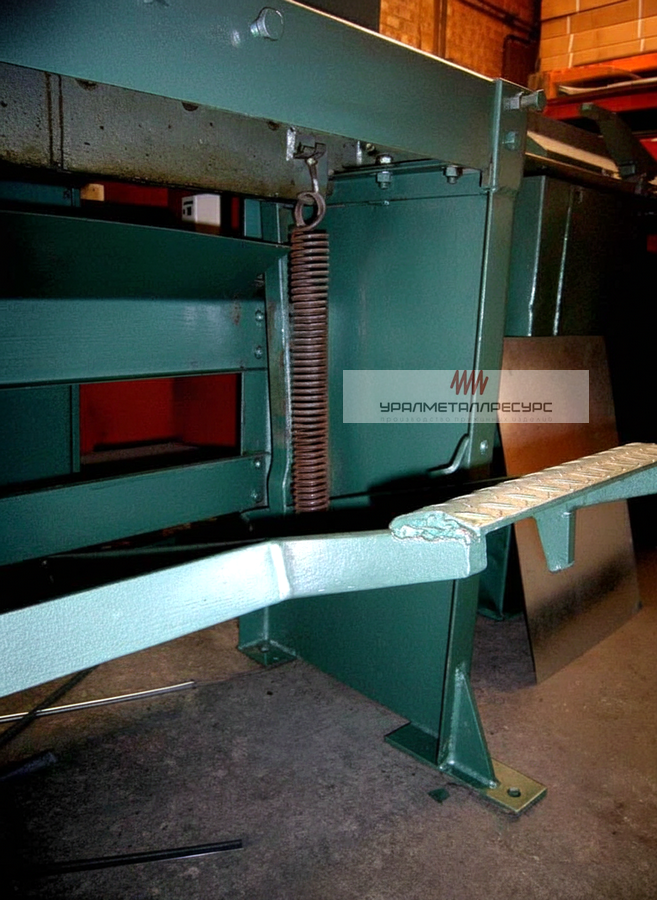
Чек-лист: когда менять пружину
Используйте этот список при плановом ТО гильотины.
- Пружина не возвращается в исходную длину после снятия нагрузки;
- На витках видны трещины, сколы или следы коррозии;
- Шаг витков стал неравномерным, появились «просевшие» участки;
- Гильотина стала работать с вибрацией или посторонним шумом;
- Качество реза ухудшилось: замятия, неровная кромка.
Как продлить срок службы пружины?
- Регулярная очистка: удаляйте металлическую пыль и стружку с поверхности пружины;
- Смазка: наносите тонкий слой консистентной смазки на витки (если это допускается конструкцией);
- Контроль нагрузки: не превышайте паспортную толщину реза;
- Хранение запаса: имейте комплект запасных пружин, чтобы не останавливать производство при поломке.
Виды пружин для разных типов гильотин
Тип гильотины определяет конструкцию пружины: сжатия, растяжения или торсионная — каждая решает свои задачи.
Правильный выбор типа пружины критичен для совместимости с механизмом гильотины. Ниже приведены основные виды и их особенности применения.
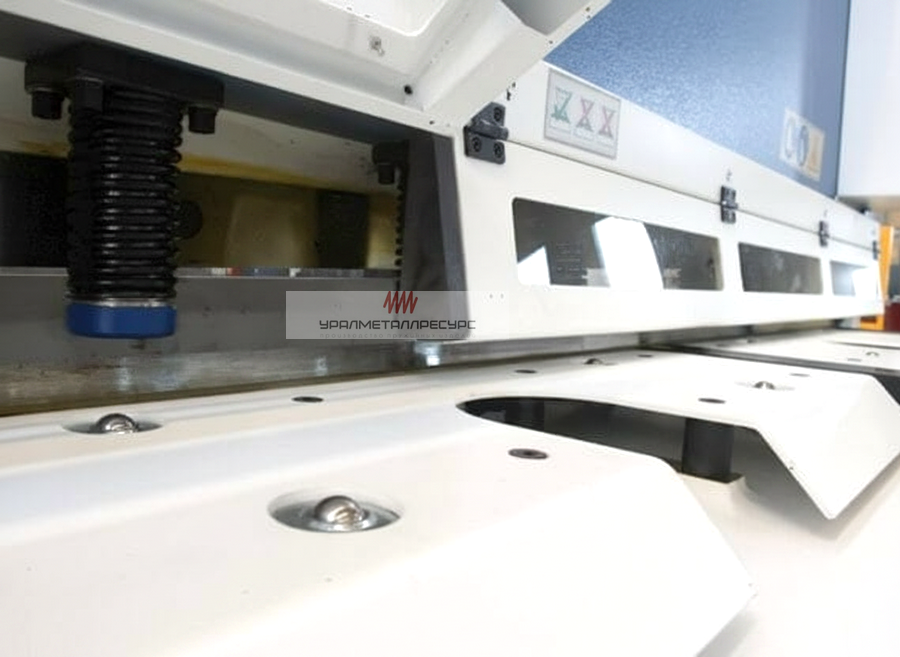
Пружины сжатия
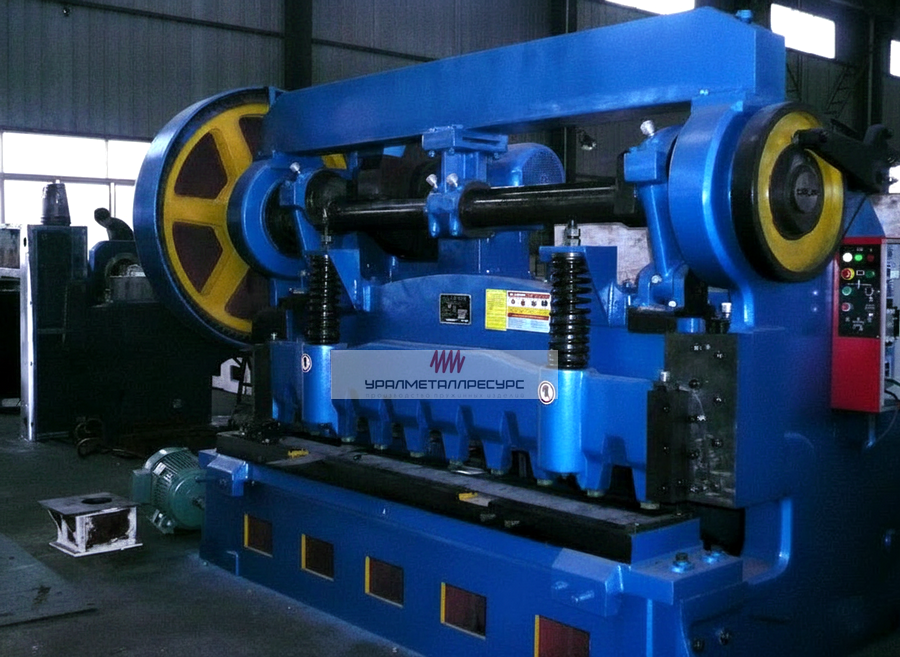
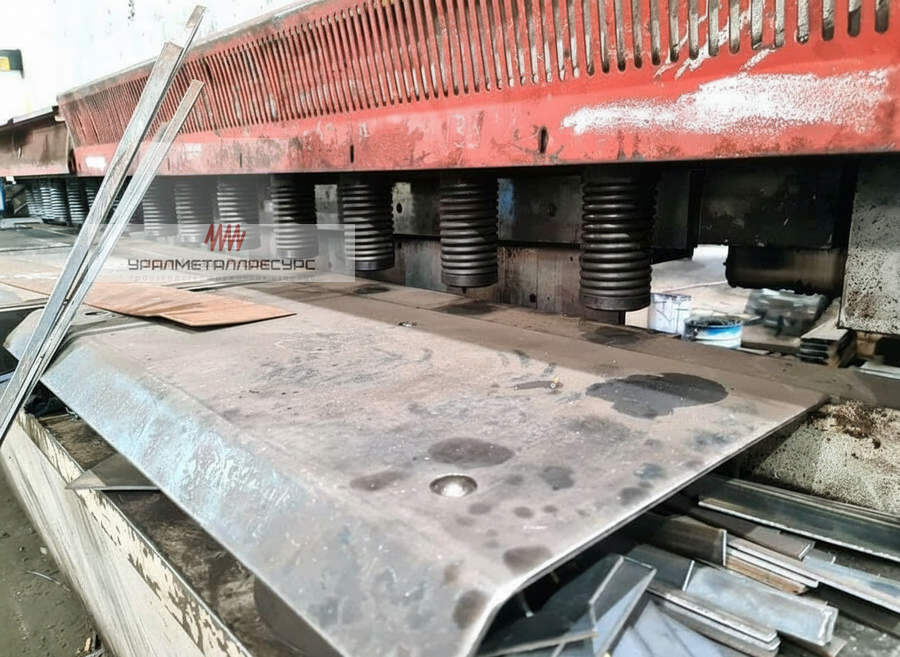
Самый распространённый тип в гильотинах. Работают на уменьшение длины под нагрузкой. Применение: возврат ножа, создание усилия реза, амортизация.
- Цилиндрическая форма, постоянный шаг;
- Концы шлифованы для равномерной передачи усилия;
- Подходят для моделей: Н3118, Н3222, Ermaksan.
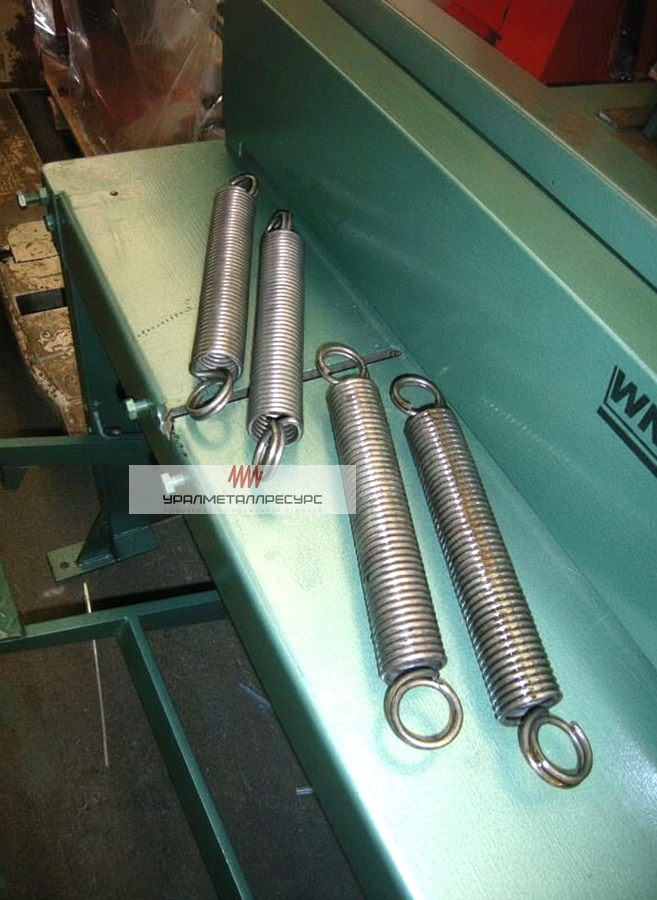
Пружины растяжения
Работают на увеличение длины под нагрузкой. Часто используются в ножницах с ручным или пневмоприводом. Особенность: наличие петель или крюков для крепления.
- Витки плотно прилегают;
- Крепёжные элементы усилены для предотвращения обрыва;
- Применение: ножницы с лезвиями под наклоном, ручные гильотины.
Пружины кручения
Работают на кручение, создавая вращающий момент. Применяются в гильотинах с поворотным механизмом ножа. Важно: направление навивки (левая/правая) должно совпадать с оригиналом.
- Концы выполнены в виде рычагов для передачи момента;
- Требуют точной установки угла;
- Применение: гильотины с искривлёнными шипами.
Как определить тип пружины по конструкции гильотины?
Если маркировка отсутствует, тип пружины можно определить по её расположению и функции в механизме.
- Оцените движение ножа: если нож движется прямолинейно вверх-вниз — вероятно, пружина сжатия;
- Проверьте крепление: если пружина закреплена за крюки и натягивается — это пружина растяжения;
- Осмотрите ось: если пружина накручена на вал и создаёт вращение — торсионная;
- Сравните с фото: используйте каталог или пришлите фото нашему инженеру для подтверждения.
Совместимость типов пружин с моделями гильотин
| Тип гильотины | Рекомендуемый тип пружины | Примеры моделей |
|---|---|---|
| Гидравлическая с прессингом | Сжатия | Н3222, Ermaksan CNC, HACO |
| Ручная / механическая | Растяжения или сжатия | Н3118, СТД9АН, АКНА 3235 |
| Пневматическая | Растяжения | QC11K, QC11Y, Gross |
| С поворотным ножом | Торсионная | Специальные модели с искривлёнными шипами |
| Кривошипная | Сжатия + возвратная | НЛ3427, Н478, МГ-1000 |
Материалы и технологии: что влияет на качество пружины
Качество пружины определяется маркой стали, термообработкой и финишной обработкой поверхности.
Мы поставляем пружины, изготовленные по проверенным технологиям, с контролем ключевых параметров на каждом этапе. Это обеспечивает стабильность характеристик и предсказуемый ресурс.
Марки стали для пружин гильотин
Выбор материала зависит от условий эксплуатации и требуемого ресурса.
Кремнистая пружинная сталь по ГОСТ 14963-78. Преимущества: высокая упругость, стойкость к усталости, хорошая свариваемость. Твердость после закалки: 45–52 HRC.
Применение: большинство моделей гильотин средней и высокой нагрузки.
Легированная сталь с ванадием. Преимущества: повышенная ударная вязкость, стойкость к перегрузам, сохранение упругости при нагреве до 200°С.
Применение: гильотины с интенсивным циклом работы, условия с перепадами температур.
Стали типа 12Х18Н10Т применяются при работе во влажных цехах или с химически активными материалами. Особенность: ниже упругость по сравнению с 60С2А, поэтому требуется перерасчёт жёсткости.
Технологии обработки, повышающие ресурс
Материал — только половина успеха. Ключевые этапы финишной обработки:
- Термообработка: закалка + отпуск для достижения требуемой твёрдости и снятия внутренних напряжений;
- Дробеструйная обработка: создаёт сжимающие напряжения в поверхностном слое, повышая усталостную прочность на 30–50%;
- Калибровка: контроль геометрии после термообработки для соблюдения допусков на длину и диаметр;
- Защитное покрытие: цинкование, оксидирование или лакировка — по требованию заказчика.
Как проверить качество пружины при получении?
Простые действия помогут убедиться в соответствии поставки заявленным параметрам.
- 1Сверьте маркировку на бирке с заказом: модель, размеры, марка стали;
- 2Осмотрите поверхность: отсутствие трещин, коррозии, следов перегрева;
- 3Проверьте геометрию: измерьте наружный диаметр и длину штангенциркулем (допуск ±1–2%);
- 4При возможности — выполните пробное сжатие: пружина должна возвращаться в исходное состояние без остаточной деформации.
Преимущества сотрудничества с нами
Почему снабженцы и сервисные инженеры выбирают нас для комплектации гильотин?
Точный подбор по модели
Инженер согласовывает параметры пружины с техническими требованиями вашей гильотины за 1–2 часа. Работаем по маркировке, чертежу или фото узла.
Полный пакет документов
Паспорта качества, сертификаты соответствия ГОСТ и УПД. Беспроблемное прохождение входного контроля и бухгалтерского учёта.
Входной контроль каждой партии
Проверка геометрии, маркировки и упругих свойств перед отгрузкой. Отбраковка несоответствий на нашем этапе, а не на вашем.
Прозрачная логистика
Фиксация сроков передачи в ТК, трекинг отгрузки, упаковка по стандартам промышленной комплектации. Без скрытых этапов.
Техподдержка после отгрузки
Консультации по монтажу, режимам эксплуатации и подбору смежных узлов. Доступна по телефону, почте и мессенджерам.
Гибкие условия для юрлиц
Работа по договору, ЭДО, отсрочка для постоянных партнёров. От 1 штуки для тестов до крупных партий для серийного ТО.
Как разместить заказ на пружины для ножниц гильотинных?
Перед тем как сделать заказ ознакомьтесь с отзывами о нашей компании.
Затем выберите удобный вариант заказа:
- Напишите нам Телеграмм
 или отправьте сообщение на +7 996 230-46-80
- Отправьте письмо на info@pruzhina-metizdetal.ru или заполните форму обратной связи.
- Для оперативной связи наш бесплатный телефон - 8-800–201-52-77
Напоминаем, что при размещении заказа у нас вы получаете:
- бесплатную доставку продукции до транспортной компании;
- специальные условия при заказе оптовых партий продукции.
Часто задаваемые вопросы по пружинам для гильотин
Потеря упругости пружины проявляется в изменении рабочих параметров гильотины, которые можно диагностировать без демонтажа узла. Это позволяет своевременно планировать замену и избегать внезапных простоев оборудования.
- Замедленный возврат ножа — лезвие поднимается в исходное положение с заметной задержкой или не до конца, что видно визуально при холостом цикле;
- Неравномерный ход — при ручном прокручивании маховика или в режиме покадровой работы ощущаются «провалы» усилия, рывки;
- Ухудшение качества реза — на кромке металла появляются замятия, волнистость или неровности, особенно в начале или конце реза;
- Посторонние звуки — стук, лязг или дребезжание в момент возврата ножа, которого ранее не наблюдалось;
- Увеличение времени цикла — гильотина работает медленнее, так как привод компенсирует недостаток усилия пружины.
Для более точной диагностики можно выполнить сравнительный тест: замерить время полного цикла (опускание + возврат ножа) на новой и подозрительной пружине при одинаковых настройках. Отклонение более 15–20% указывает на необходимость замены.
| Метод проверки | Что измеряем | Норма | Признак износа |
|---|---|---|---|
| Визуальный контроль хода | Полнота возврата ножа | 100% до упора | Недовозврат >3–5 мм |
| Замер времени цикла | Время опускания + возврата | Паспортное значение | Увеличение >15–20% |
| Контроль качества реза | Ровность кромки | Без замятий, волн | Дефекты в начале/конце реза |
| Акустический контроль | Посторонние звуки | Ровный рабочий шум | Стук, лязг при возврате |
Практический совет: ведите журнал наблюдений с фиксацией времени цикла и качества реза — это поможет выявить деградацию пружины на ранней стадии и спланировать замену в плановое ТО.
Замена пружины между разными моделями гильотин возможна только при полном совпадении ключевых параметров, а не только внешних размеров. Неправильный подбор может привести к поломке оборудования или снижению качества реза.
- Геометрия: наружный диаметр, длина в свободном состоянии, диаметр проволоки, число витков — отклонение более ±2% недопустимо;
- Жёсткость (Н/мм): определяет усилие, создаваемое пружиной; различие более 10% приведёт к перегрузу привода или недостаточному усилию реза;
- Тип нагрузки: пружина сжатия не заменит пружину растяжения или торсионную — принцип работы принципиально разный;
- Материал и термообработка: сталь 60С2А и 51СВА имеют разные пределы упругости; замена без учёта этого сократит ресурс;
- Направление навивки: для торсионных пружин критично совпадение (левая/правая), иначе момент будет направлен в обратную сторону.
Даже при визуальном сходстве пружины могут отличаться по внутренним характеристикам. Пример: пружины для гильотин Н3118 и Н3222 имеют близкие размеры, но разную жёсткость из-за отличий в массе ножа и скорости реза.
Пружина может быть взаимозаменяемой, если:
- Модели гильотин входят в одну серию одного производителя (например, Н3118 и Н3121);
- Пружина имеет универсальную маркировку и подтверждённую совместимость в технической документации;
- Проведён инженерный расчёт и согласована замена с производителем оборудования.
- Преждевременный износ пружины из-за перегруза;
- Повреждение направляющих, втулок или привода гильотины;
- Нарушение точности реза, брак продукции;
- Аварийная остановка оборудования в процессе работы.
Рекомендация: перед установкой «аналога» сверьте не только размеры, но и паспортные характеристики (жёсткость, рабочий ход, материал). При сомнениях — проконсультируйтесь с инженером или используйте пружину, специфицированную под вашу модель.
Температура окружающей среды напрямую влияет на механические свойства пружинной стали, изменяя её упругость, предел текучести и усталостную прочность. Это необходимо учитывать при эксплуатации гильотин в неотапливаемых или жарких цехах.
| Температурный диапазон |
Влияние на пружину | Рекомендации |
|---|---|---|
| −40°C…−10°C | Повышение хрупкости стали, снижение ударной вязкости; риск хрупкого разрушения при ударных нагрузках | Использовать стали с повышенной хладостойкостью (51СВА), избегать резких нагрузок при запуске |
| −10°C…+40°C | Оптимальный диапазон: свойства стали стабильны, ресурс соответствует паспортному | Стандартная эксплуатация, плановое ТО по регламенту |
| +40°C…+80°C | Снижение предела упругости на 5–15%, ускорение ползучести, риск «просадки» пружины | Увеличить частоту контроля длины в свободном состоянии, рассмотреть пружины с термоустойчивым покрытием |
| >+80°C | Значительная потеря упругости, необратимые изменения структуры стали, быстрый выход из строя | Применять специальные жаропрочные сплавы или организовать локальное охлаждение узла |
Дополнительные факторы, усиливающие температурное влияние:
- Циклические перепады: частые изменения температуры (например, в неотапливаемом цеху зимой) вызывают термоусталость — микротрещины в поверхностном слое;
- Локальный нагрев: трение в направляющих или контакт с нагретым металлом может создавать «горячие точки» на пружине, даже если общая температура цеха в норме;
- Влажность + температура: сочетание высокой влажности и повышенной температуры ускоряет коррозию, особенно если пружина не имеет защитного покрытия.
- Установите термометр в зоне работы гильотины для мониторинга реальных условий;
- При работе в холодном цехе давайте оборудованию 10–15 минут на «прогрев» на холостом ходу перед нагрузкой;
- В жарких условиях обеспечьте вентиляцию узла или используйте пружины с термостойким лаковым покрытием;
- Включите температурный фактор в график ТО: при отклонении от +20°C±10°C увеличьте частоту контроля параметров пружины.
Важно: если гильотина работает в условиях, выходящих за стандартный диапазон, согласуйте с поставщиком пружин подбор материала и технологии изготовления под ваши условия — это может увеличить ресурс в 1,5–2 раза.
При разрыве пружины необходимо немедленно остановить гильотину и выполнить последовательность действий, исключающих повреждение оборудования и травмы персонала. Быстрая и правильная реакция минимизирует простой и затраты на ремонт.
- Остановите привод: нажмите аварийную кнопку или отключите питание гильотины;
- Заблокируйте нож: зафиксируйте лезвие в верхнем положении механическим стопором, если конструкция предусматривает;
- Обеспечьте безопасность: оградите зону, предупредите персонал — обломки пружины могут иметь острые края и находиться под напряжением;
- Зафиксируйте состояние: сделайте фото узла до разборки — это поможет в анализе причины поломки.
Диагностика после остановки
Перед заменой пружины важно понять причину поломки, чтобы избежать повторения:
| Признак поломки | Вероятная причина | Что проверить |
|---|---|---|
| Разрыв по витку, ровный излом | Усталостное разрушение от циклических нагрузок | Ресурс пружины, частоту циклов, соответствие жёсткости |
| Разрыв с пластической деформацией | Перегруз: работа с толщиной металла выше паспортной | Настройки гильотины, квалификацию оператора, техпроцесс |
| Разрыв в зоне крепления | Концентратор напряжений: заусенец, коррозия, неправильная установка | Состояние посадочных мест, качество монтажа, наличие смазки |
| Множественные трещины | Коррозионное растрескивание под напряжением | Условия эксплуатации (влажность, агрессивные среды), наличие покрытия |
- Удалите обломки пружины, очистите посадочные места от стружки и загрязнений;
- Проверьте состояние направляющих, втулок, креплений — при износе замените;
- Установите новую пружину, соблюдая ориентацию и предварительное сжатие;
- Выполните 3–5 холостых циклов, контролируя плавность хода и отсутствие посторонних звуков;
- Задокументируйте замену в журнале ТО с указанием причины поломки и параметров новой пружины.
- Внедрите контроль параметров пружины (длина в свободном состоянии, визуальный осмотр) в еженедельное ТО;
- Обучите операторов признакам износа пружины для раннего выявления проблем;
- Имейте на складе комплект запасных пружин, чтобы исключить работу с «подуставшими» элементами;
- При частых поломках одной модели — инициируйте инженерный анализ с поставщиком пружин.
Важно: не пытайтесь временно «починить» лопнувшую пружину сваркой, скруткой или другими кустарными методами — это создаёт очаг концентрации напряжений и приводит к повторной поломке с риском для оборудования и персонала.
Правильное хранение запасных пружин сохраняет их механические свойства и предотвращает преждевременную коррозию или деформацию до момента установки. Нарушение условий хранения может свести на нет преимущества даже качественной пружины.
- Температура: +5°C…+25°C, без резких перепадов; избегайте хранения у источников тепла или в неотапливаемых помещениях зимой;
- Влажность: не более 60% относительной влажности; при повышенной влажности используйте силикагелевые пакеты или герметичную упаковку;
- Положение: пружины сжатия храните вертикально или в свободном состоянии, без нагрузки; пружины растяжения — без предварительного натяжения;
- Защита от повреждений: исключите контакт с острыми предметами, металлической стружкой, абразивами; используйте оригинальную упаковку или мягкие чехлы;
- Изоляция от агрессивных сред: не храните рядом с кислотами, щелочами, растворителями, солями — их пары ускоряют коррозию.
Организация складского учёта
Для быстрого поиска и контроля состояния запасных пружин внедрите простую систему маркировки:
- Бирка с параметрами: модель, размеры, материал, дата изготовления, номер партии;
- Цветовой код: например, зелёная бирка — пружины для гидравлических гильотин, синяя — для механических;
- Срок контроля: укажите дату следующей проверки состояния (рекомендуется раз в 6 месяцев);
- QR-код (опционально): для быстрого доступа к электронной спецификации или инструкции по установке.
| Тип пружины | Особые требования к хранению | Срок контроля |
|---|---|---|
| Стальные без покрытия | Обязательная антикоррозийная смазка, герметичная упаковка | Раз в 3 месяца |
| С гальваническим покрытием | Защита от механических повреждений покрытия | Раз в 6 месяцев |
| Нержавеющие | Стандартные условия, контроль отсутствия контакта с углеродистой сталью | Раз в 12 месяцев |
| Торсионные | Фиксация концов для предотвращения самопроизвольного раскручивания | Раз в 6 месяцев |
- Хранение в сжатом или растянутом состоянии — приводит к «усталости покоя» и потере упругости;
- Складывание пружин в кучу — риск повреждения витков, царапин, деформации;
- Контакт с бетонным полом или металлическими стеллажами без прокладки — конденсат и гальваническая коррозия;
- Длительное хранение (>12 месяцев) без периодического осмотра — пропустите начало коррозии или деформации.
Практический совет: перед установкой пружины, хранившейся более 6 месяцев, выполните визуальный осмотр и замер длины в свободном состоянии — отклонение более 1% от паспортного значения требует консультации с поставщиком.
Пружины для гидравлических и механических гильотин различаются по режимам нагрузки, требованиям к демпфированию и совместимости с типом привода, что определяет их конструкцию и материал. Использование неподходящего типа снижает ресурс и качество работы оборудования.
| Параметр | Гидравлические гильотины | Механические гильотины |
|---|---|---|
| Характер нагрузки | Плавное, регулируемое усилие; пружина работает в паре с гидравликой, часто в режиме дожима | Импульсная, ударная нагрузка от маховика/кривошипа; пружина воспринимает пиковые усилия |
| Требования к демпфированию | Умеренные: гидравлика сама гасит вибрации; пружина фокусируется на возврате ножа | Высокие: пружина должна поглощать ударные импульсы, защищая подшипники и направляющие |
| Материал | Часто нержавеющие стали или с покрытием — из-за риска контакта с гидравлической жидкостью | Углеродистые пружинные стали (60С2А) с упрочнением — для стойкости к ударным нагрузкам |
| Конструкция | Чаще пружины сжатия с шлифованными торцами для равномерной передачи усилия | Комбинация пружин сжатия и возврата, иногда с дополнительными амортизирующими элементами |
| Ресурс | Выше: плавный ход снижает усталостные нагрузки; типичный ресурс 80 000–120 000 циклов | Ниже: ударные нагрузки ускоряют усталость; типичный ресурс 40 000–70 000 циклов |
Практические последствия неправильного подбора
Установка пружины от механической гильотины на гидравлическую (и наоборот) может привести к:
- Дисбалансу усилия: пружина с высокой жёсткостью в гидравлической системе создаст избыточное сопротивление, перегрузит насос и повысит энергопотребление;
- Недостаточному демпфированию: пружина без упрочнения в механической гильотине быстро потеряет упругость от ударных нагрузок;
- Коррозии: пружина без защиты от гидравлической жидкости начнёт корродировать, особенно если в системе используется эмульсия;
- Нарушению кинематики: разная скорость возврата ножа может привести к рассинхронизации в многоножевых системах.
- Определите тип гильотины по технической документации или шильдику;
- Сверьте рекомендуемый тип пружины в руководстве по эксплуатации оборудования;
- При отсутствии документации — оцените характер движения ножа: плавный (гидравлика) или импульсный (механика);
- Уточните у поставщика, адаптирована ли пружина под ваш тип привода — многие производители указывают это в маркировке.
Некоторые современные пружины проектируются с запасом по характеристикам и подходят для обоих типов гильотин. Они обычно имеют:
- Комбинированную термообработку для стойкости к ударным и циклическим нагрузкам;
- Универсальное антикоррозийное покрытие;
- Маркировку с указанием совместимости: «Гидро/Мех» или «Universal».
Рекомендация: если вы модернизируете гильотину (например, заменяете механический привод на гидравлический), обязательно пересчитайте параметры пружины — старая может не соответствовать новому режиму работы.
Восстановление пружины термообработкой в условиях цеха технически возможно, но экономически и технологически нецелесообразно для промышленных гильотин. Риск неполного восстановления свойств и скрытых дефектов превышает экономию на новой пружине.
- Закалка: нагрев до 800–850°C с последующим быстрым охлаждением формирует мартенситную структуру, обеспечивающую высокую твёрдость (45–52 HRC);
- Отпуск: нагрев до 300–450°C снимает внутренние напряжения, повышает вязкость и стабилизирует упругие свойства;
- Контроль атмосферы: на заводе термообработка проводится в защитной среде или вакууме, чтобы исключить окисление и обезуглероживание поверхности;
- Постобработка: дробеструйная обработка создаёт сжимающие напряжения в поверхностном слое, повышая усталостную прочность на 30–50%.
Почему цеховая термообработка неэффективна?
Попытки «отжечь» или «закалить» пружину в гаражных условиях сталкиваются с критическими ограничениями:
- Неточный температурный контроль: отклонение ±20°C от режима меняет структуру стали, снижая упругость или повышая хрупкость;
- Неравномерный нагрев: локальные перегревы создают зоны с разными свойствами, становясь очагами разрушения;
- Окисление поверхности: без защитной атмосферы образуется окалина, снижающая усталостную прочность и ускоряющая коррозию;
- Отсутствие постобработки: без дробеструйной обработки и калибровки пружина не восстановит исходный ресурс.
| Параметр | Заводская обработка | Цеховая попытка | Последствия |
|---|---|---|---|
| Точность температуры | ±5°C, автоматический контроль | ±30–50°C, визуальный контроль | Непредсказуемые механические свойства |
| Защита от окисления | Вакуум/инертная среда | Открытый воздух | Окалина, обезуглероживание, коррозия |
| Контроль геометрии | Калибровка после термообработки | Отсутствует | Деформация, несоответствие посадочным местам |
| Усталостная прочность | Повышена дробеструйной обработкой | Снижена из-за поверхностных дефектов | Преждевременное разрушение при циклических нагрузках |
- Для уникальных пружин, снятых с производства, при отсутствии аналогов — но только в специализированных лабораториях с контролем структуры металла;
- Для прототипирования или исследовательских целей, где ресурс не критичен;
- Для временного решения в аварийной ситуации — с обязательной заменой на новую пружину при первой возможности.
Экономический расчёт: стоимость заводской пружины обычно в 3–5 раз ниже, чем затраты на организацию качественной термообработки в цеху (оборудование, контроль, брак). Плюс риски простоя из-за повторной поломки.
Рекомендация: вместо попыток восстановления — внедрите систему плановой замены пружин по ресурсу и имейте на складе комплект запасных. Это дешевле, надёжнее и безопаснее.
Входной контроль новой пружины занимает 10–15 минут и позволяет выявить брак или несоответствие до установки, экономя время на демонтаж и повторную наладку. Простые проверки доступны в условиях цеха без специального оборудования.
- Сверка маркировки: сравните данные на бирке пружины с заказом: модель, размеры, материал, номер партии. Отклонение — повод для возврата;
- Визуальный осмотр: проверьте поверхность на отсутствие трещин, коррозии, следов перегрева (побежалость), механических повреждений витков;
- Геометрический контроль: штангенциркулем замерьте наружный диаметр, длину в свободном состоянии, диаметр проволоки. Допуск: ±1–2% от паспортного значения;
- Проверка шага витков: шаг должен быть равномерным по всей длине; локальные сжатия или растяжения указывают на дефект навивки;
- Тест на упругость (простой): сожмите пружину на 10–15% от рабочего хода и отпустите — она должна полностью вернуться в исходное состояние без остаточной деформации.
Расширенная проверка (при наличии возможностей)
Если в цехе есть базовое измерительное оборудование, можно выполнить дополнительные тесты:
| Метод | Что измеряем | Инструмент | Норма |
|---|---|---|---|
| Контроль твёрдости | Твёрдость поверхности по Роквеллу | Портативный твердомер | 45–52 HRC для 60С2А |
| Измерение жёсткости | Усилие сжатия на 10 мм хода | Динамометр + линейка | ±10% от паспортного значения |
| Контроль соосности | Отклонение оси пружины от перпендикуляра | Поверочная плита + щуп | ≤1° на 100 мм длины |
| Магнитный контроль | Наличие поверхностных трещин | Магнитный дефектоскоп | Отсутствие индикации дефектов |
- Трещины на витках, особенно в зонах перегиба или крепления;
- Коррозия, выходящая за пределы допустимой (точечная ржавчина на незащищённых участках — допустима, если не влияет на геометрию);
- Остаточная деформация после пробного сжатия >0,5% от длины;
- Несоответствие маркировки или отсутствие сопроводительной документации;
- Механические повреждения: вмятины, заусенцы, деформация торцов.
Заполните простой акт входного контроля с указанием:
- Даты проверки и ФИО ответственного;
- Номера партии и маркировки пружины;
- Результатов замеров (фактические vs паспортные значения);
- Заключения: «Допущена к установке» / «Возврат поставщику».
Практический совет: создайте шаблон акта в электронном виде и храните фото пружин до и после установки — это упростит анализ в случае преждевременного выхода из строя и претензионную работу с поставщиком.
Посторонние звуки от пружины — индикатор механических проблем: трения, резонанса, повреждения или неправильной установки, которые требуют диагностики до выхода оборудования из строя. Игнорирование звуков ускоряет износ и повышает риск аварии.
| Звук | Вероятная причина | Метод диагностики | Решение |
|---|---|---|---|
| Скрип / писк | Сухое трение витков друг о друга или о направляющую | Визуальный осмотр на наличие смазки, проверка зазора | Нанести консистентную смазку (если допускается конструкцией), увеличить зазор |
| Стук / лязг | Удар витков о торец посадочного места или друг о друга при полном сжатии | Замер рабочего хода, проверка предварительного сжатия | Отрегулировать предварительное сжатие, установить демпфирующую шайбу |
| Дребезжание / вибрация | Резонанс пружины на определённой частоте циклов | Наблюдение: звук появляется только при определённой скорости работы | Изменить частоту циклов, установить демпфер, заменить пружину с другой собственной частотой |
| Щелчки / треск | Микротрещины в витках, раскрывающиеся под нагрузкой | Магнитный или визуальный контроль поверхности, особенно в зонах перегиба | Немедленная замена пружины — риск внезапного разрушения |
| Гул / низкочастотный шум | Несоосность пружины, перекос при установке | Проверка параллельности торцов, контроль установки в посадочное место | Демонтировать, очистить посадочное место, установить с контролем соосности |
Алгоритм быстрой диагностики
При появлении постороннего звука выполните последовательность действий:
- Локализуйте источник: с помощью стетоскопа или металлического стержня (приложив ухо к свободному концу) определите, исходит ли звук именно от пружины;
- Свяжите с режимом работы: появляется ли звук при определённой скорости, нагрузке, направлении движения ножа;
- Осмотрите без разборки: при остановленном оборудовании проверьте видимость зазора, наличие смазки, посторонних предметов;
- Выполните холостой тест: запустите гильотину без нагрузки — если звук сохраняется, проблема в пружине или креплении; если исчезает — в нагрузке или настройках реза.
- Регулярная смазка: если конструкция допускает, наносите тонкий слой смазки на витки раз в месяц;
- Контроль зазора: убедитесь, что между витками и направляющей есть зазор 0,5–1 мм для компенсации теплового расширения;
- Балансировка парных пружин: при установке двух пружин проверяйте идентичность предварительного сжатия — разница >5% вызывает дисбаланс и вибрацию;
- Демпфирование: в шумных условиях рассмотрите установку резиновых или полиуретановых втулок в местах крепления.
- Щелчки или треск, усиливающиеся со временем — признак развивающейся трещины;
- Внезапное появление громкого стука — возможный обрыв витка или крепления;
- Звук сопровождается вибрацией корпуса гильотины — риск повреждения других узлов.
Практический совет: записывайте «эталонный» звук исправной гильотины на диктофон при вводе в эксплуатацию — это упростит выявление отклонений в будущем при сравнении.
Расчёт ресурса пружины позволяет планировать замену до отказа, минимизируя простой гильотины и предотвращая каскадный износ других узлов. Методика сочетает паспортные данные, статистику эксплуатации и простые замеры.
N_факт = N_пасп × K_нагр × K_темпер × K_обслуж
- N_пасп — паспортный ресурс пружины (циклы), указанный поставщиком (обычно 50 000–120 000);
- K_нагр — коэффициент нагрузки: 1,0 при работе в номинальном режиме, 0,7–0,9 при перегрузах, 1,1–1,2 при недогрузе;
- K_темпер — температурный коэффициент: 1,0 при +20°C±10°C, 0,8–0,9 при +40…+80°C, 0,6–0,8 при <−10°C;
- K_обслуж — коэффициент обслуживания: 1,0 при регулярном ТО, 0,7–0,9 при эпизодическом контроле.
Практический метод на основе статистики
Если паспортные данные недоступны, используйте накопленную статистику вашего предприятия:
- Соберите данные: зафиксируйте дату установки и дату замены последних 3–5 пружин одной модели;
- Рассчитайте средний ресурс: разделите количество циклов между заменами на число пружин;
- Учтите изменения: если в период эксплуатации менялись режимы работы, материал заготовки или квалификация операторов — введите поправочный коэффициент ±10–20%;
- Определите интервал плановой замены: установите замену на 80–90% от среднего ресурса для запаса надёжности.
| Параметр | Как измерить | Инструмент | Частота контроля |
|---|---|---|---|
| Количество циклов | Счётчик работы гильотины или журнал смен | Электронный счётчик / бумажный журнал | Ежедневно |
| Длина пружины в свободном состоянии | Замер штангенциркулем после снятия нагрузки | Штангенциркуль 0–150 мм, точность 0,05 мм | Раз в месяц |
| Качество реза | Визуальная оценка кромки, замер шероховатости | Лупа 5×, профилометр (опционально) | Каждую смену |
| Время цикла | Замер секундомером времени полного хода ножа | Секундомер, датчик положения (опционально) | Раз в неделю |
- Уменьшение длины в свободном состоянии >2% от исходной;
- Увеличение времени цикла >15% при неизменных настройках;
- Появление дефектов реза, не устраняемых регулировкой ножа;
- Обнаружение трещин или коррозии при визуальном осмотре.
Автоматизация контроля ресурса
Для крупных предприятий целесообразно внедрить простую систему учёта:
- QR-код на пружине: при установке сканируйте код и фиксируйте дату, номер партии, начальный счётчик циклов;
- Еженедельный отчёт: система автоматически рассчитывает остаточный ресурс и формирует уведомление при достижении 80%;
- Интеграция с ТО: заявка на замену пружины создаётся автоматически в график планового обслуживания.
Пример расчёта: пружина с паспортным ресурсом 80 000 циклов работает в цеху при +35°C (K_темпер=0,9) с периодическими перегрузами (K_нагр=0,85) и ежемесячным ТО (K_обслуж=0,95). Фактический ресурс: 80 000 × 0,9 × 0,85 × 0,95 ≈ 58 140 циклов. Плановую замену планируем на 52 000 циклов (90% от расчётного).
Рекомендация: начинайте с простого журнала учёта — даже бумажного. По мере накопления данных вы сможете уточнять коэффициенты и повышать точность прогноза, снижая риск внезапных поломок.