
Сталь и защита пружин грохота


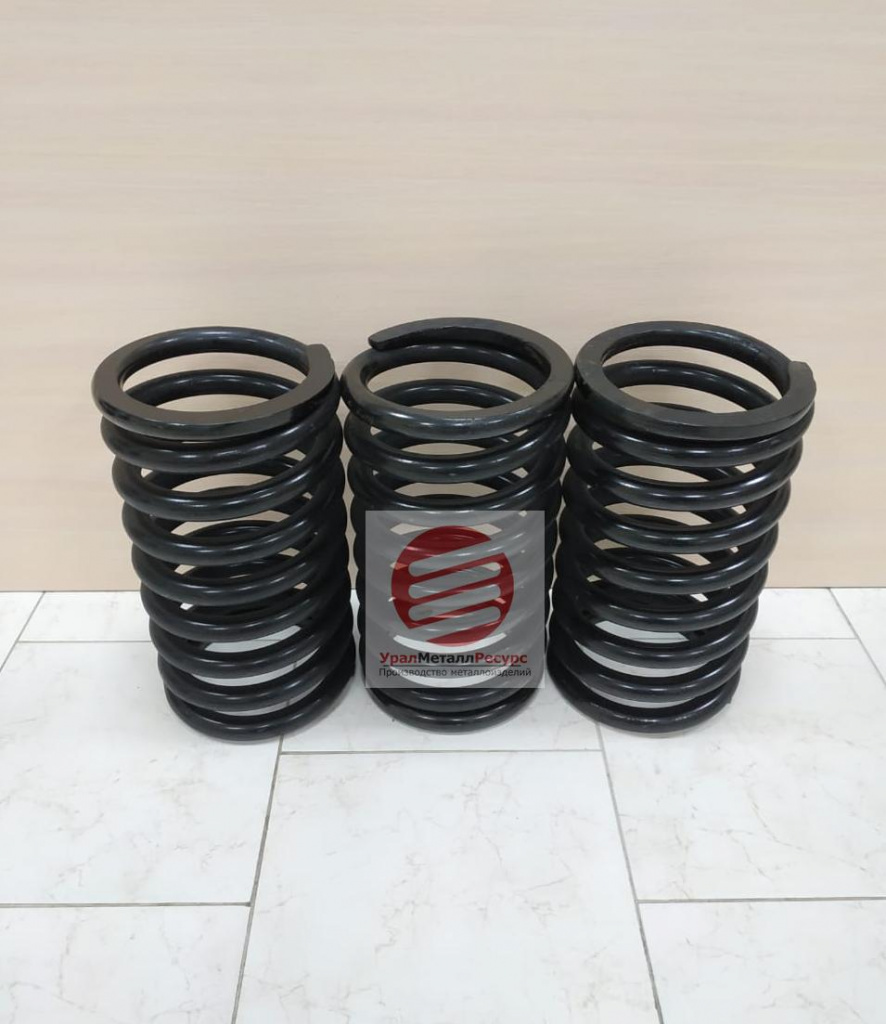
Строчка «сталь 60С2А» в заявке не гарантирует ресурса пружины грохота. Усталостная трещина почти всегда начинается с поверхности, поэтому срок службы решают качество прутка, отсутствие обезуглероживания, правильный отпуск, заневоливание и дробеструйная обработка внутренней стороны витка. Покрытие защищает от коррозии, но не спасает пружину, у которой соприкасаются витки или набит шлам.
60С2А · пруток 25–40 мм · ГОСТ 14959-2016 и ГОСТ 16118-70 · наклёп внутренней стороны витка · 7 видов покрытий
Пружина под коробом грохота отрабатывает миллионы циклов в пыли, воде и абразиве. Две пружины одного размера из одной марки стали могут прослужить в разы разное время — из-за того, что не видно на глаз. Ниже разбираем, какие стали применяют, что происходит с прутком при изготовлении, зачем нужен наклёп, какое покрытие выбрать под условия площадки и какие пункты внести в ТЗ.
Из какой стали делают пружины грохотов
Крупные пружины грохотов делают из рессорно-пружинных сталей по ГОСТ 14959-2016 — чаще всего из 60С2А. Стандарт распространяется на горячекатаный и кованый прокат для деталей, которые после изготовления закаливают и отпускают.
Сравним марки, которые встречаются в документации и каталогах пружин для грохотов:
| Марка | Что подтверждено | Оценка для опорной пружины грохота |
|---|---|---|
| 60С2А | Указывается изготовителями именно для пружин грохотов, в том числе ГИТ-42, ГИТ-71Н, ГСТ-61 | Самый подтверждённый вариант для крупных опор |
| 65С2ВА | Сталь для ответственных высоконагруженных пружин и рессор | При повышенных требованиях к прочности и прокаливаемости |
| 60С2ХА | Применяется для крупных высоконагруженных пружин ответственного назначения | Кандидат для крупных сечений; применение подтверждают чертежом |
| 51ХФА | В ГОСТ отдельно указана для пружинной проволоки | Для ответственных пружин меньших сечений |
| 65Г | Распространённая рессорно-пружинная сталь | Не равноценна 60С2А для тяжёлой циклической опоры |
| Нержавеющие стали | Выбирают ради коррозионной стойкости | Не прямая замена: другие прочность, модуль упругости, технология и цена |
Марки 65С2ВА, 60С2ХА и 51ХФА подтверждены как пружинные стали, но прямых примеров их применения в штатных пружинах отечественных грохотов ГИЛ, ГИС и ГИТ найдено меньше, чем для 60С2А.
Диаметр прутка пружины грохота
В опубликованных каталогах опорные пружины грохотов навиты в основном из прутка 25–40 мм. Например: ГИС-52 — 25 мм, ГИЛ-52 — 28 мм, ГИТ-71Н — 32 мм, отдельные тяжёлые пружины — 40 мм. Это наблюдение по каталогам, а не норматив.
Изготовители пружин для грохотов и дробилок указывают свои диапазоны: 10–45, 12–60, 15–60 мм. Пружины из прутка такой толщины навивают в горячем состоянии, после чего закаливают и отпускают.
Диаметр прутка нельзя выбирать по массе машины или «с запасом»: жёсткость пружины растёт пропорционально четвёртой степени диаметра. Прибавка 2 мм к прутку 28 мм поднимает жёсткость на 32 %. Подробно об этом — в статье «Как подобрать пружину для грохота».
Поверхность прутка и обезуглероживание
Усталостная трещина в пружине почти всегда зарождается в поверхностном слое, поэтому состояние поверхности прутка важнее его прочности по сертификату.
Ресурс пружины снижают:
- обезуглероженный слой — при нагреве углерод уходит из поверхности, и она становится мягче сердцевины; предел выносливости падает;
- окалина после горячей навивки;
- риски, закаты, волосовины на прутке;
- коррозионные язвы при хранении проката;
- забоины от инструмента при навивке и монтаже.
ГОСТ 16118-70 ограничивает глубину обезуглероженного слоя готовых пружин по стандарту на материал. Для проволоки ГОСТ 14963 делит металл на классы по качеству поверхности и обезуглероживанию; первый класс предназначен для ответственных пружин.
Термообработка и заневоливание
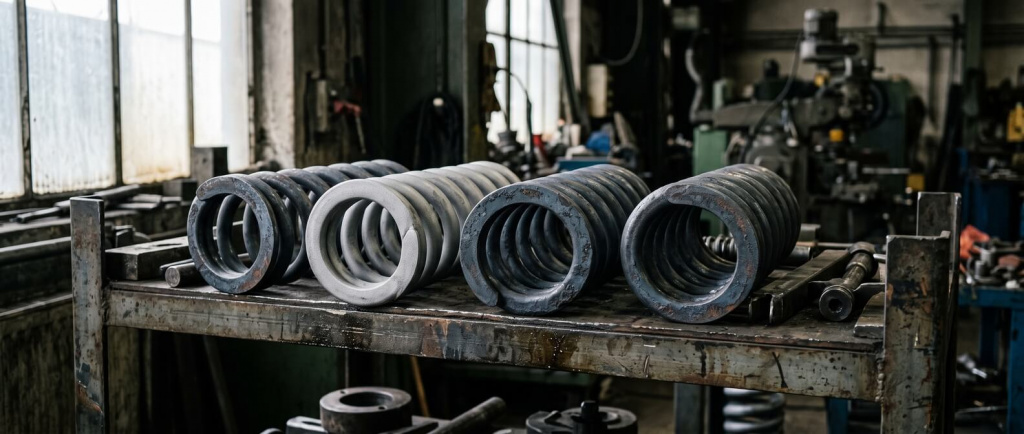
После горячей навивки крупную пружину закаливают и отпускают — от этого зависят её прочность и стойкость к осадке. Недостаточный отпуск оставляет хрупкость и внутренние напряжения, чрезмерный снижает прочность.
Для ориентира — справочный режим для стали 60С2ХА: навивка при 850–890 °C, закалка с 850–870 °C в масле, отпуск при 400–420 °C. Это режим материала, а не технологическая карта: конкретную пружину обрабатывают по своему техпроцессу.
Заневоливание — контролируемое сжатие готовой пружины, которое снимает начальную осадку и стабилизирует высоту. ГОСТ 16118-70 предусматривает предварительное и многократное обжатие и заневоливание. Если заневоливания не хватило, пружина «доседает» уже под коробом грохота.
Новая пружина, заметно просевшая за первые недели, — признак проблем с отпуском или заневоливанием, а не нормальной приработки. Как распознать осадку и когда менять пружины — в статье «Износ пружин грохота».
Дробеструйный наклёп пружин грохота
Дробеструйная обработка создаёт в поверхностном слое пружины сжимающие напряжения, которые задерживают зарождение и рост усталостных трещин. Процесс для пружин описан в ISO 26910-1:2023, а исследования пружинных сталей подтверждают рост долговечности после обработки.
Наклёп не исправляет:
- обезуглероженный слой;
- коррозионные язвы;
- глубокие риски и закаты;
- неметаллические включения;
- перегрев;
- ошибки термообработки;
- уже появившуюся трещину.
Чрезмерная интенсивность тоже вредна: грубые вмятины и микротрещины от дроби снижают усталостную прочность. Обязательность наклёпа для каждой пружины любого грохота стандартами не установлена — её задаёт чертёж или ТЗ.
Покрытие и защита пружин грохота от коррозии
Покрытие защищает пружину грохота от коррозии, пока цело, а скол становится очагом язвы и усталостной трещины. Поэтому выбирают его по условиям площадки, а не «самое стойкое».
Сравним основные системы защиты:
| Покрытие | Преимущества | Ограничения |
|---|---|---|
| Фосфатирование с промасливанием | Недорого, удобно для хранения и сухих цехов, хорошая основа под окраску | Слабая защита при постоянной воде и абразиве |
| Грунт и промышленная эмаль | Можно подкрасить на площадке | Сбивается щебнем и трением |
| Порошковое покрытие по цинк-фосфатному подслою | Стойкость к погоде, ударам и умеренному абразиву | Скол открывает местный очаг коррозии, ремонт сложнее |
| Гальваническое цинкование с хроматированием | Цинк защищает сталь жертвенно, даже при царапине | Риск водородного охрупчивания высокопрочной стали |
| Механическое цинкование | Цинковый слой без наводороживания при нанесении | Дороже, не для всех габаритов |
| Цинк-ламельное покрытие | Высокая коррозионная стойкость без электролиза | Нужен контроль толщины и технологии |
| Резиновое или полимерное покрытие | Барьер от воды, снижает шум | Под повреждённым слоем коррозия идёт незаметно |
Какое покрытие выбрать для пружин грохота
Ориентир по выбору покрытия, а не норма: окончательное решение — по чертежу и условиям конкретной площадки.
- Сухой цех, хранение на складе — фосфатирование с промасливанием.
- Улица, влага, умеренный абразив — порошковое покрытие по цинк-фосфатному подслою.
- Постоянная вода, шлам, ответственная пружина — механическое или цинк-ламельное цинкование.
- Гальваническое цинкование — только с обезводороживанием после нанесения.
Никелирование, хромирование, серебрение и подобные декоративные покрытия опорам грохота не нужны.
Водородное охрупчивание
Высокопрочная пружинная сталь чувствительна к водороду, который попадает в металл при кислотном травлении и гальваническом осаждении. Пружина с водородом внутри может лопнуть спустя время после установки — без перегрузки и видимых причин. Поэтому гальваническое цинкование пружин требует термической выдержки для удаления водорода, и её режим фиксируют в документах. Механическое и цинк-ламельное цинкование этого риска не создают.
Когда покрытие бесполезно
Любое покрытие быстро разрушается, если:
- соседние витки соприкасаются при работе;
- между витками зажат щебень;
- пружина трётся о направляющий стакан;
- у седла острые кромки;
- на пружину постоянно падает поток абразива;
- защитный кожух собирает воду и шлам в закрытую «чашу».
Сначала устраняют механический контакт и скопление материала, потом выбирают покрытие.
ГОСТы на пружины грохотов
Основные документы для пружин грохотов — ГОСТ 16118-70 на готовые пружины и ГОСТ 14959-2016 на сталь. Остальные стандарты задают классификацию, обозначения и материал для пружин меньших сечений.
| Документ | Что регулирует |
|---|---|
| ГОСТ 16118-70 | Технические требования к винтовым пружинам сжатия и растяжения: контроль силы или деформации, обезуглероживание, заневоливание |
| ГОСТ 13764-86 | Классификация пружин по классам, видам и разрядам |
| ГОСТ 13765-86 | Обозначения параметров и методика расчёта размеров; исходные данные — силы в двух положениях и рабочий ход |
| ГОСТ 14959-2016 | Рессорно-пружинный прокат: марки стали, требования, контроль; основной документ для крупного прутка |
| ГОСТ 1071-81 | Термически обработанная пружинная проволока |
| ГОСТ 9389-75 | Углеродистая проволока для холодной навивки — к горячей навивке крупного прутка не относится |
У ГОСТ 14963-78 открытые справочные базы показывают разный статус. Ссылку «по ГОСТ 14963-78» в договоре лучше подкрепить параметрами: маркой стали, стандартом на прокат, классом поверхности, допустимым обезуглероживанием и режимом термообработки.
Серия ГОСТ Р ИСО 20816 оценивает вибрацию вращающегося оборудования по замерам на подшипниковых опорах. Допустимую амплитуду короба грохота и характеристики его пружин она не задаёт.
Что указать в ТЗ на пружину грохота
Технические требования к пружине грохота должны описывать не только размеры, но и материал, обработку поверхности и защиту. Чек-лист для ТЗ:
- Модель грохота и номер чертежа пружины.
- Диаметр прутка, наружный диаметр, свободная высота.
- Число рабочих и полное число витков, направление навивки.
- Конструкция торцов: поджаты, шлифованы.
- Марка стали и стандарт на прокат.
- Класс поверхности и допустимое обезуглероживание.
- Режим термообработки и твёрдость после отпуска.
- Заневоливание.
- Дробеструйная обработка, включая внутреннюю сторону витков.
- Покрытие под условия работы; для гальванического цинкования — обязательное обезводороживание.
- Контрольные силы при рабочих высотах, если они есть в чертеже.
- Поставка комплектом из одной партии и маркировка каждой пружины.
УралМеталлРесурс изготавливает пружины для грохотов по чертежу или образцу — от 1 штуки и комплектом из одной партии. Выполняем дробеструйную обработку и наносим покрытие под условия работы грохота: фосфатирование, порошковое покрытие, цинкование, в том числе механическое и цинк-ламельное. Подробнее — в разделе «Пружины для грохотов».
Отправить образецЧастые вопросы о стали и покрытиях пружин грохота
Горячая и холодная навивка, 60С2А против 65Г, нержавеющая сталь, проверка термообработки и подкраска на площадке.
Нужна пружина грохота с покрытием под ваши условия? Пришлите чертёж или образец и опишите среду работы — изготовим. Телефон: 8 800 201-52-77.